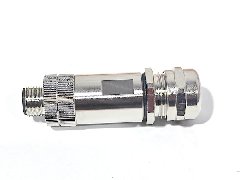
机床与包装线上的连接节点
M12、M8双头电缆连接器2最典型的落点是设备内部的短距离连接:传感器到远程IO、控制柜到执行器、阀岛到气缸。这类连接长度不大、数量很多、更换频繁,用成品双头组件代替散线加端子,能把接线工作量转移到供应商侧。两端为M12×1与M8×1接口,直头或弯头、公头或母头可任选,3至12芯任选,预注一体成型,防护等级IP67,工作温度-25℃~+85℃,机械寿命≥500次。

M12、M8双头电缆连接器2(预注一体带线式)
图中组件两端插头与线身一体成型。机床与包装设备内部空间被导轨、气缸、护罩分割得很碎,可拆式接头在这种环境里操作不便,一体成型结构只需旋紧螺纹即可完成连接,检修时整根拔下更换,不必在狭窄处拆端子、重新压线。
传感器到远程IO
数控机床的刀库、门开关、液压压力检测,包装机的料位、色标、到位检测,大多使用M12接口的接近开关与光电传感器。这些点位的信号线由原来的散线改为双头组件后,柜内端子排数量明显减少,故障时也更易判断是哪一段出了问题。
这一段的长度通常在一米到数米之间,属于典型的短距离连接。短距离恰恰不适合散线施工:压接、打号、套热缩管的工作量与长线差不多,而故障点却集中在插头附近。用成品组件后,现场只剩旋紧螺纹一个动作。
柜内到执行器
柜内输出到电磁阀、指示灯塔、小型电机风扇的连接,通常需要3至6芯。采用双头组件可让柜内保持插座形式,现场侧直接插入执行器,避免柜内走线过长。对多台设备并排布置的生产线,这种接法在换型时优势最明显。
阀岛与输送线
阀岛集中控制气缸时,一根多芯组件可以带多路阀控信号。输送线的光电与驱动辊控制也常用这种接法。此处芯数容易估少,因为初期只接了部分工位,后期增加工位时才发现没有余量。
阀控回路属于典型的多芯混排:多路输出同在一根线上,动作频繁且带感性负载。选型时应按6-12芯的2A档核算,并在柜内为阀回路加续流保护,减少断开瞬间的反向电压对触点的影响。
油污与切削液下的选型
机加工与注塑现场的共同点是油、水、屑同时存在,护套材质的选择比芯数更影响寿命。
PUR护套的适用性
PUR材质耐油耐磨,适用于机床切削液环境,这是本系列明确给出的选择依据。与PVC相比,PUR在反复弯折与油液浸泡下更不容易发硬,护套表面也不易被铁屑划出深痕。切削液直接冲刷的位置,应优先选PUR。
防护与密封
IP67在插合锁紧状态下成立。机床内部冲洗、注塑机模具附近的水汽,都属于短时淋洗与溅水的范畴,只要两端拧紧、未用端口加盖,就能维持。若线身长期浸在切削液池里,则超出IP67的适用范围,应改变安装位置而不是寄希望于防护等级。
屏蔽与变频干扰
数控机床与包装线的变频器、伺服驱动器是主要干扰源。屏蔽电缆适用于变频器等强干扰场景,这一点在原厂资料中已有说明。屏蔽层必须在柜内接到参考地,且信号组件不要与动力电缆同束捆扎,否则屏蔽效果会被大幅削弱。
振动与往复运动
机床的持续振动与包装机构的往复动作,会让接头的受力方式发生变化。
拖链与弯折
安装在拖链内的组件,弯折方向被拖链约束,问题通常出现在拖链出口处:线身从自由状态进入约束状态,弯折半径骤变。应在出口处留出一段过渡,并把固定点设在过渡段之后,避免插头根部承受弯折。
固定点设置
固定点应避开插头根部与注塑体结合处,扎带或卡箍的松紧以不压扁护套为限。机床振动下,未固定的长线段会与护罩、导轨反复碰撞,表面磨穿后进水,故障表现为间歇性信号丢失。
机加工现场的另一个细节是铁屑。细碎铁屑会吸附在护套表面,随线身摆动刮擦相邻线缆,也可能钻进螺纹牙缝。可在走线路径上加一段金属或塑料护套,把易积屑的区段遮住,检修时也便于清理。
接头受力
振动环境中,插头若悬空安装,螺纹会承受反复的弯矩,长期可能松动。插头应尽量贴在刚性面上,必要时在插头后方加支撑。机械寿命≥500次指的是插拔次数,振动带来的微动不在其列,不能混为一谈。
典型工位配置对照
下表按工位给出常见配置思路,芯数与材质为建议值,实际以设备原理图与现场环境为准。
工位配置表
| 工位 | 典型连接 | 建议配置 |
|---|---|---|
| 刀库/门位检测 | 传感器到远程IO | 3芯,PUR,非屏蔽 |
| 液压/气动检测 | 压力开关到柜内 | 4芯,PUR,视干扰选屏蔽 |
| 阀岛控制 | 柜内到阀岛 | 8芯以上,PUR,屏蔽 |
| 注塑机模具区 | 顶针/抽芯检测 | 4芯,PUR,耐温余量留足 |
| 包装机色标 | 光电到控制器 | 3芯,PVC或PUR |
| 输送线驱动辊 | 柜内到现场 | 4至6芯,按载流校核 |
| 指示灯/警示 | 柜内到灯柱 | 3至5芯,PVC |
芯数与长度校核
3-5芯额定电流5A,6-12芯为2A,额定电压60V。阀岛与驱动辊这类需要带动负载的回路,芯数一多就要按2A档核算,不能沿用5A的印象。长度则应按实际走线量取,机床内部绕行多,按直线距离估算往往短了一截。
快速换型与备件
多品种小批量生产时,换型时间直接决定产能,连接方式是其中容易被忽视的一环。
型号固化
同一工位的组件应固定型号与长度,写入设备备件清单,不要每次按现场情况临时采购。型号按M12-公(母)-直(弯)-电缆长度口米-M12-公(母)-直(弯)书写,两端信息写全,避免同向与异向混淆。
备件数量
易损工位建议按在用量的一成左右备货,插拔频繁的调试工位可适当增加。备件应连同密封圈一起存放,避免出现有插头无密封圈的情况。库存记录要与图纸版本对应,改型后旧型号及时清理。
换型操作步骤
换型时先断电,旋松两端螺纹,取下整根组件,再把新组件按原走线路径装回。不要在带电状态下插拔,也不要仅凭外观判断型号是否一致,应核对线身标签与芯位。装回后按原固定点复位,避免新线走到热源或运动件附近。
检修窗口与停机影响
连接件本身不贵,但它引起的停机往往按小时计。
计划检修
把插头与线身的检查纳入月度保养,重点看护套有无油污浸泡后的软化、螺纹有无铁屑嵌入、固定点是否松脱。计划内更换的成本远低于突发停线,尤其是包装线这类节拍紧凑的设备。
故障判断
同一工位反复报警时,先判断是传感器、组件还是IO模块。可通过替换法:换一根已知良好的组件,若故障消失即为组件问题。替换时注意两端接口形式,直头与弯头不能随意互换,否则线身走向改变,可能引入新的干涉。
临时替代
停机抢修时可用同芯数、同接口的组件临时顶替,但长度差异会让走线变松或绷紧,只能作为短时措施。恢复生产后应尽快换回规定型号,并在维修记录中注明临时替代的时段,便于日后追溯异常。
数控机床与注塑机
数控机床
机床内部切削液飞溅、铁屑堆积、伺服干扰三重因素叠加。组件应选PUR护套,走线避开切削液直冲区,屏蔽型用于靠近伺服与变频器的信号。刀库与交换工作台的往复运动部位,要把固定点设在行程外侧,让弯折发生在拖链内而不是插头根部。
注塑机
注塑机模具区温度较高,开合模动作频繁,组件容易被模具与机械手夹到。工作温度上限+85℃对多数机边环境足够,但靠近加热圈与热流道的位置应留出距离。模具更换频繁的设备,建议把组件做成带固定支架的形式,换模时不必重新找位置。
机床与注塑机的检修往往受限于护罩拆装。若把组件固定在不拆护罩就够不到的位置,日常检查就只能靠目视,插头松动也难以及时发现。安装时应与设备维护人员一起确认检修通道,把插头放在可伸手触及的范围内。
包装机与输送线
包装机
包装机的光电、色标、封口温度检测点位密集,且经常因产品规格调整而移位。组件长度应留出可调整余量,接口优先选弯头以便贴壳安装。设备清洗时避免高压水枪直射插头,冲洗后检查端口是否残留水汽。
输送线
输送线沿线分布大量光电与驱动辊控制点,组件数量多、单根长度中等。这类场合更适合统一型号、统一长度,用同一规格覆盖多个工位,减少备件种类。线体分段检修时,整段拔下更换比逐点排查更快。
验收与维护清单
到货与装机后按下表逐项确认,可把大部分隐患挡在投产之前。
清单
| 项目 | 确认内容 |
|---|---|
| 型号与长度 | 对照图纸,两端直弯与公母无误 |
| 芯位导通 | 逐针点测,无错位与短路 |
| 护套材质 | 油污工位确认PUR,外观无划伤 |
| 锁紧与密封 | 螺纹旋合到位,密封圈无偏压 |
| 走线固定 | 避开热源与运动件,固定点复位 |
| 屏蔽接地 | 屏蔽型接柜内接地排 |
| 标识与记录 | 线身编号与备件清单一致 |
产品通过CE/LVD、CE/EMC、IP67认证,公司通过ISO9001:2015质量体系认证与IATF16949:2016汽车行业质量体系认证,材质符合ROHS环保指令要求。芯数、长度、直弯形式、PVC或PUR护套、屏蔽与否均可按设备要求定制,便于机床与包装线按工位统一备件。