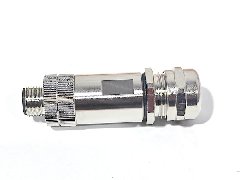
紧凑安装场景下的双头组件
在紧凑机箱、密集端子排和机器人关节这些位置,M12、M8双头电缆连接器5的价值不在参数高低,而在把两段固定接口之间的转接压缩成一根成品线。两端为M12×1与M8×1接口,直头或弯头、公头或母头可任选,3至12芯任选,预注一体成型,防护等级IP67,工作温度-25℃~+85℃,机械寿命≥500次。整根组件出厂即完成端接与密封,现场不再需要端子排、压接工具和热缩管,这对空间狭小、手不易伸入的部位尤其重要。

M12、M8双头电缆连接器5(预注一体带线式)
图中组件两端均为预注插头,线身与插头一体注塑,没有可拆卸的尾夹与压线螺母。这种形态决定了它的占位方式:插头本体外形固定,电缆从插头端部直接出线,尾部不会多出一段组装式结构。理解这一点,是判断它能否装进狭小空间的前提。
三维净空与操作空间
小空间选型要先量三样东西:安装面到相邻挡板的距离、插座螺纹端面到最近障碍物的距离、工具回转所需的空间。前两项决定插头放不放得下,第三项决定装不装得上。现场常出现能装进去却拧不紧的情况,原因就是扳手没有回转余量。
电缆弯曲半径
电缆出线后的第一段弯折最容易被忽略。护套在插头根部被注塑体固定,弯折半径过小会让该处成为应力集中点,长期使用后出现护套鼓包或芯线疲劳。紧凑空间应保证出线口附近先有一段平直段再进入弯折,弯折处不要同时受压与受扭。
直头组件的占位分析
直头是插头轴线与电缆走向重合的结构,轴向占位大、径向占位小。在机箱内壁、端子排正上方这类有高度没宽度的位置,直头反而比弯头好用,因为它不向侧面甩线。
轴向占位的三段构成
直头的轴向占位由插头本体、螺纹旋合段和出线过渡段三部分组成。旋合段在未拧紧时是悬空的,安装时必须把这部分行程预留出来,否则插头无法对准插座。按插头本体长度估算净空,是紧凑安装最常见的失误。
旋入行程与对准
M12×1与M8×1都需先对准再旋入,旋入过程中插头沿轴线向前移动。若插座前方有挡板、立柱或另一排端子,旋入行程被挡住,操作者只能斜着塞,结果是密封圈偏压、螺纹咬伤,防护与寿命同时受损。
相邻端口间距
密集端子排上,两个插座的间距往往只够放下一个插头本体,却不够手指捏持。此时可让相邻两根组件采用不同出线方向,线身朝相反方向散开,减少插头周边的堆积,也给手指留出着力位置。
还需要核对插头本体与相邻元件的电气间隙。直头插头的外壳是金属螺纹段,旁边若紧贴断路器、继电器或裸露的铜排,装配时的磕碰可能划伤外壳,也可能让插头无法完全旋合。留出一指宽的空隙,是紧凑机箱里最实用的经验值。
弯头与短壳体的取舍
弯头的价值在于把出线方向由轴向改为侧向,用径向空间换轴向空间。机箱高度不足、或插座正对柜壁时,弯头几乎是唯一可行选择。
弯头占位与出线侧
弯头会在插头侧面形成一个出线包,径向尺寸增加、轴向尺寸减少。选弯头前要量清侧向净空,特别是插座旁边就是导轨、继电器的时候。出线侧应朝向机箱内部的空旷一侧,而不是朝面板方向顶住。
短壳体与内部余量
预注一体的插头内部要容纳芯线端接区与密封结构,本体缩短会压缩内部空间。可压缩的是尾部过渡段,不可压缩的是螺纹段与端面密封面。提出缩短需求时应同时说明芯数与线径,避免端接区放不下而被迫改结构。
弯头本身的出线包需要用固定件约束。出线包转折处若长期悬空受力,线身会在包内壁与护套之间产生摩擦。可在出线包外侧加一只固定卡,把线身压在机箱壁上,让弯折力由固定件分担,而不是全部落在注塑体上。
直弯混合的常见组合
一端直头、一端弯头是最常见的紧凑方案:直头接机箱内壁的固定插座,弯头接活动部件上的插座,线身从中折回。两端都弯适合两端贴壳安装的场合,但线身会在中间形成折返,需核对是否与运动件干涉。
紧凑配置的参数校核
结构压缩不能以牺牲电气性能为代价。下表为本系列常规参数,选紧凑结构时仍应按此校核载流与绝缘。
基本参数
| 项目 | 规格 |
|---|---|
| 接口类型 | 双端M12×1 / M8×1 |
| 芯数 | 3-12芯(任选) |
| 出线方向 | 直头/弯头(任选) |
| 接触件类型 | 公头/母头(任选) |
| 电缆材质 | PVC / PUR |
| 防护等级 | IP67 |
| 工作温度 | -25℃~+85℃ |
| 机械寿命 | ≥500次 |
电气参数
| 项目 | 3-5芯 | 6-12芯 |
|---|---|---|
| 额定电流 | 5A | 2A |
| 额定电压 | 60V | 60V |
| 冲击电压 | 1250V | 1250V |
| 接触电阻 | ≤8mΩ | ≤8mΩ |
| 绝缘电阻 | ≥500MΩ | ≥500MΩ |
芯数越多,单芯允许电流越小,这由插针尺寸与针距决定。紧凑机箱里若把多路负载集中到一根多芯组件,应按6-12芯的2A档核算,不能沿用3-5芯的5A档,否则插针发热会让注塑体局部温升偏高。
安装顺序与扳手空间
紧凑空间的装配顺序比常规场合更讲究,顺序错了往往要拆掉周边元件重来。
先难后易的装配顺序
通常先把插头接到活动部件或可拆面板上,再把另一端接入机箱内的固定插座。活动端操作空间更受限,先做难的部分,后做的部分还能借整根线身的自由度去迁就,反过来则容易被线长限制住。
工具回转角度
开口扳手每转一次需要一段扇形空间。空间不足时可改用短柄扳手或专用套筒,也可选择外圆带滚花的插头用手直接拧。手拧的用力不易控制,应以密封圈压实、插头不晃为准,不要靠蛮力硬旋。
拧紧与密封圈压缩
拧紧的目标是让端面密封圈均匀受压,而不是把螺纹拧到极限。过紧会让密封圈永久变形、失去回弹,下次拆装就可能渗水;过松则接触不稳定、防护不成立。同一工位应统一手法,避免不同班次拧出不同结果。
线缆走向与相邻元件
线身走向决定紧凑结构能否长期稳定,乱走线会把小空间变成故障源。
贴壳走线与固定
线身应尽量贴着机箱内壁或走线槽走,不要悬空横跨。悬空段在振动下会摆动,容易蹭到发热元件或端子排,久了护套表面被磨出痕迹,绝缘性能随之下降。
一根组件走完整个机箱时,往往还要与电源线、气路软管共用同一条横向通道。此时应先安排截面积大、不可弯折的气管,再让电缆沿剩余空隙走,最后才考虑增加线束数量。通道塞满后强行挤压,护套会被相邻元件长期顶住,形成隐性应力点。
热源与运动件避让
变频器散热口、伺服驱动器外壳附近温度较高,护套长期受热会变硬。PUR护套耐油耐磨,但同样应避开持续高热。气缸、滑台、机器人关节的行程范围内不应有线段,必要时加护套或隔板隔离。
屏蔽层与串扰
紧凑机箱内信号线与动力线往往被迫靠近。屏蔽型组件能把干扰挡在屏蔽层外,但屏蔽只有接到参考地才有效,悬空的屏蔽层反而成为天线。变频器附近布线时,屏蔽应与柜内接地排连接,且不要与动力电缆同一束捆扎。
减振与固定
机床、机器人与输送线都有持续振动,插头与线身需要额外约束。
扎带与固定卡位置
扎带应扎在插头后方的平直段,不要扎在注塑体与护套的结合处,那里最脆弱。固定卡以不压扁护套为限,过紧的卡箍会把护套压出凹痕,凹痕处应力集中,往往成为最早开裂的位置。
关节处的随动走线
机器人关节处的组件随关节往复摆动,线身会在某一小段反复弯折。应通过走线路径把折点挪到空间更宽的位置,让弯折发生在整段线身的中部而非插头根部,并在折点两侧设置固定,把弯折集中在一段可控长度内。
疲劳弯折的识别
长期往复弯折的线段会出现护套表面细纹,这是疲劳前兆。巡检重点看插头根部与固定点两侧,一旦发现护套变软、发亮或有裂纹,应整根更换,不要用缠胶带的方式临时对付,胶带会改变弯折位置,把应力转移到新的点上。
装进狭小空间前的核对清单
下表把前文要点压缩为可执行核对项,安装前逐条确认,比装完返工省时间。
| 核对项 | 判断要点 |
|---|---|
| 轴向净空 | 含螺纹旋合行程与出线过渡段 |
| 径向净空 | 弯头出线包的朝向与厚度 |
| 工具空间 | 扳手或套筒能否完成整圈旋合 |
| 弯曲半径 | 出线口先平直后弯折 |
| 固定位置 | 避开注塑体与护套结合处 |
| 屏蔽接地 | 屏蔽层接柜内接地排 |
| 相邻干涉 | 运动件行程内无线段 |
| 线序与长度 | 对照订单逐项确认后再通电 |
清单的使用方式
任何一项不满足,都不要用先装上再说的方式处理。紧凑结构返工成本高,往往要拆掉周边元件才能重装,事先量清楚是最省事的做法。
选型与定制
可定制的结构项
两端接口类型(M12×1与M8×1的组合)、芯数3-12芯、直头或弯头、公头或母头、电缆材质PVC或PUR、屏蔽或非屏蔽、电缆颜色与长度,均可按设备实际净空定制。长度定制尤其关键:过长的线在紧凑空间里无处安放,过短则无法完成装配。
打样与实际试装
建议先按实测净空做一两根样品,在实际设备上试装,确认旋合行程与线身走向后再批量。样品阶段改动成本最低,批量后再改结构,往往连带线序与长度一起重做。
认证与交付
产品通过CE/LVD、CE/EMC、IP67认证,公司通过ISO9001:2015质量体系认证与IATF16949:2016汽车行业质量体系认证,材质符合ROHS环保指令要求,可替代进口件用于紧凑设备的结构改造。