
- AI视觉检测设备
- 太阳光模拟器
- 防爆连接器
- M12连接器
- M8连接器
- M12插座
- M8插座
- 航空插头插座
- 矿用电液控制支架组件
- M12 I/O总线分线盒
- M8 I/O总线分线盒
- T形Y形一分二转换器
- 电磁阀连接器
- M12双头电缆连接器
- M23连接器(7/8'连接器)
- M16连接器
- M5连接器(1/4'连接器)
- 压力变送器
- 二次仪表
- 不锈钢零件精密加工
- 高温密封连接器(接线端子)
- 特殊定制产品
- 81000FA 81000FI 81000NI
- 插针、插孔精密加工与电镀
- BST超高纯陶瓷电极
- 汽车水箱水温水位传感器
- 新能源汽车通讯线束
- 新能源汽车高压线束
- 新能源汽车充电连接器
- 控制电机线束
- 霍尔开关传感器
- 总线模块
- 终端电阻
- 防尘防护帽
- 环境实验箱及实验室设备
67881109 67881107
邮箱:67881109@kyfbest.com
325弄2号楼
AI视觉检测设备_工业缺陷检测系统_机器视觉方案
AI视觉检测设备产品列表
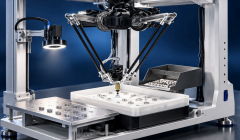


AI视觉检测设备以工业相机、镜头与光源组成的成像系统为核心,结合深度学习算法对产品外观缺陷、尺寸偏差与装配完整性自动判定。科迎法的视觉检测业务与连接器制造工艺同源:公司自2009年起从事电气连接业务,长期为汽车电子与工控客户交付连接器与密封件,熟悉微小缺针、毛刺、缺料、脏污、密封面划伤这类缺陷在图像上的形态特征——方案从光源打光设计开始就针对缺陷对比度优化,而非通用模板套用。
检测对象覆盖连接器与精密五金件、O型圈与橡胶密封件、电子元器件、玻璃注射器、食品与医药包装、光伏组件EL隐裂、发动机汽缸垫、大型建材等多个行业;机型从桌面级皮带筛选机、CCD视觉筛选机到高速在线全检系统、3D激光轮廓测量共14款,可按样件先做成像验证与算法可行性评估,再确定相机、镜头、光源与节拍配置。
系统支持MES/PLC对接与I/O握手,检测数据可追溯;长三角地区支持到厂打样与现场调试。选型可先看下方「14款设备关键参数对照」与「怎么选型:先定四个参数」,或直接寄送样件启动打样验证。
AI视觉检测设备覆盖哪些环节
科迎法AI视觉检测设备覆盖“上料—成像—判定—剔除—追溯”整条链路。本栏目14款设备可分五类:桌面与在线筛选整机、柔性上料与装配、大幅面与高精度测量、三维激光轮廓测量、专项检测与测试。选型时先确认工件尺寸与缺陷尺度,再确认节拍和现场条件,最后才是算法与接口。
系统架构与核心原理
AI视觉检测设备结合工业机器视觉与深度学习技术,通过工业相机实时采集产品图像,经算法模型自动完成缺陷识别、尺寸测量与字符读取,替代传统人工目视质检流程。系统采用工业级CMOS相机搭配高精度远心镜头或变焦镜头,支持2D平面检测与3D立体检测两种模式,检测精度最高可达微米级,单帧处理速度可达30fps,满足高速产线的实时在线检测需求。
算法模块与预置方案
系统基于深度学习卷积神经网络架构,内置缺陷分类、定位分割、OCR字符识别、尺寸测量四大算法模块,支持小样本快速训练与在线自学习,新缺陷类型仅需数十张样本即可完成模型迭代。针对连接器制造行业,系统预装针脚共面度检测、胶高测量、Pin针缺漏检测、塑胶毛边缺陷识别等专用方案;外观件则提供划痕、异物、气泡、崩边、脏污等通用缺陷库,可直接部署,缩短项目落地周期。
14款设备关键参数对照
下表数值均取自各产品页原文,用于横向比较;页面未给出具体指标的型号标注“以技术协议为准”,实际量程与配置需按工件和产线条件确认。
| 产品 | 形态 | 主要检测对象 | 关键指标(原文) | 供电/现场 |
|---|---|---|---|---|
| AI桌面皮带筛选机 | 桌面皮带式一体机 | 五金、电子元件、注塑件外观 | 约554×400×751.5mm;13.3英寸触控屏;AI智能相机 | 220V 50Hz |
| CCD视觉筛选机 | 振动盘+转盘+气吹 | 密封圈、垫片、螺丝、连接器、冲压件 | 200-400件/分钟;500万像素相机 | 220V 50Hz+洁净气源 |
| 柔性上料工作站 KYF-FLS900 | 柔性振动盘+Delta机器人 | 异形件、薄壁件、软性件上料摆盘 | 抓取0-540g;重复±0.05mm(双相机);工作范围Ø600mm | 220V 50Hz+0.5-0.6MPa |
| 大型建材多维视觉测量系统 | 2000万面阵+激光位移 | 1000mm以上板材的长宽、厚度、平面度、翘曲 | 长宽±3mm;厚度±0.5mm;≤3秒/件 | 独立回路供电,高强度机架 |
| CCD视觉检测设备 | 高速在线全检 | 电子元器件、五金、PCB/SMT、瓶盖 | 准确率≥99.5%;最小缺陷0.01mm;1600-2000件/分钟;500-2500万像素 | 5-40℃,可24小时连续 |
| 光伏组件EL缺陷检测设备 | InGaAs红外EL | 隐裂、断栅、黑片、碎片、虚焊、热斑 | 准确率≥97%;2000×2048像素;900-1700nm;≤15秒/块 | AC220V±10%;2800×1500×1800mm |
| 玻璃注射器视觉检测设备 | CNN+PatchCore双模型 | 10cm玻璃注射器/西林瓶的金属颗粒、气泡、液位 | 最小可检<0.5mm;手动上料、人工分拣 | 稳定工位与照明 |
| 高精度电子元器件视觉检测设备 | 2亿像素+结构光3D+100X远心 | 0.4-0.8mm微孔、崩边、划痕、裂纹 | 检测精度≤1μm;定位精度5μm | 按产线配置 |
| AI深度学习智能视觉检测系统 | 深度学习软件+工业相机 | 划痕、异物、气泡、崩边、脏污 | 识别率99%;亚像素0.1像素(±2μm);单图<0.5秒 | 按产线配置 |
| 全自动发动机汽缸垫视觉检测系统 | 双面同步成像 | 汽缸垫双面缺陷与尺寸 | 以技术协议为准 | 按产线配置 |
| HUD虚像性能测试系统 | 双目立体视觉+光模拟器 | HUD虚像距离、视场角、畸变、亮度均匀性等15项 | 依据国家标准试验方法 | 按测试场景配置 |
| 标准化AOI视觉检测机 | 标准化AOI整机 | AOI外观检测(按配置) | 以技术协议为准 | 按产线配置 |
| 锂电池电芯外观视觉检测设备 | 多相机+AI混合算法 | 圆柱/方形/软包电芯的划痕、凹坑、鼓包、锈斑、极耳偏移、喷码 | 2000万像素面阵×4;最小缺陷≥0.05mm;检出率≥99.5%;误报≤3%;≤2秒/件 | AC220V±10%;1200×800×1600mm |
| 3D激光轮廓视觉检测设备 | 线激光三角测量 | 高度、厚度、平整度、翘曲度、体积、焊缝高度、台阶差 | 1000/2048/4096点;Z重复±1/±5/±15μm;X量程15-100mm;Z量程±5至±50mm;最高4000线/秒 | 传感器DC24V+主机AC220V;Class 2M |
怎么选型:先定四个参数
缺陷尺度决定光学分辨率。0.01mm级缺陷要选高像素相机配远心镜头,微孔与精密零件可做到≤1μm;0.5mm级颗粒、气泡用常规工业相机即可。先量缺陷,再谈像素,避免为看不见的缺陷买单。
节拍决定成像与算法预算。200-400件/分钟的筛选靠多工位转盘与气吹剔除;1600-2000件/分钟需要高速采集与轻量模型;≤3秒/件的大幅面测量则以拼接与激光融合换取精度。
幅面决定相机数量与拼接方式。1000mm以上工件必须分区成像再拼接,重叠区与拼缝一致性要先验证;小件则优先考虑视场覆盖与上料稳定性。
现场条件决定防护与接口。油污、粉尘、反光、振动会直接吃掉精度,需在方案阶段确认照明、气源、供电与MES/PLC接口,避免到场后加装改造。
系统集成与数据对接
设备支持与MES制造执行系统、PLC可编程控制器的实时数据对接,检测数据可自动上传实现质量追溯与SPC统计过程控制。光源按被测物可选环形光、同轴光、条形光、背光源,配合多角度多光谱成像,应对金属反光、透明材质、低对比度场景。机械结构支持在线式、离线式、桌面式三种部署形态,适配不同产线节拍与场地条件。
交付流程与售后支持
项目交付包含方案评估、样机测试、算法调优、现场安装调试、操作培训及长期技术支持。科迎法AI视觉检测设备已在家电连接器冲压产线、汽车连接器组装线、3C电子外观检测线稳定运行。相关配套产品可查看电磁阀连接器、M12/M8双头电缆连接器与新能源汽车高压线束栏目;需要评估工件能否成像,可寄样测试。
常见问题
Q1 检测精度能做到多少?按缺陷尺度配置:微孔与精密零件可到≤1μm,常规外观件0.01mm,大幅面尺寸测量为±3mm、厚度±0.5mm。
Q2 节拍最快是多少?小件筛选200-400件/分钟,高速在线全检1600-2000件/分钟,大幅面测量≤3秒/件。
Q3 非标件可以先打样吗?可以。提供样件与缺陷样本,先做成像验证与算法可行性评估,再确定相机、镜头、光源与节拍。
Q4 能否对接现有产线?支持MES、PLC对接与I/O握手,桌面机型提供2路NPN输出,可按现场信号定义扩展。
Q5 换型麻烦吗?已建模产品调用模板即可,分钟级切换;新品类约40张图片可完成初步建模,再经现场样件复核。
Q6 售后与备件如何保障?交付含安装调试与培训,后续提供远程支持与备件供应;建议按班次用标准件点检并定期标定。
相关产品线
太阳光模拟器选型指南——光伏组件EL缺陷检测通常与组件IV测试、老化测试配套建设,可参考太阳光模拟器产品线完成检测-测试闭环。
M12防水连接器系列——视觉检测产线所检的线缆组件与连接器产品,可查阅M12连接器产品系列。
- 漏检率和过杀率:视觉检测验收时最容易算错2026-11-18
- 3D激光轮廓和2D视觉:测高度、测外观,边界完2026-11-16
- 锂电产线外观检测怎么排工位:节拍、缺陷与2026-11-16
- 视觉检测误判突然变多:先查光源、镜头,还2026-11-13
- AI视觉检测系统怎么落地?深度学习缺陷检测2026-11-12
- AI视觉检测设备能替代人工目检吗?工业外观2026-11-05
- 视觉检测设备精度怎么标定?像素当量与测量2026-11-04
- 紧固件与精密五金件外观全检:视觉检测方案2026-11-02
- 食品包装视觉检测_封口标签与异物检测方案2026-10-29
- 视觉检测相机标定_像素当量与畸变校正解析2026-10-29
- 3D线激光视觉检测选型_三角测量与高度检测解2026-10-29
- 视觉检测数据追溯方案_检测数据与MES对接解析2026-10-28
- 医药包装视觉检测方案_药瓶瓶盖外观缺陷AI检2026-10-27
- O型圈视觉检测方案_橡胶密封件外观缺陷AI检测2026-10-26
- AI视觉检测光源选型_环形背光同轴与低角度照2026-10-23
- AI视觉检测设备验收指南_漏检率与误判率怎么2026-10-22
