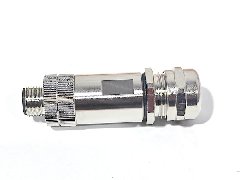
M12、M8双头电缆连接器两端都由注塑体封死,内部焊点、线序、屏蔽连接全部不可见。出厂前若不逐项验证,问题只能等到装机之后才暴露,而那时排查要拆设备、停产线。检测因此不是最后一道"看一眼"的工序,而是按工序节点分设关口,每一关都有明确的判定依据。
来料、注塑后、电气测试、出厂抽检构成四道关口。前两道管"做对",后两道管"证实做对"。任何一道省略,后面的验证都会失去意义:来料不合格时,后续测试只是把不良品筛出来,成本已经发生,只是从供应商转移到了自己车间。
来料检验
线缆规格核对
核对线缆材质是PVC还是PUR、芯数、屏蔽形式、外径与印字内容。外径直接影响注塑后密封套的夹紧效果,同一型号不同批次的线径波动若超出范围,注塑件会出现局部薄弱,外观上看不出来,弯折几次才开裂。芯数错一批,整批组件的针位定义全部作废。
接触件与密封圈
接触件为铜合金基材、表面镀金,来料检查镀层是否均匀、有无露底与划伤;镀层厚度无法凭肉眼判断,依靠供应商批次报告与定期送检。密封圈要核对尺寸与沟槽匹配,剔除毛边、变形、硬度异常件。密封圈是IP67的最后一环,也是最容易被当作辅料忽视的一环。
判定、标识与隔离
来料按批抽样,不合格批整批隔离并挂标识,不允许挑着用。混批使用会让追溯链断掉,后续出现问题既无法定位到具体批次,也无法向供应商主张。隔离区与合格区在物理上分开,比在台账上区分更可靠。
注塑后的外观与尺寸
外观缺陷的判定
一体注塑要求无接缝、无间隙。检查重点在注塑体与电缆的交界处:气泡、缺料、流痕、拉伤都在这里最先出现。交界处的缺陷既是外观问题,也是进水与断芯的起点,因此不能按"不影响使用"放行。插头端面是否平整同样要看,端面是密封与受力的共同载体。
关键尺寸测量
插合端面到壳体的距离、螺纹有效长度、弯头出线角度,是影响装配的三项尺寸。前两项决定能不能拧到位、O型圈能否被压缩到设计量;第三项决定安装姿态,角度偏差会让线缆贴壁受力,现场往往装得进却用不久。
首件确认与批量放行
每批首件做完整的外观与尺寸确认,合格后才允许批量生产。首件确认的作用是把模具状态、注塑参数、线缆批次固定下来,后续出现偏差时能快速判断是设备漂移还是物料更换。跳过首件直接批量,等于把整批当成试验品。
导通与线序测试
逐点导通与线序比对
按针位定义逐点测量两端同号之间的通断,再把实测对应关系与图纸逐行比对。只做整体通断是不够的:直连与交叉在通断测试上结果完全相同,差一位的多芯组件也可能"全部导通"。逐点表是把线序错误逼出来的唯一办法。
短路与断芯判定
相邻针之间、针与屏蔽之间均应呈开路。短路多由剥线过长、焊点堆锡或注塑时线芯位移造成;断芯多发生在注塑根部,轻弯线缆时通断跳动即为征兆。这两类缺陷在静态测量中可能完全正常,所以测试动作要包含一次柔性弯折。
屏蔽通断的两项确认
屏蔽型产品要同时确认两件事:屏蔽层与壳体连通,屏蔽层与信号针之间绝缘。只测其一等于没测。屏蔽与信号短接时,干扰会直接灌进信号回路;屏蔽与壳体不通时,屏蔽层变成一根悬空天线,效果比不屏蔽更差。
绝缘与耐压测试
绝缘电阻的测量条件
绝缘电阻要求≥500MΩ。测量前应擦净插合面,湿度高的车间会让表面凝露,读数偏低时先排除环境因素再判定。同一只产品在不同温湿度下测出两个结果并不稀奇,把条件写进记录,才有比较的基础。
耐压与冲击电压
冲击电压1250V是产品的耐受指标,产线耐压测试按企业规程执行。施加电压应逐级上升,避免瞬态冲击在本已薄弱的绝缘点上造成不可逆损伤。测试中出现的闪络、击穿、漏电流突增,均判为不合格,不得复测后放行。
高压作业的安全环节
耐压属高压作业,工位应设隔离与放电环节,测试后必须充分放电再接触。被测件两端需固定,避免引线脱落造成误判;测试夹具的绝缘件应定期检查,夹具本身漏电会让人误以为产品不合格。
接触电阻与插拔力抽检
| 检验项目 | 指标 | 测量要点 |
|---|---|---|
| 接触电阻 | ≤8mΩ | 四线法、固定针位 |
| 绝缘电阻 | ≥500MΩ | 清洁端面、记录温湿度 |
| 冲击电压 | 1250V | 逐级升压、无闪络 |
| 额定电流 | 3-5芯5A / 6-12芯2A | 按芯数分档核对 |
| 额定电压 | 60V | 与所选型号一致 |
| 机械寿命 | ≥500次 | 型式验证项目 |
接触电阻的测法
接触电阻≤8mΩ,采用四线法可消除引线电阻与接触点电阻的影响。测量点应固定在同一针位,便于批次之间横向比较;单次读数正常不代表长期稳定,与型式试验数据放在一起看才有意义。
插拔力反映的压力
插拔力反映簧片接触压力是否落在合理区间。过松意味着压力不足,振动中容易出现微动磨耗;过紧则增加装配难度,还可能顶伤针端。抽检用推拉力计记录数值,凭手感只适合粗筛,不能作为判定依据。
机械寿命的验证方式
机械寿命≥500次属于型式验证项目,通过反复插拔后复测接触电阻、外观与密封性能来确认。批量出厂不做全项寿命试验,但应保留型式试验报告备查,客户审核时可直接调阅,不必每次重新验证。
屏蔽连续性与接地
屏蔽层电阻测量
屏蔽层从一端到另一端的直流电阻应低且稳定。编织层断丝、缠绕不紧、注塑时被挤压,都会让电阻升高。测量时两端壳体都要接入,路径才是完整的;只测线芯侧的屏蔽引出点,测不到壳体的连接状态。
接地路径的实际阻抗
屏蔽经壳体接地的产品,要确认壳体与安装面的接触可靠。油漆、氧化层、螺纹胶都会抬高接地阻抗,装配前应处理干净。接地阻抗高时,屏蔽仍然"通",但高频干扰下等效于断路,这是万用表查不出来的隐性失效。
标识与追溯
批次编码能查到什么
批次编码应能回溯到线缆批次、接触件批次、注塑班次与操作者。编码不必复杂,但要保证一个号能查到一组记录。客户反馈异常时,先看批次,再看同批的其他出货,往往能迅速判断是个案还是系统性问题。
记录归档与保存期限
检验记录、测试数据、不合格处理单按批归档,保存期限覆盖产品质保期。记录的价值不在存档本身,而在出现争议时能拿出同批数据做对比;没有记录,任何分析都只能从零开始,且无法自证。
出厂检验项目与执行方式
出厂检验分逐件与抽检两类。外观、导通、线序、绝缘逐件执行;接触电阻、插拔力、屏蔽电阻按批抽检;耐压按企业规程执行。具体抽检数量依据订单规模与客户要求商定,不做固定比例承诺,但抽检方案会在订单确认时写明。
| 检验项目 | 执行方式 | 判定依据 | 工序节点 |
|---|---|---|---|
| 外观与尺寸 | 逐件目视,首件测量 | 无缺陷,尺寸在公差内 | 注塑后 |
| 导通与线序 | 逐件逐点 | 与图纸一致,无错位 | 装配后 |
| 绝缘电阻 | 逐件 | ≥500MΩ | 电气测试 |
| 耐压 | 按企业规程 | 无击穿、无闪络 | 电气测试 |
| 接触电阻 | 按批抽检 | ≤8mΩ | 出厂前 |
| 插拔力 | 按批抽检 | 落在合理区间 | 出厂前 |
| 屏蔽连续性 | 屏蔽型逐件 | 导通且与信号绝缘 | 出厂前 |
不合格品的处理
不合格品应隔离、标识、记录,返工后重新做全项检验,不能只复测原来不合格的那一项。注塑件一旦成型,返工空间极小,多数只能报废,这正是前端检验必须严格的原因:省下的检验时间,最终会以报废量的形式还回来。
客户验收与体系支撑
随货资料与来厂验收
随货提供检验记录、接线图与规格书。客户来厂验收时可按同一套项目复核,避免双方判定口径不一致。若客户有额外的测试要求,应在订单评审阶段提出,临时增加的测试项目往往需要专用夹具。
认证与质量体系
产品通过CE/LVD、CE/EMC、IP67认证,公司通过ISO9001:2015质量体系认证及IATF16949:2016汽车行业质量体系认证,所有材质符合ROHS环保指令要求。体系文件规定了各检验项目的执行方式与记录格式,客户审核时可对照查阅,而不是只看最终报告。
常见问题解答
问:逐件做耐压会不会损伤产品?答:按规程施加电压与时间,不会损伤合格品。真正需要注意的是测试后的放电与夹具状态,以及不要对同一只产品反复施加超规电压。
问:导通测试全通过,为什么现场还有信号异常?答:导通只证明连通,不证明接触压力与屏蔽有效。振动、温升、屏蔽接地阻抗都可能在静态测试中表现正常。
问:接触电阻多少算合格?答:出厂指标≤8mΩ。现场判断要看趋势,与调试时的基准值比较,比单次绝对值更有参考价值。
问:抽检比例能否固定?答:比例按订单规模、批次稳定性与客户要求商定,并在订单确认时写明。比起一个固定数字,明确抽检项目与判定依据更重要。
问:能否提供第三方检测报告?答:CE/LVD、CE/EMC、IP67相关认证可按项目提供,具体范围以订单约定为准;常规批次提供厂内检验记录。