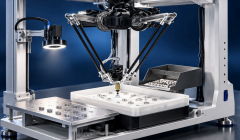
大型建材多维视觉测量系统,是上海科迎法电气针对木工板材、家具板、建筑板材、大型塑胶件、金属构件等 1000mm 以上超大尺寸工件开发的视觉测量设备,实现长宽、厚度、平面度、翘曲与边缘缺陷的同步检测,解决人工测量效率低、误差大、一致性差的痛点。

图1 视觉检测工业测量方案
传统大尺寸测量的矛盾在于:工件越大,量具越长,人手抖动、读数视角与摆放姿态的误差就越被放大。两米多长的板材用卷尺量对角线,差一两毫米是常态;卡尺抽测几个点,中间鼓起、四角下塌的整体形变根本反映不出来。视觉测量把点测量变成面测量,所有尺寸出自同一张图,量值之间天然自洽。
一、产品概述与核心能力
一套设备替代多道量具
系统采用 2000 万像素面阵相机(XY 轴)+ 激光位移传感器(Z 轴)融合感知方案,一次拍摄即同步获取二维平面图像与三维高度数据,实现尺寸与形貌的综合检测。长宽测量误差 ±3mm,厚度测量误差 ±0.5mm,检测节拍 ≤3 秒/件。
三个指标对应三种能力:±3mm 解决大尺寸下料与装配配合,±0.5mm 解决板厚分级与贴面工艺,≤3 秒则决定它能否挂上产线做全检。全检的意义不只是多测几件,而是让每件结果都成为可查询的记录,把质量从事后追查变成当场拦截。
二、测量对象与检测项目
适用范围由三个条件决定:幅面大、刚性好、表面可成像。幅面大意味着人工测量成本高、误差累积快;刚性好意味着工件不因自重产生过大变形;表面可成像则决定边缘能否稳定提取。
木工板材与家具板
关注长宽是否落在下料公差内、对角线是否一致、板面是否平整、封边后边缘有无崩缺。板材纹理与色差差异大,照明不匀时边缘提取容易在纹理交界处跳变,因此系统配合均匀面光源与漫反射照明,保证全画幅亮度均匀、细节清晰,适用于各种表面纹理复杂的建材工件。
建筑板材与大型塑胶件
建筑板材规格跨度大,同线混产对换型速度要求较高。大型塑胶件更关注翘曲与收缩变形:注塑件脱模后内应力释放,平面度随时间变化,固定检具很难判断此刻变形量是否合格,视觉测量则可在线取数并按自定义公差判定。
金属构件与异形件
金属表面反光强,镜面反射会让部分区域过曝、部分欠曝,边缘在过曝区被「吃掉」,尺寸随之偏小。系统以漫反射照明抑制高光,让边缘保持连续;开孔、缺口、台阶等异形特征同样适用,前提是特征落在幅面内且对比度足够。
三、大幅面成像与拼接
单台相机的视场与分辨率成反比:看全两米多的板,视场放大后精度下降;要保精度就得缩小视场,一张图又装不下工件。通行解法是分区成像再拼接,但拼接会引入新的误差来源,算法水平直接决定大尺寸上还能不能守住精度。

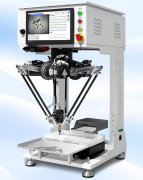
图2 融合感知:大型建材多维视觉测量
面阵相机与激光的坐标统一
融合感知的关键不在装了两套传感器,而在两套数据能否对到同一个点。相机给出像素坐标,激光给出沿扫描线的高度序列,必须通过标定建立统一坐标系。这一步做不扎实,后续的对比、判定与报表都会失真。
广角远心镜头抑制边缘畸变
针对大型工件跨度大、边缘易变形、表面纹理复杂的特点,系统采用广角远心镜头减少边缘畸变。普通镜头视场边缘存在透视畸变,越靠外偏差越大,而大尺寸工件恰好把最不可靠的边缘当作基准;远心光路让主光线平行入射,景深内倍率基本不变。
多区域拼接与无缝还原
多区域拼接算法实现超长尺寸无缝测量,不丢特征、不漏区域。拼接要在重叠区找到可靠的特征对应,求解块间平移与微小旋转,再重采样到统一坐标系。重叠不足会丢特征,过多则浪费幅面;还需对拼缝附近的尺寸做一致性校验,避免单块合格、整体超差。
四、标定与精度保障
自动标定替代人工调机
软件具备自动标定功能,用标准件或标定板求解像素当量、镜头畸变系数与两路传感器的相对位姿,把「一个像素等于多少毫米」从经验变成参数。其价值在于可重复:换镜头、换相机、设备搬迁后按流程重跑即可恢复精度,结果留档作为比对基线。
误差来源与控制思路
误差可拆成光学畸变、像素量化、边缘提取、工件姿态、机械定位与环境扰动。畸变靠远心光路与标定补偿;像素量化决定理论极限,视场越大越吃亏;边缘提取靠照明与算法稳住;姿态与定位靠传送、夹紧机构保证。±3mm 与 ±0.5mm 是这些环节综合后的整机指标。
还有一类慢变量:车间温度变化会让机架、导轨产生微小伸缩,幅面越大绝对量越大。高强度机架与精密传动部件把这类漂移压到可接受范围,软件侧则通过定期标定与标准件核查提前发现异常。
五、测量软件与报表
硬件决定能不能测,软件决定好不好用。每次换规格都要工程师改程序,再高的精度也推不动。软件围绕「换型快、判定准、数据能走」展开:参数化配置把换型变成选配方,报警规则让判定自动完成,报表与接口让数据流进管理系统。

图3 AI视觉智能检测技术
参数化配置与公差报警
软件具备自动标定、参数化配置、实时显示、数据统计、一键导出报告、扫码追溯、MES 对接等功能,支持自定义公差与报警规则。参数化配置把「测什么、公差多少、超差怎么处理」变成可编辑配方,同机存多套规格,换产调出配方即可,不必重画测量区域。
数据统计与产线对接
单件超差说明这一件有问题,连续多件向公差上限漂移则说明前道在变——刀具磨损、压机温度或来料批次差异。一键导出报告省去手工抄表,扫码追溯把结果与板件条码绑定,MES 对接把这些结果推到管理系统,形成批次合格率等指标。
设备支持连续运行、自动传送、定位夹紧、检测分拣全流程自动化,可直接对接板材生产线,实现无人化测量与分选。测量由此从「一道工序」变成「产线的一个环节」。

图4 AI视觉检测软件系统
六、技术参数表
下表汇总系统的核心配置与指标。数值为整机典型能力,实际量程、节拍与自动化配置随工件规格和产线条件调整,具体以技术协议为准。
核心配置与指标一览
| 参数项 | 技术指标 |
|---|---|
| 感知方案 | 2000 万像素面阵相机(XY 轴)+ 激光位移传感器(Z 轴)融合感知 |
| 测量维度 | 二维平面图像与三维高度数据同步获取 |
| 长宽测量误差 | ±3mm |
| 厚度测量误差 | ±0.5mm |
| 检测节拍 | ≤3 秒/件 |
| 适用工件尺寸 | 1000mm 以上超大尺寸工件 |
| 检测项目 | 长宽尺寸、厚度、平面度、翘曲变形、边缘缺陷 |
| 光学配置 | 广角远心镜头,减少边缘畸变 |
| 照明方式 | 均匀面光源 + 漫反射照明,全画幅亮度均匀 |
| 拼接方式 | 多区域拼接算法,超长尺寸无缝测量 |
| 软件功能 | 自动标定、参数化配置、实时显示、数据统计、一键导出报告、扫码追溯、MES 对接 |
| 判定规则 | 支持自定义公差与报警规则 |
| 自动化能力 | 连续运行、自动传送、定位夹紧、检测分拣全流程 |
| 机械结构 | 高强度机架与精密传动部件,抗振动、适应车间环境 |
| 产线对接 | 可直接对接板材生产线,实现无人化测量与分选 |
读表时留意两点:长宽与厚度误差不在同一量级,因为原理不同——长宽来自大幅面图像的空间换算,误差随幅面累积;厚度来自激光剖面测量,量程小、分辨率高。另外,≤3 秒是测量本身的时间,整线节拍还要算上上下料、传送与夹紧。
七、应用场景
本系统广泛应用于家具制造、建筑板材、木业加工、大型塑胶件、金属构件等行业,帮助企业实现尺寸检测自动化、数据化、标准化,提高效率、减少报废、提升一致性。
典型落地环节
家具厂的痛点在「配」上:板件长宽差一点、对角线歪一点,装起来就出缝、错位。把测量放在开料之后、封边之前,超差件当场挑出,误差就不会带到组装工位。木业加工更关注厚度分级,±0.5mm 足以支撑砂光后分档;建筑板材靠配方切换应对混产;塑胶件把翘曲量对应到装配间隙;金属件配合漫反射照明解决反光后轮廓更稳。
八、选型建议
选型的第一步不是问精度,而是量工件。最大件的长、宽、厚决定行程与视场,也决定需要几台相机、几段拼接。常见误区是拿最小件的最严公差要求整机,让小工件拖高整机成本。
先定幅面再定精度
合理做法是按规格族统计:多数工件落在什么尺寸区间,极端件占多少比例,极端件能否改离线测量。幅面定下来,精度才有讨论的基础。
按节拍与现场条件配置
第二步看产线:离线抽检人工上下料即可;挂线全检则要确认自动传送、定位夹紧、检测分拣是否配套,以及测量节拍与整线节拍是否匹配。还要确认工件纹理与反光、车间温湿度与振动、粉尘与清洁窗口、MES 接口形式,这些不提前确认,到场后往往靠加装改造来补。
九、现场安装与维护
安装环境与机架基础
机架要有稳固基础,避免与冲压、开料等强振动设备共用地基;周围留出维护通道与标定空间。供电宜走独立回路并做好接地。安装完成后必须重新标定,不能沿用出厂参数——运输颠簸与地基水平差异都会改变相机与传感器的相对位姿。
日常维护与长期稳定性
整机维护简单、易清洁、故障率低,大幅降低运维成本。日常重点只有三件:镜头与光源表面除尘,避免积灰造成亮度衰减与局部模糊;标准件定期核查,把漂移在早期发现;传动部件按周期润滑检查,保证定位重复性。

图5 AI视觉检测系统软件架构
建议建立点检表:每班开机用标准件测一次并记录关键尺寸,每周检查光源亮度与镜头清洁度,每月核对标定参数,每季度做完整标定并归档。这套动作花不了多少时间,却能提前知道何时该维护。
十、常见问题
Q1 精度指标
长宽测量误差 ±3mm,厚度测量误差 ±0.5mm。系统采用 2000 万像素面阵相机(XY 轴)+ 激光位移传感器(Z 轴)融合感知,一次拍摄即同步获取二维图像与三维高度数据。实际精度还受摆放姿态、表面状态与现场环境影响,验收以双方确认的标准件与方法为准。
Q2 可测幅面
专为 1000mm 以上超大尺寸工件设计,适用于木工板材、家具板、建筑板材、大型塑胶件、金属构件。广角远心镜头减少边缘畸变,多区域拼接实现超长尺寸无缝测量。更大工件可按需扩展分区与行程,需结合最大尺寸与精度要求评估。
Q3 检测节拍
检测节拍 ≤3 秒/件,效率远超人工与传统量具。支持连续运行、自动传送、定位夹紧、检测分拣全流程自动化,可直接对接板材生产线,实现无人化测量与分选。
Q4 缺陷类型
可同步检测长宽尺寸、厚度、平面度、翘曲变形、边缘缺陷等多项指标。配合均匀面光源与漫反射照明,保证全画幅亮度均匀、细节清晰;崩边、缺料等阈值可按工件等级自定义,避免过杀。
Q5 数据追溯
支持。自动标定、参数化配置、实时显示、数据统计、一键导出报告、扫码追溯、MES 对接等功能齐备,并可自定义公差与报警规则。导出格式与接口协议按现场管理系统对接需求配置。