
锂电外观检测在产线上落地,最常见的失败不是相机不清、算法不准,而是工位排布与产线节拍打架。检测节拍比产线慢两秒,现场就用缓存和抽检糊弄;剔除工位离检测工位太远,缺陷品已经流到下一道工序才发现。上海科迎法电气在电芯线与模组线做视觉检测落地时,习惯先把节拍算清楚,再拆工位、分缺陷、定剔除与追溯,最后才谈验收。顺序反了,设备再贵也只是一个昂贵的相机。
外观检测还有一个特点:缺陷定义会变。试产阶段认为可接受的轻微压痕,量产后可能变成客户投诉的重点。所以工位设计要留出调整空间,检测项、阈值、判定规则都应该能在不改硬件的前提下修改。
一、先把检测节拍算成一道算术题
节拍等于三千六百秒除以每小时产能。一条每小时六十件的产线,节拍就是一秒;如果设置两个检测工位,每个工位的可用时间也是一秒,而不是两秒,因为两个工位是并行处理不同电芯的。
这一秒要分给四件事:上料定位、曝光取图、算法处理、结果通信。曝光通常占几十毫秒,算法处理是变量。多相机方案要把处理分摊到多个计算单元,或者把检测项拆到不同工位,否则算法一慢,整线就被拖住。
线扫相机还要算行频。行频等于产线速度除以像素精度,一米每秒、零点一毫米精度,行频就是一万行每秒。行频不够,图像被拉伸,圆形变成椭圆,尺寸类判定全部失效。编码器同步、触发抖动、光源频闪都要在这一步确认。
算完节拍再选相机,比先选相机再想办法塞进产线靠谱得多。留出百分之二十的余量,是给换型和算法升级用的。
工位数量不是越多越好。每增加一个工位,就多一套相机、光源和标定,也多了两个交接点。缺陷种类少的产线,两个工位足够;六面都要看的电芯线,通常按面拆成三到四个工位,每个工位只负责两三个面,标定简单,出问题时也容易定位。
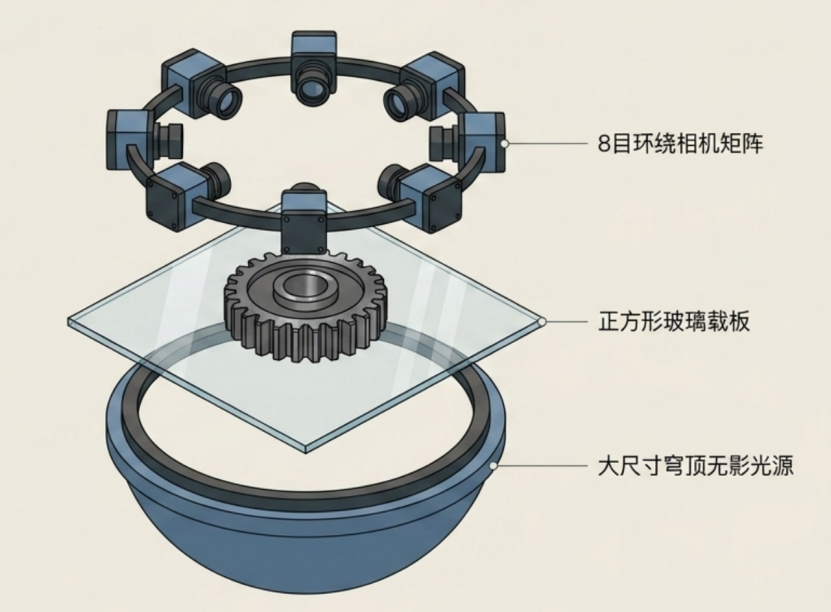
二、视觉检测工位拆成四个,各解决各的问题
来料与极片
极片工位看的是涂布对齐度、极耳位置、毛刺、掉粉、划伤。这类缺陷细长、方向随机,适合线扫加高角度暗场照明,让凸起和划痕在暗背景上发亮。毛刺判定要结合尺寸,不能只看有没有亮点,否则过杀率压不下来。
卷绕来料还要注意张力。张力波动会让极片在视场里上下跳,线扫图像出现错位,缺陷位置对不上。把张力辊与编码器信号一起接入,或者在工位前加一段稳料区,比事后用算法纠正更省事。
电芯
电芯工位是外观检测的主战场:壳体划痕、凹坑、褶皱、封边不良、极柱偏移、注液孔污染。圆柱、方形、软包三种形态的相机布置完全不同,软包要看封边褶皱,方形要看极柱与防爆阀。电芯外观检测设备通常把多角度光源与多相机做成一体,节拍内完成六面取图,选型时要确认每个面的分辨率是否一致,别只看总像素。
六面取图有个常见误区:为了省节拍,把侧面分辨率降下来。侧面恰恰是划痕和凹坑最集中的位置,分辨率一降,临界缺陷就检不出来。合理的做法是主面用高分辨率面阵相机,侧面用多台中等分辨率相机分区覆盖,保证每个面的像素精度一致。
模组与PACK
模组段更多是装配类检测:焊缝连续性、涂胶宽度与断胶、螺柱缺失、极性标识、线束插接到位。焊缝和涂胶属于三维特征,二维图像只能看轮廓,宽度和高度要靠轮廓测量。这一段的误判代价高,因为返工要拆模组,阈值宁可稍严,再靠复判兜住。
复判工位
复判不是可有可无的岗位。它是过杀率的泄压阀,也是样本回流的入口。复判界面要把原图、缺陷框、历史同类样本放在同一屏,操作员三秒内做出判断;每条复判结果都要回写,用于后续调阈值和补样本。没有复判闭环的产线,过杀率只会越来越高。
三、缺陷怎么分类,才接得上缺陷剔除
按严重度分三级最实用:致命缺陷直接报废,主要缺陷返工或降级,次要缺陷记录不拦截。分级要和客户标准对齐,否则同一道划痕,质量部判主要、客户判次要,最后还是要吵。
按检出手段分更利于排工位:颜色与纹理类交给二维,高度与段差交给三维,尺寸类交给测量工位。分类清楚,才不会出现用二维相机硬测极柱高度这种事。
算法侧要区分规则与学习。深度学习检测平台适合纹理复杂、缺陷形态多变的场景,比如壳体表面细小凹坑;规则算法适合边界清晰、可量化的项目,比如封边宽度。两者混用,把稳定的项目留给规则,把难缠的项目交给模型,维护成本最低。
小目标异物是另一类难题。毫升级别的玻璃屑、金属屑在整幅图像里只有几个像素,靠提高分辨率解决不了,要靠背光、偏振和多次成像。注射器异物检测设备在这方面的做法可以借鉴:旋转工位多次取图,让异物在不同角度暴露,再用帧间差分压掉瓶体本身的纹理。
缺陷样本库要当成资产来管。每类缺陷至少积累一百张不同批次、不同光照的图片,标注写清位置、尺寸与判定结论。换型、换供应商、换切削液之后,图像分布都会变,样本库要跟着更新,否则模型在旧数据上很准,新批次一上线就崩。
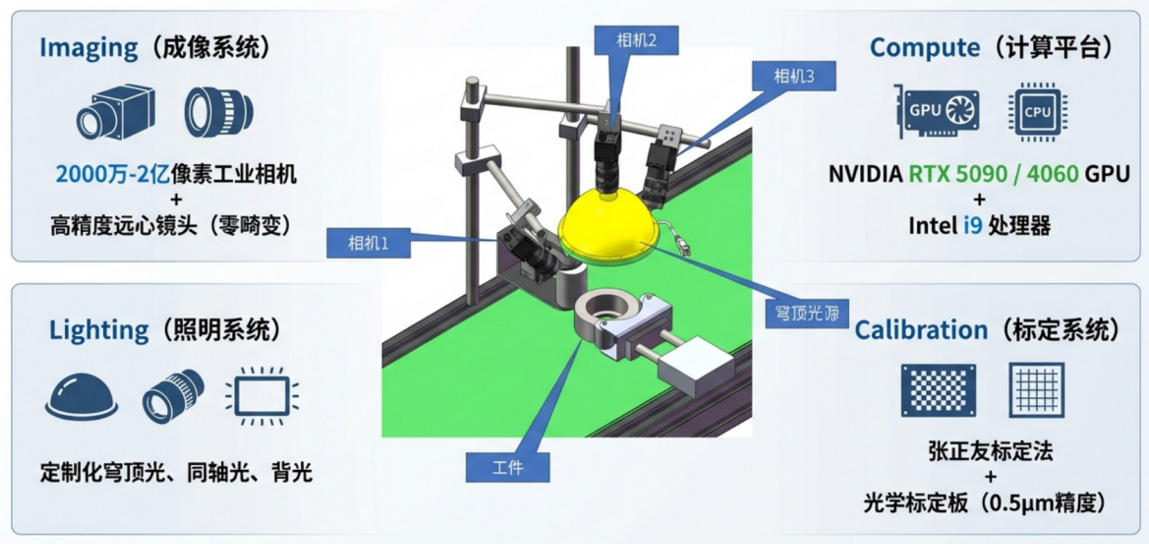
四、缺陷剔除与MES追溯:别让不良品跑掉
剔除方式按节拍选。一秒以内的节拍用气吹,快但受重量限制;较重的模组用推杆或分流道。无论哪种,都要有剔除确认:光电传感器确认产品真的离开主线,或者称重确认剔除到位。没有确认的剔除,等于把不良品放进了良品箱。
剔除后要有缓存区,容量至少覆盖三到五分钟的产量,否则后道一堵,剔除口就满,操作员只能停线。缓存区还要能按批次清空,换型时不留混料隐患。
剔除逻辑还要考虑断电与复位。突然断电时,缓存区里可能既有已判不良还没剔除的产品,也有未检测的产品。恢复送电后的第一件事应该是清空缓存并全检,而不是直接续跑。这条规则要写进操作规程,不能靠操作员记忆。
追溯的粒度由客户要求决定,但字段要一次设计到位:时间、工位、批次、电芯条码、判定结果、缺陷类型、图像路径、设备参数版本、操作员。图像不必全存,按缺陷存加按批次抽存,既省空间又能在客诉时调出证据。
MES接口要在验收前联调,不要等到量产再对接。判定结果、剔除信号、复判结论三条数据流必须双向可查,否则追溯只是一句口号。
条码读取率是追溯的命门。电芯表面反光、弧面变形、油污,都会让读码率掉到百分之九十五以下。读不到码的产品应判为不可追溯,走单独通道,而不是随手补一个码。补码看着省事,客诉时却对不上账。
五、验收:用样本集说话
验收不是看设备能不能跑,而是看它在一批已知答案的样品上表现如何。建议每个缺陷类别准备三十片以上样本,包含临界样本,良品样本不少于三百片,连续跑八小时,记录漏检、过杀、复判一致率和节拍波动。
尺寸类项目要用基准件复核。拿标准量块或已标定的样品,在设备上重复测十次,看重复性与再现性;需要测高度、平面度的工位,可以用3D激光轮廓测量仪做比对基准,把两套数据放在一起看偏差,而不是各自说自己准。
验收文档要包括:缺陷清单与判定规则、样本集清单、参数备份、光源与相机型号、维护周期、复判流程、MES字段说明。培训要覆盖操作、复判、日常点检三类人,缺一类,设备半年后就会走样。
产线换型频繁的企业,还要在验收时加一项换型测试:从A型号切到B型号,记录调试时间与首件确认流程。能在半小时内完成换型的设备,才配得上多品种小批量的产线。
节拍验收要按最慢的工位算。空载跑得再快,只要有一个工位在满负载时超出节拍,整线就达不到产能。验收时用连续两小时满负载运行的数据,看节拍的第95百分位,而不是平均值。
还有一个容易忽略的项:环境光。车间窗户、天车灯、相邻工位的指示灯,都可能在镜面壳体上形成高光。验收要在白天与夜班各跑一遍,确认环境光变化不会引起过杀波动。
视觉检测的价值不在参数表,而在三年后漏检率还稳不稳定。需要按工位、节拍与缺陷类型做整体规划的企业,可以在AI视觉检测设备产品列表中对照各平台的相机路数、处理能力与适用工序,再倒推自己的产线布局。科迎法电气建议,先算节拍,再谈算法。


