同样一套视觉系统,标定做得好,测量值稳定在公差内;标定做得草率,今天测10.02mm,明天测10.08mm,产线只能靠人工复核兜底。标定不是装完设备后“顺手做一下”的动作,它把像素坐标转换成毫米,也把镜头的畸变、相机的倾斜与安装高度一并修正。上海科迎法电气提供视觉检测设备与产线集成方案,本文围绕标定这件事,把像素当量、标定板、误差评估与复标周期讲清楚。
标定解决什么问题
不标定也能出图,但出不了可信的尺寸。
像素与毫米的换算
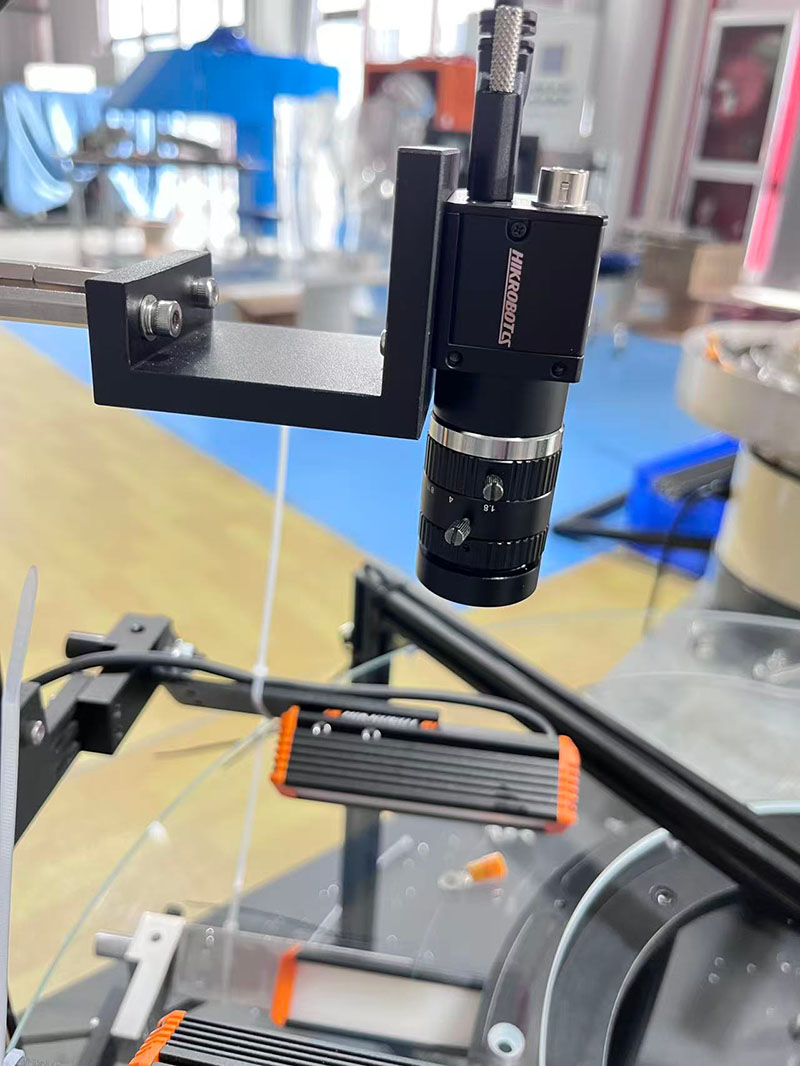
相机输出的是像素坐标,测量需要毫米。换算比例即像素当量,通常用已知尺寸的标定板建立。像素当量随工作距离变化,镜头调焦或支架移动后必须重标。不同位置的像素当量也可能略有差异,高精度测量应做分区校正。只用一个中心点标定,边缘尺寸会系统性偏大或偏小。
畸变与边缘误差
普通镜头存在桶形或枕形畸变,直线在图像上变弯,越靠边缘越明显。畸变会让同一尺寸在不同位置测出不同值,装配偏移与尺寸超差因此混淆。畸变校正需要拍摄多姿态标定板,求解内参后把图像映射回理想投影。校正只能减小误差,不能消除,选低畸变镜头仍是更稳妥的做法。
不标定的后果
未标定的系统只能做“有无判断”,无法给出可信尺寸。测量值随工件位置漂移,操作员会不断微调阈值,最后把公差放宽到失去意义。客诉发生时,拿不出可复现的数据。标定记录缺失还会让客户审核无法确认设备状态。工业相机选型要点中提到分辨率与靶面的匹配,这些参数最终都要通过标定落到实际尺寸上。
标定方法与器材
标定板的精度与拍摄姿态,往往比算法更影响结果。
标定板类型
常见标定板有棋盘格、圆点阵列与编码标记。棋盘格角点易提取,适合镜头畸变校正;圆点阵列对光照与模糊更宽容;编码标记便于多视角自动匹配。标定板本身有制造精度,低精度板会把误差带进系统。板面应平整、无反光,玻璃基板比打印纸更稳定。标定板应定期送检,不能长期借用。
拍摄姿态
标定应覆盖视野的中心、四角与边缘,姿态包含平移与轻微倾斜。只拍正对画面的一张图,无法求解畸变与倾斜。拍摄时应保持实际工作距离与光圈,否则内参与使用状态不符。光源条件也要接近实际,过曝会让角点提取偏移。拍摄张数不足时,求解结果不稳定,重复标定会出现明显差异。
标定时的光圈应与实际检测一致。缩小光圈可增加景深,但也会改变成像锐度与角点位置,标定后若再调光圈,参数需要重算。标定板应充满视野的大部分区域,板太小会让边缘约束不足。拍摄顺序可由中心向外,逐张检查角点提取是否完整。若某张图角点缺失,应重拍而不是让软件自动剔除,否则误差会被隐藏。标定板与镜头平面应尽量平行,倾斜过大会让部分区域失焦,光源色温也应与实际检测接近。
误差评估
标定后应计算重投影误差,并在全视野选取多个标准点复核。误差应在公差范围内,边缘点尤其要检查。若误差集中在某一角,可能是标定板倾斜或镜头与传感器不同轴。误差评估不能只看软件给出的总分,要结合实际测量需求判断。标定结果应存档,包含图像、参数与日期。
像素当量与测量精度
精度不是标定一次就固定,它随环境与时间变化。
亚像素与边缘定位
亚像素算法可把边缘定位细化到像素以内,但前提是边缘对比度足够、过渡自然。过度锐化的图像会让亚像素结果抖动。测量圆孔与直线时,拟合方法不同,结果也会有差异。亚像素不是“无限精度”,它受光学分辨率与噪声限制。实际精度应通过重复测量统计,而不是看单次结果。
重复性与再现性
重复性指同一工件多次测量的离散程度,再现性指不同操作员、不同时间或不同设备之间的一致性。两者都应纳入验收。测试时应选取公差上下限附近的样件,观察判定是否稳定。重复性差常见原因是工件定位不稳、光源波动或触发不同步。再现性差多与标定状态和参数版本有关。
温度与振动
温度变化会让支架与镜头轻微伸缩,像素当量随之改变。高精度测量应在恒温环境或定期复标。振动会让相机与工件相对位置变化,图像出现位移。设备底座应刚性足够,相机支架避免悬臂过长。气动与冲压设备附近的视觉工位,宜加隔振垫并错开动作时序。视觉检测设备验收方法中对连续运行与稳定性验证有更细的说明。
手眼标定
需要机器人抓取或引导时,标定对象从图像扩展到坐标系。
机器人引导
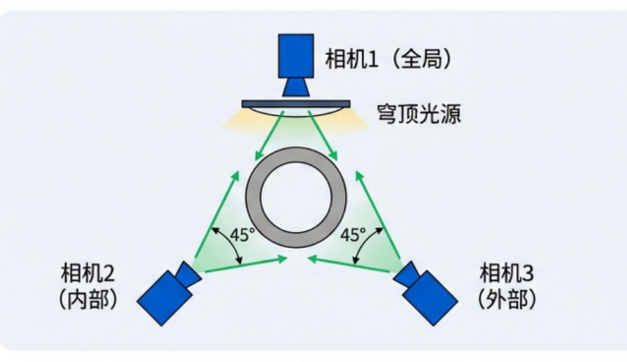
视觉给出工件位置,机器人需要把图像坐标转换成自己的坐标。手眼标定建立相机与机器人基座或工具中心点的关系。标定误差会直接变成抓取偏差,重复定位精度要求高的场合尤其明显。标定应在实际安装姿态下完成,拆装相机后必须重做。夹具与工件高度变化也会影响结果。
坐标系转换
转换涉及旋转与平移,常见做法是让机器人带着标定针触碰多个点,同时记录图像坐标。点位应分散覆盖工作区域,集中在中心会让边缘误差放大。转换矩阵求解后,应反向验证若干点,确认偏差在允许范围。多相机系统还要确定相机之间的相对关系,避免各自为政。
复核与补偿
手眼标定完成后,应让机器人实际抓取若干工件,测量落位偏差。偏差呈系统性时可通过补偿修正,呈随机分布时多与机械重复精度有关。补偿值应记录,并在更换夹具或调整相机后重新确认。抓取失败率突然上升,应首先怀疑标定状态而不是算法。
落地、复标与维护
标定是持续动作,不是一次性交付物。
触发与同步
标定与测量都依赖稳定的触发。触发信号应来自同一来源,避免相机与运动轴各自计时。触发与I/O信号可通过带锁紧的圆形连接器接入,例如M12针型弯角插座,弯角结构适合空间受限的机柜内侧。信号线与动力线分开走线,减少误触发。触发抖动会造成图像位移,表现为测量值跳动。触发延时调整后应做首件确认,避免整批偏移。
复标周期
复标周期按精度要求与环境确定。高精度测量可每班次用标准件点检,每周做一次完整标定;一般外观检测可按月或按季度。设备移动、镜头更换、光源更换后必须重标。复标结果应与上次比对,偏差突然增大说明结构或光学件出现问题。复标记录应包含标准件读数与判定。
复标周期不是越短越好。频繁拆装标定板会引入新的安装误差,反而让数据波动。合理做法是固定标定工位与标定板位置,用标准件做日常点检,只有点检超差时才做完整标定。标准件应放在恒温干燥处,取用后待温度稳定再测量。复标后若像素当量变化超过预设阈值,应暂停生产并排查镜头、支架与光源,而不是直接接受新参数。复标记录应与设备台账关联,长期停用的设备重新启用前也应先复标再做首件确认。
记录与备件
标定文件应备份,包含内参、畸变系数与像素当量,便于故障后快速恢复。备件镜头或相机更换后,不能直接套用旧参数。标准件应妥善存放,避免磕碰与锈蚀。操作权限应分级,防止随意修改标定参数。标定参数变更应通知使用部门,标准件应登记编号,避免多台设备混用同一块板。更多设备与配套见产品中心。
常见问题解答
问:标定一次能一直用吗?
答:不能。镜头调焦、支架移动、温度变化都会影响,应按周期复标。
问:只拍一张标定图够吗?
答:不够。应覆盖中心、四角与边缘,并包含轻微倾斜姿态。
问:标定板可以自己打印吗?
答:不建议用于精密测量,打印精度与平整度不足,应使用专业标定板。
问:像素当量全视野一样吗?
答:不完全一样,高精度测量应分区校正,尤其注意边缘。
问:手眼标定多久做一次?
答:拆装相机或机器人后必须重做,日常可按精度要求定期复核。
问:标定后数值仍跳动怎么办?
答:先查触发同步、工件定位与光源稳定性,再考虑算法与标定参数。
结语
标定把图像变成可追溯的尺寸,也把设备状态固定下来。科迎法电气位于上海松江,提供视觉检测设备与产线集成方案,欢迎按测量精度要求咨询标定与验收方法。