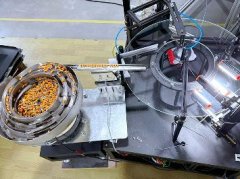
O型圈看起来结构简单,检测起来却不容易:它是黑色的,缺陷与背景灰度接近;它是柔软的,抓取和传输中姿态随时变化;它还是大批量的,人工目检既慢又不稳定。密封件一旦漏检,装到阀门或液压件上可能就是一次泄漏事故。上海科迎法电气在提供AI视觉检测设备的过程中接触过大量橡胶件项目,本文把O型圈视觉检测的成像、算法、集成与验收讲清楚,帮助用户在立项时就知道难点在哪、钱该花在哪。项目启动时建议先做打光试验,再谈算法与节拍;同时把不良样件的收集列入计划,否则后期只能靠想象定义缺陷。
橡胶密封件检测难在哪
先承认难点,才能选对方案,而不是指望一套通用设备包打天下。
黑色制品的低对比
黑色橡胶对光吸收强,表面缺陷与背景的灰度差很小,普通正面照明很难把缺料、压痕与气泡拉开。可行的方向是改变光线的入射角度与波长,例如用低角度掠射突出表面起伏,或用特定波长增强纹理差异。实际效果必须用真实样件试,不能凭经验照搬其他项目参数。
柔性带来的姿态差异
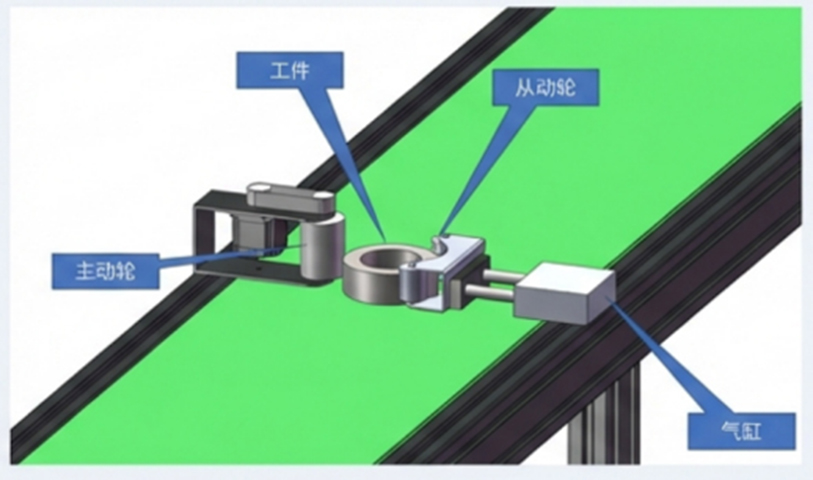
O型圈柔软,夹持、落料与传输过程中容易被挤压变形,同一件产品在不同姿态下拍出的图像差别明显。检测机构应尽量限制自由度,让工件以固定姿态进入视野;必要时用定位治具或负压吸附。姿态差异过大时,算法会把形变误判为尺寸超差。治具设计应避免夹伤密封面,夹持力以刚好定位为宜;换型时治具需同步更换,不能靠操作员手动摆放来弥补,落料高度也要控制,减少冲击造成的瞬时变形。
缺陷类型复杂
常见缺陷包括缺料、飞边、气泡、划伤、压痕、污渍、尺寸超差与椭圆度。不同缺陷对应的最佳成像方式不同,有的靠明暗变化,有的靠轮廓,有的靠颜色差异。项目开始时应先收集各类不良样件并分类,明确要检哪些、放行哪些,而不是笼统要求全检。分类时应明确哪些缺陷影响密封功能、哪些只影响外观,判定标准不同,成像与算法的投入也不同。对关键缺陷应单独建立样本集,避免被大量轻微缺陷稀释。
成像方案怎么搭
图像质量决定检测上限,成像方案是项目的第一笔投入,也是最不该省的一笔。
光源选择
环形光安装方便,适合外观与字符;低角度光能突出凹凸与划伤;背光适合轮廓、内径与椭圆度测量。黑色橡胶建议用低角度与漫射组合,压制高光、拉开纹理。缺陷方向不一致时,可采用多角度分时拍照再合成,把各个方向的缺陷都显现出来。多角度合成会增加拍照次数,节拍紧张时应优先覆盖高发缺陷方向,而不是追求一次拍全所有角度;光源角度调整后应锁定并做标记,防止振动导致偏移。
相机与镜头
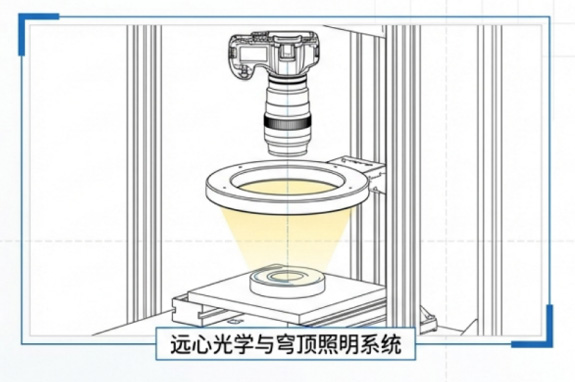
按最小缺陷尺寸选择分辨率,通常要求目标缺陷在图像上占据足够像素,否则再好的算法也无从判断。远心镜头透视误差小,适合尺寸测量;普通定焦镜头成本低,适合外观筛查。景深要覆盖工件厚度与姿态波动,光圈过大导致景深不足时,边缘容易虚焦。分辨率提高会带来数据量与处理时间上升,应按缺陷尺寸留出合理余量,而不是盲目追求高像素;镜头工作距离变化会改变放大倍率,安装后应复核视场。
多工位与翻转
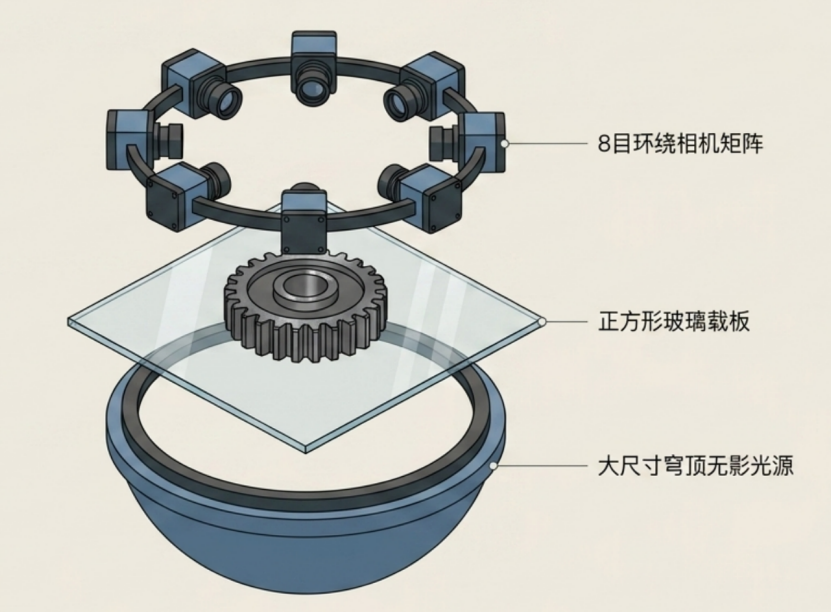
O型圈需要同时观察内外侧与上下表面,单工位很难一次拍全。常见做法是转盘多工位、翻转机构或多次拍照合成。工位增加会推高设备成本与节拍压力,应按缺陷分布确定最少工位,把最易出问题的面优先覆盖。
算法与判定
成像之后,算法要把“看起来不一样”翻译成“合格或不合格”,这一步最考验样本与标准。
传统算法与深度学习
尺寸、缺料、椭圆度等规则明确的项,用传统算法阈值稳定、结果可解释;划伤、气泡、污渍等形态多变的缺陷,更适合深度学习分类。两者常组合使用:先定位工件与关键区域,再用模型判断缺陷类型与等级。全用深度学习并非总是最优,维护成本要考虑在内。模型部署后仍需保留人工抽检,观察是否出现新的缺陷形态;算法版本与参数应纳入变更管理。
缺陷样本管理
模型效果取决于样本数量与覆盖度,样本不足时罕见缺陷容易漏检。应持续收集产线不良品,定期补充训练集,并对难例做重点标注。标注标准要统一,同一缺陷不同人标注结果不一致,模型就学不到稳定特征。样本库建议按缺陷类型、规格与批次分类管理。
阈值与分级
判定阈值决定漏检与误判的平衡:过严会误杀良品,推高成本;过松会放过不良,带来流出风险。建议按缺陷严重程度分级,关键密封面缺陷零容忍,非功能面的轻微外观缺陷可放宽。阈值应通过批量样件验证后确定,并在量产初期动态微调。
产线集成
设备能不能用起来,取决于上料、剔除与追溯这些“非视觉”环节。
上料与节拍
振动盘、皮带与转盘是常见上料方式,橡胶件易粘连、易滚动,供料稳定性直接影响检测节拍。上料机构应避免二次损伤,落料位置要稳定可重复。节拍核算要把拍照、处理、判定与剔除动作全部算进去,只算算法耗时会低估实际周期。供料不稳定时应先解决机构问题,不要用延长拍照时间的方式硬扛。
剔除与追溯
判定为不良的工件应由剔除机构分入不良箱,避免与良品混料。系统应记录检测时间、工位、结果与图像,支持按批次追溯。图像留存周期按质量管理要求设定,关键客户项目往往要求保存更久。追溯数据还可用于分析缺陷分布,反推上游工艺问题。
与人工复检的配合
视觉检测在初期很难完全取代人工,保留复检工位是稳妥做法。复检数据用于统计漏检与误判,反过来优化光源、算法与阈值,形成闭环。随着样本积累与模型迭代,人工比例可以逐步下降,但不宜在验证充分前一次性撤掉。
验收与运维
设备交付不是终点,验收方法与日常维护决定长期表现。
漏检率与误判率
验收应使用包含各类缺陷的样件集,统计漏检率与误判率,而不是只看几张演示图片。样件集要覆盖实际产线的缺陷分布,数量足够才有统计意义。验收标准应在合同中写明,包括样件来源、数量与判定口径。统计时应区分关键缺陷与一般缺陷,分别给出指标,单一总数会掩盖关键项的表现。相关设备可参考CCD视觉筛选机。
换型与配方
多规格生产时,设备应支持配方切换,切换后自动调整光源、曝光与判定参数。换型时间越短,设备利用率越高。配方应备份到本地与服务器,避免丢失后重新调试。配方命名应包含规格与版本,避免相似产品误用旧参数。换型后建议用首件确认,再批量运行。产线方案还可参考AI桌面皮带筛选机。
日常维护
定期清洁镜头与光源、检查机构磨损、复核判定结果。光源会光衰,亮度变化会改变图像灰度,需按周期检查并按需更换。软件升级后应重新验证,确认判定逻辑与阈值未被意外改动。维护记录应留存,便于分析误判是否与保养周期相关。备件光源应与原型号一致,混用不同批次可能造成亮度差异。更多案例见视觉检测资讯与产品中心。
常见问题解答
问:黑色O型圈能用普通环形光吗?
答:可以试,但对比度往往不足,建议配合低角度或漫射光用样件验证。
问:视觉检测能完全替代人工吗?
答:目前不能。建议保留复检并持续优化,逐步降低人工比例。
问:检测节拍由什么决定?
答:由上料稳定性、拍照数量、算法耗时与剔除动作共同决定。
问:模型需要多少样本?
答:没有固定数量,关键是覆盖缺陷类型与形态变化,样本越全越稳定。
问:换规格要重新调试吗?
答:应通过配方切换完成,避免每次重新搭建参数。
问:光源衰减会影响判定吗?
答:会。亮度变化改变图像灰度,应定期检查并按需更换。
结语:O型圈检测的难点在成像与样本,而不是单纯的算法。科迎法电气位于上海松江,提供AI视觉检测设备与密封件检测方案,欢迎提交样件做打光与成像评估。