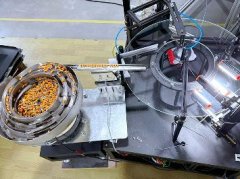
药品包装的外观缺陷,看起来只是“不好看”,实际可能影响密封性、有效期与用药安全:瓶口毛刺会破坏密封,瓶盖缺料会导致泄漏,标签错贴则可能引发召回。人工目检在高速灌装线上很难跟上节拍,长时间注视还容易疲劳漏检。AI视觉检测因此成为医药包装线的常规配置,但它的难点不在“能不能识别”,而在缺陷定义、成像稳定性与验证方法。上海科迎法电气提供CCD视觉筛选机与AI桌面皮带筛选机等设备,本文围绕医药包装场景,把方案设计与验收讲清楚。
医药包装检测的要求
先把“检什么、检到什么程度”定下来,设备才有验收依据。
常见缺陷类型
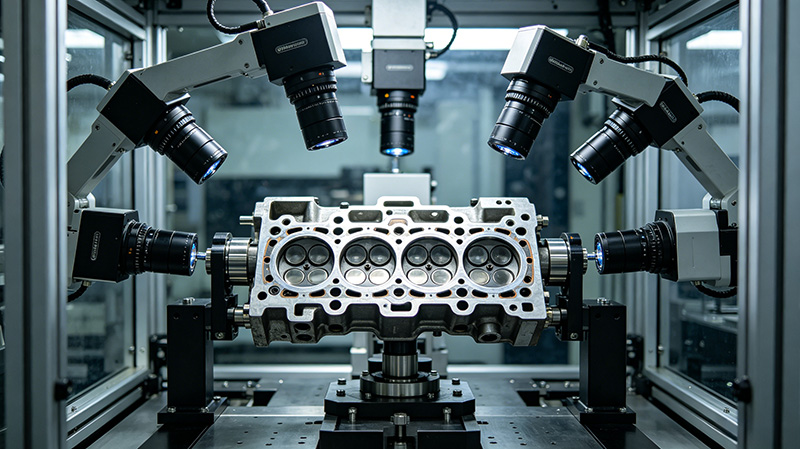
瓶身常见划伤、气泡、黑点、变形与壁厚不均;瓶口常见毛刺、缺口与椭圆;瓶盖常见缺料、飞边、色差与印刷偏移;标签常见错贴、歪贴、褶皱与字符缺失。不同缺陷的成像方式不同,透明瓶身要靠背光取轮廓,印刷字符要用同轴或漫射光。项目开始时应按缺陷类型逐一确认检测能力,而不是笼统要求全检。缺陷尺寸下限应与客户协商,不能承诺设备分辨不出的微小缺陷。设备能力可参考CCD视觉筛选机的检测范围。瓶底与瓶口往往需要单独的成像角度,不能与瓶身共用一套光路。
合规与追溯
医药行业对记录的要求高于一般制造业,检测结果、图像与参数变更都应可追溯。系统需要记录批次、时间、工位与判定结果,必要时能调出原始图像复核。数据留存周期按质量管理要求设定,不能因存储空间不足随意覆盖。参数调整应留有权限与日志,防止无记录改动。数据导出格式应能被质量系统读取,参数变更还要注明原因与验证结果。图像存储应定期校验完整性,避免磁盘故障导致记录缺失。
人工目检的局限
人工目检受光线、工位与疲劳影响,长时间作业后漏检率上升,不同检验员的标准也不一致。对于高速线,人眼难以在短暂停留时间内完成多面检查。视觉检测的优势是标准统一、结果可记录,但它同样需要清晰的缺陷定义与足够的样本,否则只是把人的模糊标准搬进算法。量产初期仍应保留人工复核,避免标准未稳就全面放行。
成像与工位设计
医药包装多为透明、反光或曲面件,成像方案决定了检测的上限。
瓶身与瓶盖
透明瓶身适合背光取轮廓,能清晰呈现缺口、变形与壁厚差异;表面划伤与黑点则需要正面漫射光,避免高光掩盖缺陷。瓶盖多为塑料件,颜色与印刷差异可用环形光或同轴光。同一工位难以兼顾轮廓与表面,常见做法是分设两个工位,分别配置光源。若瓶身有丝印,应避免光源在印刷面形成镜面反射。
标签与字符
标签检测包括位置、方向、褶皱与字符完整性。字符识别对对比度要求高,同轴光能减少反光干扰;标签歪斜则靠轮廓定位判断。字符缺失与印刷模糊需要足够的解析力,镜头分辨率不足时,算法只能猜。标签材质不同,反光特性也不同,换料号时应重新确认光照。褶皱在低角度光下更明显,字符缺失则依赖正面均匀照明,两者常分设工位。
多工位与翻转
一只药瓶需要看瓶底、瓶身、瓶口与瓶盖多个面,单工位无法覆盖。转盘多工位、翻转机构与多相机组合是常见方案,工位数量按缺陷分布确定。翻转机构容易在落料时造成二次划伤,结构上应避免硬质件直接接触。桌面式设备可参考AI桌面皮带筛选机的工位布局思路。工位增加会推高成本与节拍压力,应按缺陷分布确定最少工位。
算法与判定
算法不是越复杂越好,关键是缺陷标准能被稳定复现。
缺陷分级
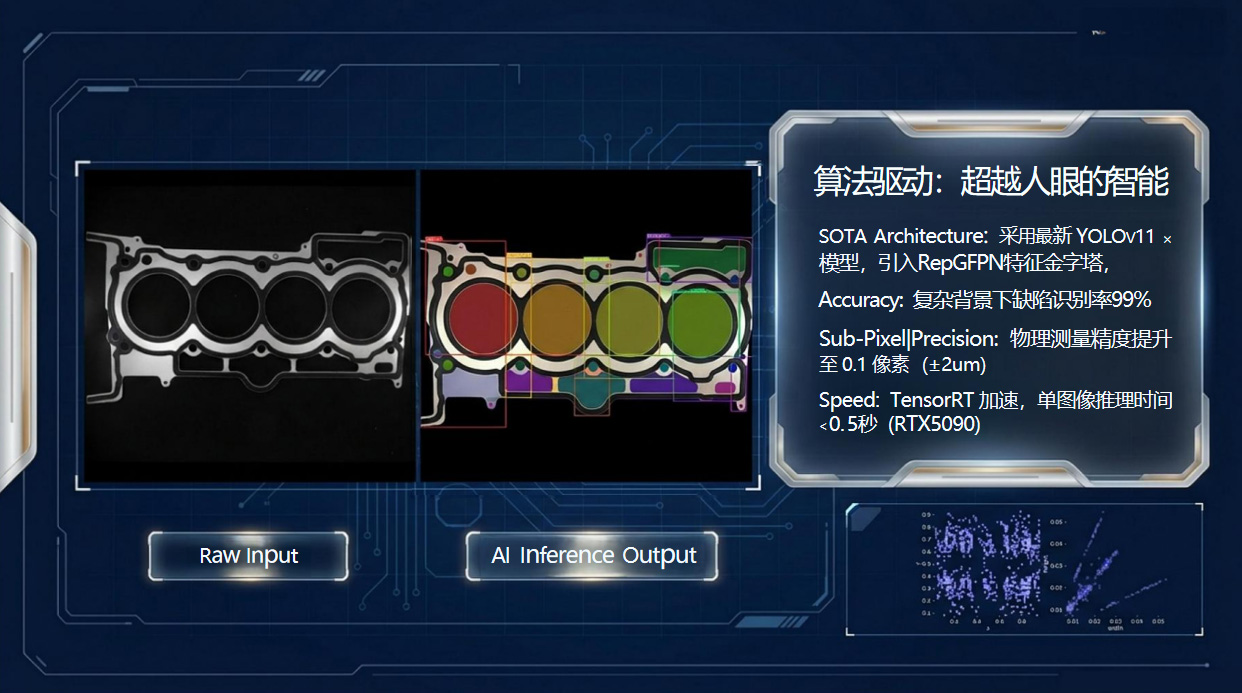
应按缺陷对密封、用药安全与外观的影响分级:影响密封的瓶口缺口属于关键缺陷,零容忍;轻微色差可按客户标准放宽。分级标准应形成书面文件,与质量部门共同确认。没有分级,算法只能在“全杀”与“全放”之间摇摆,产线无法接受。分级标准应随客户要求与法规更新定期评审。
样本与模型
模型效果取决于样本覆盖度,罕见缺陷样本不足时容易漏检。应持续收集产线不良品,按缺陷类型、规格与批次分类,定期补充训练。标注标准要统一,同一缺陷不同人标注不一致,模型就学不到稳定特征。样本库还应包含边界样本,用于验证判定稳定性。样本不足时可用旋转与亮度变化做增强,但不能替代真实不良样本。
阈值验证
阈值决定漏检与误判的平衡。过严会误杀良品,增加返工与物料损耗;过松会放过不良,带来流出风险。阈值应通过批量样件验证后确定,并在量产初期动态微调。调整阈值必须留记录,否则后续无法解释判定变化。验证时应分别统计关键缺陷与一般缺陷的表现。阈值版本也应留存,便于回溯。
产线集成
视觉系统只有融入产线节拍,才能真正发挥作用。
与灌装线节拍
灌装线速度快,留给检测的时间往往只有几十毫秒。节拍核算要把拍照、处理、判定与剔除全部算进去,只算算法耗时会低估实际周期。多相机并行、分区处理可以缩短时间,但会增加成本。上料不稳定时,应先解决机构问题,而不是靠延长拍照时间硬扛。多相机并行会带来同步问题,触发信号应统一。节拍余量建议留一成,应对偶发卡料与复检。
剔除与追溯
判定为不良的产品应由剔除机构分入不良箱,并与良品物理隔离。系统应记录批次、时间、工位、结果与图像,支持按批次追溯。剔除动作应有确认信号,避免“判了没剔”。数据应能导出,便于质量部门做趋势分析,反推上游工艺问题。剔除确认可用光电或计数校验,避免气缸动作失败未被发现。不良品箱应可上锁并标识,防止与良品混放。
洁净区适配
洁净区对设备有额外要求:表面易清洁、不易积尘,材质耐消毒剂,线缆与接头防护到位。相机与光源的散热不能影响洁净度,风扇位置应避开暴露区。设备进入洁净区前应确认材质与清洁方式,避免因设备自身成为污染源。设备外壳应避免积尘死角,脚轮与地脚也要便于清洁。视觉检测的现场经验可参见视觉检测资讯。
验收与维护
医药项目的验收,既要看指标,也要看记录是否完整。
漏检率与误判率
验收应使用包含各类缺陷的样件集,统计漏检率与误判率,并分别给出关键缺陷与一般缺陷的数据。样件集应覆盖实际产线的缺陷分布,数量足够才有统计意义。验收标准应在合同中写明,包括样件来源、数量与判定口径。只看演示图片无法反映真实表现。统计应分班次进行,避免不同操作员带来的差异被平均掉。
换型与配方
多规格生产时,设备应支持配方切换,切换后自动调整光源、曝光与判定参数。换型时间越短,设备利用率越高。配方应包含规格与版本,避免相似产品误用旧参数。换型后应做首件确认,再批量运行。配方应备份,防止丢失后重新调试。
清洁与校准
定期清洁镜头、光源与视窗,检查机构磨损与剔除动作是否到位。光源会衰减,亮度变化会改变图像灰度,应按周期检查并按需更换。相机与镜头的固定应防松,振动会导致视场漂移。维护记录应留存,便于分析误判是否与保养周期相关。清洁或拆装后应做一次标准样件复测,确认成像未因操作改变。更多设备与方案见医药包装视觉检测设备。
常见问题解答
问:透明药瓶怎么打光?
答:轮廓类缺陷用背光,表面划伤与黑点用正面漫射光,通常需要分设工位。
问:视觉检测能替代人工吗?
答:可替代大部分重复目检,但应保留抽检与复核,尤其在量产初期。
问:关键缺陷怎么定义?
答:按对密封与用药安全的影响划分,需与质量部门共同确认并形成文件。
问:检测速度跟不上灌装线怎么办?
答:可多相机并行或分区处理,同时先解决上料与传输的稳定性。
问:换规格要重新调试吗?
答:通过配方切换完成,避免每次重新搭建光源与算法参数。
问:设备能进洁净区吗?
答:可以,但需确认材质耐消毒、表面易清洁、散热不污染环境。
结语
医药包装检测的核心不是算法炫技,而是缺陷标准清晰、成像稳定、验证充分。科迎法电气位于上海松江,提供CCD视觉筛选机与AI视觉检测方案,欢迎提交样件做打光与判定验证。