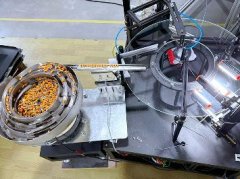
食品包装的检测窗口很短:一袋产品从封口到装箱可能只有几百毫秒,漏掉一处夹料或一个错贴标签,到了终端就是客诉。人工抽检既跟不上节拍,也无法覆盖每一袋。视觉检测可以把封口纹路、标签位置、喷码内容与表面异物逐袋比对,并把结果记录下来。上海科迎法电气提供AI视觉检测设备与产线集成方案,本文围绕食品包装场景,把难点、检测项目与落地要点讲清楚。
食品包装检测难在哪
难点不在算法本身,而在包装材料与产线节拍的约束。
高速与包装变形
软包装在输送中会鼓包、褶皱与偏移,同一袋产品在不同帧里形状不同。固定模板匹配容易失效,需要基于特征或学习的判定方式。节拍快时曝光时间被压缩,运动模糊会影响边缘清晰度。相机与触发的位置要精确,否则拍到的是错位画面。包装间距不稳定时,还应加编码器或光电定位。
软包装的鼓包高度会随内容物变化,景深不足时部分区域失焦。选镜头时应按最大鼓包高度核算景深,而不是按空袋状态。输送带打滑会让触发位置偏移,建议加编码器轮并定期检查张紧。产线换型时,袋型与袋长都会变化,触发延时需要重新标定。若同一产线混跑多种规格,配方管理比算法调参更重要。产线提速后,曝光时间与光源亮度都要重新核算。
反光与透明膜
镀铝膜、亮面塑料与透明窗会产生强烈反光,局部过曝掩盖缺陷。透明包装还会透出内容物,干扰标签与封口判断。常用做法是调整光源角度、使用偏振片或漫射光,把镜面反射变成漫反射。不同批次的膜材反光特性可能变化,参数需要留出适应空间。
卫生与清洗
食品车间常有水汽、粉尘与清洗剂,设备外壳应便于清洁,防护等级要满足冲洗要求。镜头窗口易结露或沾上油雾,需要气幕或加热防雾。输送带上的残渣可能进入相机视野,形成固定假缺陷。设备材质与表面处理应避免藏污纳垢,这也是审核关注点之一。工业外观质检自动化中关于替代人工目检的路径,可作方案参考。
检测项目怎么拆
把“包装好不好”拆成可判定的项目,算法才有明确目标。
封口与热封纹
封口检测包括夹料、虚封、皱褶、偏移与宽度不足。热封纹的连续性比颜色更能反映密封质量,可用纹理特征判断。夹料常出现在封口边缘,需要足够的分辨率。封口区域若有反光,应单独布光。判定标准要与品控确认,例如多宽的皱褶可接受。
标签与喷码
标签检测包括有无、位置偏移、歪斜、气泡与内容错误。喷码检测以字符识别为主,关注是否漏喷、错码与模糊。日期与批号属于关键信息,误判代价高,通常需要双次确认或人工复核。标签底色与字符对比度不足时,应调整光源波长而不是单纯提高增益。
异物与破损
表面异物包括毛发、虫体、油污与包装碎屑,尺寸阈值要与客户约定。破损检测关注穿孔、撕裂与封边开裂。透明包装内部的异物需要与内容物区分,难度更高。异物检测容易过杀,建议分级处理:确定异物剔除,可疑品隔离复检。
异物检测的难点在于背景多样。包装印刷图案中的深色斑点、内容物透出的阴影,都可能被误认为异物。常用做法是先做区域分割,只在指定检测区内判断,再用颜色与形状特征过滤。对透明包装可增加背光或侧光,让异物产生阴影而不是依赖颜色差异。样本库应持续收集真实误判图像,定期回训模型,否则换季换料后误判会上升。检测区边界应避开封口与提手等结构,光源波长也应结合包装主色选择。
成像方案怎么搭
食品包装形态多,单一视角很难覆盖全部表面。
多角度与镜面
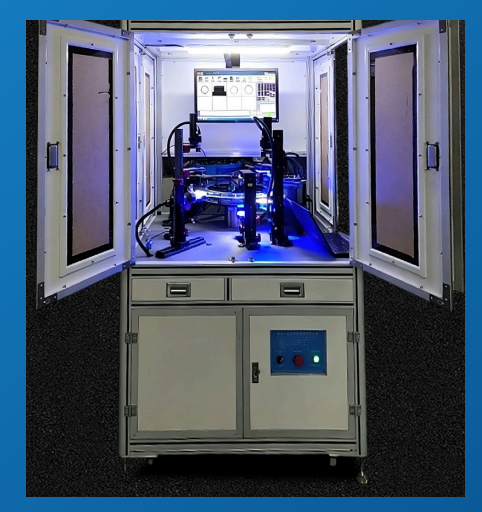
袋装产品通常需要正面、背面与封口至少三个视角,必要时加侧面看褶皱。镜面反射布置可在有限空间内增加视角,但会增加标定与维护复杂度。多相机方案一致性好,成本更高。视角确定后,再考虑用一只相机分时拍摄还是多相机并行。
光源与波长
环形光适合一般表面,低角度光突出褶皱与划伤,背光适合轮廓与封口宽度。彩色包装可用同色光抑制背景、突出目标,或用互补色增强对比。偏振光可压制亮面反光。光源亮度要稳定,老化后对比度下降,应定期检测。光源与相机的相对位置应可微调并锁定。
相机与镜头
分辨率按最小缺陷尺寸倒推,视野要覆盖整袋并留定位余量。高速产线优先全局快门,避免卷帘快门造成形变。镜头工作距离受安装空间限制,必要时用直角镜头或反射镜。景深要覆盖包装鼓包的高度变化,光圈不宜过大。设备长期运行后焦点可能漂移,应纳入点检。
剔除、计数与追溯
检测出不良只是第一步,可靠剔除与记录才算闭环。
剔除方式
常见剔除方式有气吹、推杆与翻板,选择依据是产品重量、节拍与产线布局。气吹响应快但只适合轻小包装,推杆适合较重产品但节拍受限。剔除动作要有确认信号,避免气缸未动作却被当作已剔除。剔除口应防止良品误入,必要时加装挡板。
剔除确认可用光电开关、计数比对或气缸到位信号,三种方式各有盲区。气吹剔除在包装轻、间距小时容易连带吹偏相邻产品,应加挡板或缩小喷嘴。推杆剔除要注意复位时间,节拍快时可能来不及回位。无论哪种方式,都应在调试阶段用染色不良品做实测,确认剔除率与误剔率。剔除后的不良品应集中存放并标识,防止混入良品。剔除距离要与产线速度匹配,动作响应时间也要写入设备参数,分选结构可参考AI桌面皮带筛选机的配置。
计数与验证
系统应统计检测数、剔除数与良品数,三者应能对上。发现数量不一致时,优先检查触发是否漏拍或剔除是否重复。每班次可做一次人工抽检,核对系统判定与实物。连续出现同一缺陷应触发报警,提示检查封口模具或标签供应。计数不一致时应记录并追查原因,不能靠手动改数掩盖问题。
记录与批次
记录应包含批次、时间、判定结果与缺陷图像,便于追溯。图像存储按缺陷等级设定时长,良品可只存统计值。参数变更要记录原因与操作人。客户审核时,能按批次调出记录比事后补表更有说服力。数据接口应与产线MES对接,避免手工转录。
集成、验收与维护
食品产线的空间与卫生要求,决定设备怎么装、怎么养。
产线节拍与安装
安装位置应避开清洗区与高温区,必要时加防护箱。相机高度与角度要便于清洁,线缆应走桥架并固定。设备不能阻碍操作人员取料与清洁。改造项目应先在停线时段试装,确认不干涉原有动作。节拍核算要包含剔除与复位时间。
信号汇集与防护
多路触发、剔除与报警信号可用分线盒集中,减少柜内接线错误,例如M8多规格分线盒适合空间受限的现场。信号线应与动力线分开,降低变频器干扰。接口朝下或加防护帽,避免清洗水积聚。接地应可靠,屏蔽层单端或按规范连接。
验收与日常维护
验收应使用真实产品与真实包装膜,覆盖极限速度与最差反光条件,连续运行观察漏检与过杀。检查项目包括剔除准确率、误剔率、节拍与记录完整性。日常维护包括清洁镜头与光源窗口、检查气路压力、复核参数与样本。更换膜材或产品规格后应重新验证。更多设备与方案见产品中心。
常见问题解答
问:透明包装能检测吗?
答:可以,但需要专门的布光与算法,内部内容物会干扰,应先用样件验证。
问:高速产线会漏拍吗?
答:取决于触发与曝光设计,建议加编码器定位并统计检测数与实际产量。
问:异物检测误剔多怎么办?
答:建议分级处理,确定异物剔除,可疑品隔离复检,并复核阈值与光源。
问:喷码错字能检吗?
答:可以,字符识别结合规则校验,关键信息建议双次确认或人工复核。
问:设备能用水冲洗吗?
答:需按防护等级选择,接口朝下并加防护帽,冲洗后检查有无积水。
问:换包装规格要重新调试吗?
答:需要。膜材反光、袋型与印刷都会变化,应重新验证并保存配方。
结语
食品包装检测的关键,是在高速与多变形态下仍能稳定成像并可靠剔除。科迎法电气位于上海松江,提供视觉检测设备与产线集成方案,欢迎带包装样件做成像验证。