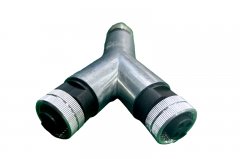
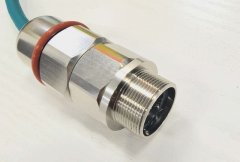
产品定位:整机一致性的来源
在需要频繁弯折、拖拽或冲洗的场合,一分二转换器的薄弱点往往不在触点,而在接头与电缆的衔接处。分体式结构由操作者现场把电缆接入接头,压接、密封、锁紧分别由不同的人完成;一体注塑型把这段衔接收进工厂,整支产品出厂即为一个整体。
科迎法电气该系列的带电缆型与一体注塑型,覆盖 M8、M12、M16、M23 等螺纹规格,芯数从 2 芯到 16 芯可选,公头母头可按客户要求转换。对批量设备而言,减少现场接线工序本身就是质量手段,也是交期手段。
一体成型的结构与原理
分体装配的界面问题
分体式的接头、密封件、电缆之间存在多个配合面,每个配合面都可能因装配不到位而渗水。现场剥线长度不一、压接力度不同,也会让同一批设备的表现出现差异。界面越多,一致性越依赖施工水平,而施工现场恰恰最难统一。
注塑包覆层的作用
一体注塑把外壳与电缆护套在模具内结合,包覆层同时承担固定、密封与机械保护。电缆不再靠夹紧件单独握持,而是被包覆层连续抱住,弯折时的应力分散到更长的一段,接头根部不容易形成固定折痕。
预铸电缆的构成
预铸电缆在工厂完成电缆选型、剥线、触点连接与包覆,出厂时一端或两端已带电缆。现场只需处理未预铸的一端,或直接插合,省去焊接、压接与绝缘恢复。预铸段的导通与密封在出厂前逐支检查,现场不再重复这些工序。
关键参数与规格
下表按家族可提供的范围整理,具体配置以图纸确认。不同芯数与螺纹组合的接线位排列、是否屏蔽、是否带电缆,都在定制阶段锁定,批量中按确认版本执行。
| 项目 | 可选范围 | 成型说明 |
|---|---|---|
| 连接螺纹 | M8 型、M12 型、M16 型、M23 型 | 按现场接口选档 |
| 结构形式 | 一体注塑、预铸带电缆、特种转接 | 按工序分工选择 |
| 芯数 | 2、3、4、5、6、8、12、16 芯等 | 逐芯对应,按图施工 |
| 公母形式 | 公头、母头可互相转换 | 按客户要求定制 |
| 防护等级 | IP67 | 插合锁紧后成立 |
| 屏蔽 | 屏蔽型、非屏蔽型可选 | 按干扰环境配置 |
| 内部线路 | 可任意设计 | 一体成型前确认 |
| 电缆 | 带电缆型,长度与末端可定制 | 预铸后不可改线序 |
螺纹与芯数档位
M8 适合空间受限的小型传感器分支,M12 是常见的主力规格,M16 与 M23 用于芯数较多或需要更粗电缆的回路。芯数从 2、3、4、5、6、8、12 到 16 芯,选择时按实际回路留出备用芯,不要为省成本把备用线剪掉。
带电缆型的配置口径
带电缆型的电缆长度、护套材质、末端处理方式按客户要求定制。定制时需说明使用环境的弯折频次、是否有油污或冲洗、末端是裸线、端子还是另一个接头,这些信息决定电缆选型与包覆方式,而不是只看长度。
材料与制造工艺
包覆材料的选择
包覆层需要与电缆护套相容,二者热膨胀与硬度接近,冷却后才不会出现分层或收缩缝。材料还需考虑现场接触的油、冷却液与清洗剂,普通护套在长期油污中会变硬,选型时应把介质类型告知厂家。
模具与成型控制
一体注塑的模具决定包覆层厚度是否均匀。厚度不足的位置抗弯折能力弱,过厚则影响锁紧套旋合与插合手感。成型时控制熔体温度、压力与冷却时间,使包覆层与电缆、壳体结合紧密,避免内部留有空腔。
电缆与接头的预铸
预铸前先完成触点连接与逐芯导通,确认线序无误再进入包覆。线序一旦包进包覆层便无法更改,因此导通检查放在注塑之前,而不是成品之后。多芯电缆的每芯在包覆前固定位置,防止成型压力使线芯移位。
出厂检测项目
成品逐支做外观、导通与绝缘检查,有密封要求的按批次做气密或浸水抽检。外观重点看包覆层有无气泡、缩孔、飞边,以及接头根部有无可见缝隙;导通按图纸逐芯核对,绝缘在芯与芯、芯与壳体之间测量。
密封一致性与防护
IP67 的形成条件
IP67 的防尘与短时浸水能力,依赖插合面的密封件与包覆层的连续性。一体注塑减少了一个现场装配界面,但插合端仍靠锁紧与密封圈,因此插合前要确认密封圈无异物、无划伤,锁紧到位。
温度与老化
包覆材料在长期高温或紫外线下会老化,表面出现裂纹后水分沿裂纹进入。户外或靠近热源的安装位置,应说明环境温度范围与是否有阳光直射,由厂家选择对应的护套与包覆材料,具体耐温等级按定制确认。
弯折工况
反复弯折时,最怕在接头根部形成固定折点。一体注塑把柔性过渡段做在包覆层内,弯折时曲率分散;安装时仍应避免把电缆贴着急弯的金属边折回,必要时加装护套或留出自然弯曲半径。
拖拽与振动
拖拽工况的受力首先传到锁紧螺纹与包覆层结合部。螺纹锁紧到位后,拉力由壳体承担;若只靠插合力而不旋紧,拖拽会把力直接加在触点上。振动环境中还应确认电缆固定点与接头之间留有缓冲,不让接头成为悬臂端。
安装与使用
插合与锁紧
插合前对准键位,直插到位后旋紧锁紧套或螺纹。带电缆型较重,插合时应握持壳体而非拉拽电缆,避免把拉力传到包覆层。未锁紧就通电,接触电阻与防水都不可靠。
固定与应力释放
安装后给电缆留出一段自由弯曲,再把线束固定在支架上,固定点不要紧贴接头。设备运动部件上的转换器,应把电缆走向与运动轨迹一起考虑,避免行程末端把电缆绷直。
现场末端处理
预铸电缆的另一端若为裸线,现场只需按图纸接端子或接入端子排;若另一端也预铸了接头,则直接插合。末端剥线时不得伤及护套内的屏蔽层,非屏蔽型也应保留护套完整,防止水分从末端虹吸。
选型对照
一体式与分体式的取舍
一体式适合批量、工况有弯折或冲洗、现场不愿承担接线质量风险的场合;分体式适合需要现场调整线序、备件只需更换接头、或电缆需与设备线束合并的项目。两者不是替代关系,同一设备上可以按回路混用。
电缆长度与末端形式
电缆长度按安装位置与走线路径确定,宁可留出维护余量,也不要在接头处绷紧。末端形式可选裸线、压端子、另一个公头或母头,亦可按客户图纸做特殊转接。长度与末端一经确定即进入图纸,批量中不随意变更。
典型应用
移动设备与冲洗区
工程机械、移动平台的线束随机构反复摆动,接头根部是疲劳集中点,一体注塑的柔性过渡能减少断芯。食品医药的冲洗区则看重包覆层与电缆护套的连续密封,避免冲洗水从装配缝隙进入。
批量预装产线
在节拍固定的装配线上,预铸电缆让工位只做插合与固定,省去剥线与压接,节拍更可控,也减少因人员差异造成的返工。备件管理随之简化:以整支带电缆产品为单元,而不是散件加现场制作。
常见问题与排查
问:一体注塑型能否现场改线序?答:包覆层内的线序已固定,现场无法改序,需要变更时应按新图纸重新定制,不能剖开包覆层改接。
问:预铸电缆末端剥线伤到屏蔽怎么办?答:伤及屏蔽会破坏连续性,应剪除受损段重新剥线,屏蔽型还需检查屏蔽层与壳体的连接是否仍然有效。
问:接头根部出现折痕是否还能用?答:先做导通与绝缘检查,再看包覆层是否出现可见裂纹或鼓包;有裂纹的接头防水已失效,应整支更换。
问:带电缆型如何判断锁紧到位?答:锁紧套旋至阻力明显增大、插合端无相对位移即可,不靠大力气硬拧,过度旋紧会挤压密封圈。
问:一体式比分体式重,会不会增加振动负荷?答:重量差异主要来自电缆与包覆层,安装时把电缆固定好、避免接头悬空受力,比单纯比较重量更重要。
问:样品阶段能否只做小批量?答:可以,先按图纸做样品试装,确认插合、锁紧与走线后再批量生产,样品阶段也是锁定包覆与电缆配置的时机。
包装、储运与定制
带电缆型按整支盘绕装箱,盘绕直径不小于电缆自然弯曲半径,避免长期小半径存放形成永久折痕。螺纹端加保护帽,屏蔽型接头在装箱前确认屏蔽层未被压扁,箱内不放尖锐金属件。
储运环境应避免长期暴晒与高温,包覆材料在紫外线下会加速老化。库存按螺纹规格、芯数、电缆长度与末端形式分格存放,取用时核对标签,防止相近规格混发。
定制流程从图纸确认开始:先明确螺纹、芯数、公母形式、是否屏蔽、电缆长度与末端,再确认内部线路定义。样品试装通过后进入批量,批量中如需变更,应重新出图并确认,不在原批次上临时改动。