
小件全检线最常见的失败方式,不是相机看不清,而是零件没有以稳定的姿态出现在相机前。上海科迎法电气在给精密五金、注塑件和电子元件客户配套时发现,筛选机的检测能力往往受限于上料环节:人工摆料慢且姿态不一,振动盘对异形件又容易卡料。把CCD视觉筛选机与柔性上料工作站连成一条线,解决的正是“稳定送料加稳定判定”这件事。本文从上料方式讲到检测能力、联调验收与运维,说明这条线该怎么搭。
一、筛选机与上料为什么要配套
姿态决定检测效果
同一件产品,正面朝上和侧面朝上拍到的图像完全不同。检测项若包含孔位、丝印或端面划伤,就必须让产品以固定面朝向相机,否则算法要在多个姿态下都能判定,样本量与调试难度都会翻倍。上料环节的价值,就是把姿态随机性压缩到可控范围,让后续检测只面对有限几种朝向。
人工摆料的瓶颈
人工摆料在小批量试产时最灵活,但产能与一致性都受限。一个人一小时能摆多少件,决定了整条线的上限;疲劳后摆放间距变化,还会让相机触发时序错位。更麻烦的是,人工摆料难以记录每件的上料顺序,出现漏检时无法回溯。产量一旦上去,人工摆料很快成为整线瓶颈。若产品单价高,人工摆料还要额外承担磕碰与混料风险。
连线后的产能变化
筛选机单机的检测节拍通常以毫秒计,真正的瓶颈在上料与分选。柔性上料配合视觉定位,可以把供料、定位、检测、分选串成连续流,产能由机构动作时间决定,而不是由人的手速决定。连线后还要考虑缓冲:上料与检测之间留少量缓存,短时卡料不会让整线停机。筛选机的检测项一般按工位拆分,可先参考CCD视觉筛选机九类视觉功能核对自家产品需要几个工位。
二、柔性上料工作站的工作方式
柔性供料与振动盘的区别
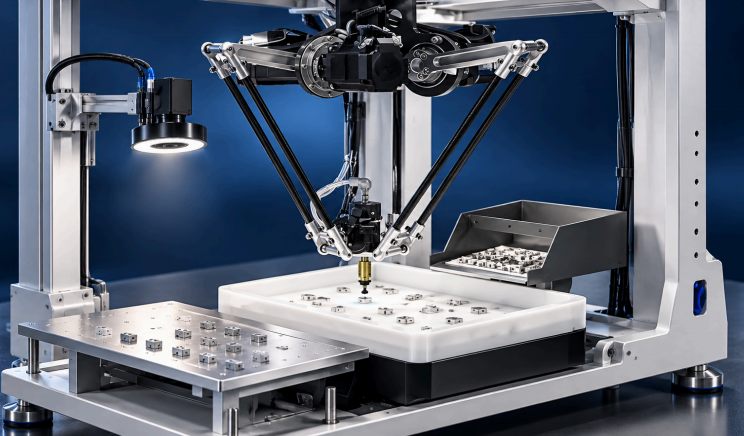
振动盘靠定向轨道把零件排成固定姿态,适合形状规则、批量大的产品,换型要换盘,周期长。柔性供料用料盘配合振动、翻转与吹气,让零件在盘面上散开,再由视觉识别位置与姿态,适合多品种、小批量与异形件。两者不是替代关系,产量极大且形状稳定时振动盘更经济,换型频繁时柔性方案更划算。
视觉定位与机器人抓取
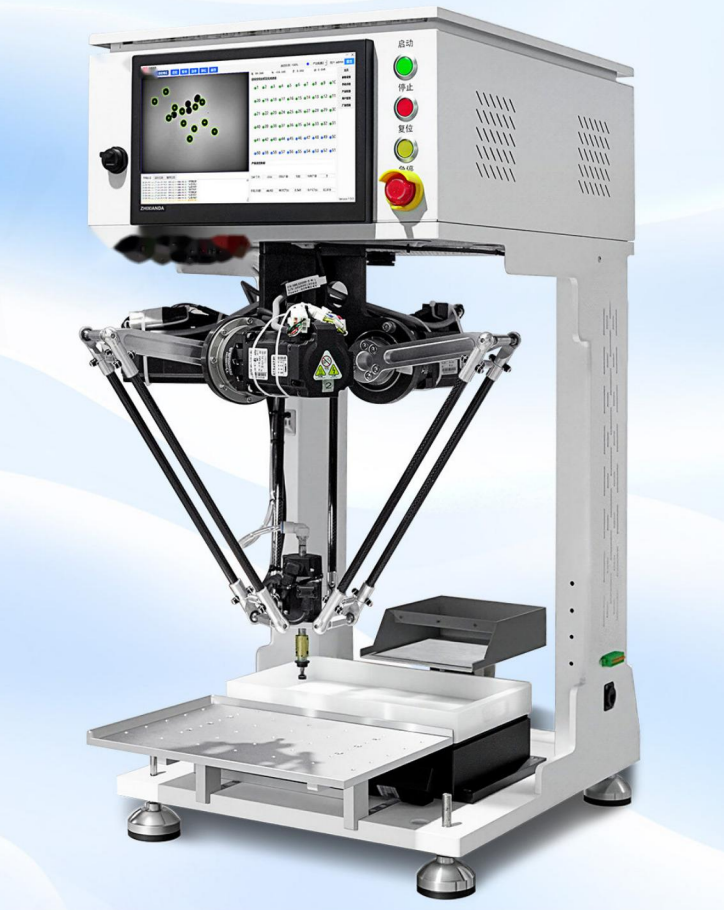
柔性供料的核心是“先看再抓”。相机拍下料盘全景,算法识别可抓取零件的位置、角度与朝向,再把坐标发给并联机器人或SCARA。抓取顺序要按可达性与避让规划,否则机器人会在盘面上来回空跑。定位精度直接决定抓取成功率,料盘反光、零件重叠和阴影都会影响识别,需要从打光与料盘材质上一起解决。
换型与兼容性
多品种生产的关键是换型速度。规范的工作站把产品参数做成配方:料盘区域、识别模型、抓取高度与放置位置都存成一组参数,换型时调用配方并做首件确认。换型还要考虑夹具与吸嘴的更换,若每个品种都要换一套末端工具,换型时间会被拉长。柔性上料工作站选型中把换型时间列为独立指标,采购时应要求现场演示。
三、CCD视觉筛选机的检测能力
尺寸与外观项
CCD筛选机通常覆盖尺寸、缺件、毛刺、划伤、污渍、色差、装配方向、字符与孔位等检测项。尺寸类项目用亚像素边缘测量,外观类项目用传统算法与深度学习组合判定。检测项越多,光学工位越复杂,往往要拆成多个相机与多个光源分别负责,而不是指望一台相机包打全部。典型的九类功能配置可作为项目清单的起点,再按自家缺陷类型增删。
多面检测与翻转
许多零件需要检测多个面,正面、背面、端面各有不同缺陷。常见做法是在输送线上设置翻转机构,让零件在几个工位间改变朝向,每个工位配置专用光源与相机。翻转会带来姿态丢失与节拍损失,机构设计要保证翻转后位置可复现。无法翻转的零件,则要用多相机同时拍摄,成本与调试难度都会上升。翻转带来的节拍损失要在联调时实测,不能按理论值估算。
分选执行与数据追溯
判定结果要落到执行机构:合格品流入主输送线,不合格品被吹气、推杆或机械手分到不同料道。执行动作的响应时间必须匹配节拍,否则会误剔相邻产品。数据侧要记录每件产品的检测时间、判定结果与图像索引,出现客诉时能回溯到具体批次。追溯不是附加功能,而是全检线能否被客户接受的前提。
四、联调与验收
节拍匹配与缓冲
联调第一步是测清各环节的实际节拍:上料、定位、抓取、检测、分选分别耗时多少,再找瓶颈。若检测快于上料,就增加料盘或并行上料;若分选慢于检测,就增加分选通道。缓冲设计要合理,缓存过多会掩盖瓶颈,缓存过少则一点卡料就停线。节拍数据要现场实测,不能只用供应商给的理论值。
误判与漏检验证
验收要用真实样品构建测试集,按缺陷类型分层,并包含足量良品以验证过杀率。测试时让整线连续运行,统计漏检、过杀与抓取失败三类数据,分别对应检测、判定与上料三个环节。只测单机不测连线,往往会在联调阶段暴露抓取成功率不足的问题,而这时机构已经定型,整改成本很高。相关方法可参考AI视觉检测设备验收方法。
连续运行与换型验证
连续运行测试建议不少于八小时,观察卡料频次、识别率衰减与机构温升。换型验证要现场演示:从当前品种切到另一品种,记录配方调用、夹具更换、首件确认的总时间,并确认换型后首件判定正确。若换型需要重新标定相机或重采样本,说明配方化程度不足,长期使用会很吃力。
五、选型与长期运维
场地、气电与除尘
柔性上料与筛选机对气源稳定性敏感,气压波动会让抓取与吹气动作失准,建议配置储气罐与稳压装置。场地要预留检修通道与料盘更换空间,地面平整度影响机构长期精度。若产品有粉尘或油污,还要考虑除尘与镜头清洁,否则相机视野会逐渐模糊,误判率随运行时间上升。除尘装置的维护也要写进计划,滤芯堵塞会直接影响抽吸效果。
易损件与清洁
吸嘴、皮带、料盘、光源与镜头是最常见的易损件。吸嘴磨损会直接降低抓取成功率,皮带跑偏会让触发时序错位,光源衰减会让图像对比度下降。运维计划应规定清洁频次与易损件更换周期,并保留备件。很多“算法退化”其实是光源脏了或吸嘴老了,先排查硬件再谈模型。工业外观质检自动化产线方案的整体方案里也强调了光学清洁的例行要求。
供应商与备件
这条线涉及光学、机构、机器人与软件,供应商的整合能力比单项参数更重要。评估时要看能否提供整线联调、是否给出换型培训、备件交期是否可控。只做筛选机的厂家可能不熟悉机器人抓取,只做上料盘的厂家又难以保证检测精度,选择能对整线结果负责的供应商,后期扯皮会少很多。需要横向对比筛选机与上料方案的读者,可在供应商样本中按工位类型逐项核对。
常见问题解答
问:柔性上料能替代振动盘吗?
答:不能一概而论。形状稳定、批量大的产品用振动盘更经济;多品种、异形件、换型频繁时柔性方案更合适。
问:抓取成功率低一般是什么原因?
答:常见是料盘反光、零件重叠、打光不均或吸嘴磨损,应先排查成像与末端工具,再考虑算法。
问:一台筛选机能检几个面?
答:取决于工位数量与翻转机构,通常两到四个面,面数越多节拍越慢,需按检测项优先级取舍。
问:换型需要多长时间?
答:配方化设计下通常几十分钟,若需更换夹具或重新标定,时间会明显拉长,采购前应要求演示。
问:整线节拍由哪一环决定?
答:由上料、抓取、检测、分选中耗时最长的一环决定,联调时应实测各环节并针对瓶颈扩容。
问:日常维护重点是什么?
答:镜头与光源清洁、吸嘴与皮带检查、气压稳定,以及定期复核判定阈值,四项做到位就能少停线。
结语
CCD视觉筛选机与柔性上料工作站配套,价值不在单机参数,而在整线的姿态可控、节拍匹配与数据可追溯。科迎法电气建议采购方先用真实样品做抓取与成像验证,再谈节拍与产能,最后把换型时间和备件条款写进合同。整线跑通之后,全检才真正替代抽检。把上料、检测与分选的责任统一到一份验收清单上,联调会顺利得多。需要按产品尺寸与检测项筛选工位配置的用户,可在视觉检测设备产品与技术中按工位类型查阅选型资料。


