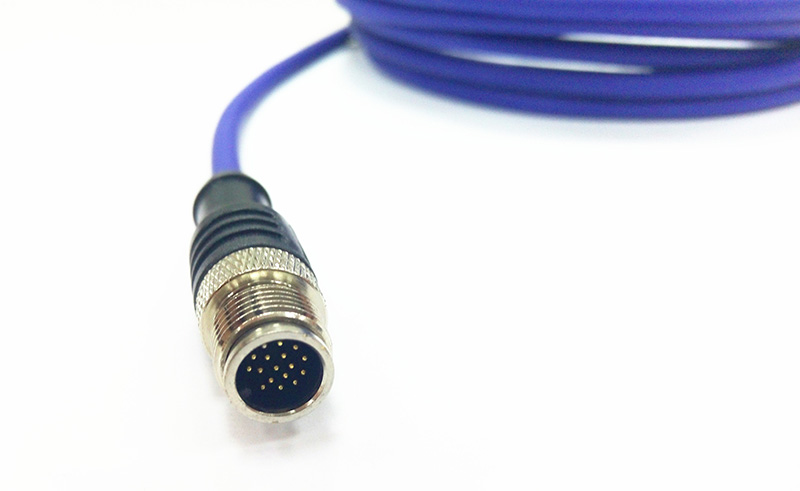
M12连接器17芯电缆线是上海科迎法电气面向多路信号集中传输设计的高密度产品。标准M12接口的常规配置是3至8芯,17芯在同一个M12×1螺纹尺寸内把接触件数量提高到17个,用于编码器多通道反馈、多传感器集成模块、多轴伺服驱动器的信号汇总等场合,用一个接口替代原本需要两三个接口才能容纳的信号量。
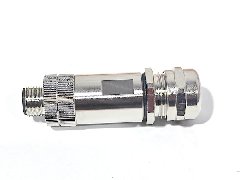
产品有两种供货方式:现场接线式(KYF12J17ZT-NC.PB)由用户自行焊接,适合维修与小批量;预铸一体式(KYF12J17ZT-L□M)由工厂注塑成型,开箱即用,适合批量机台。两种方式的接口部分相同,差别在于电缆连接与密封由谁完成。
产品定位与核心价值
17芯解决的是“接口数量”问题,而不是“传输能力”问题。设备面板位置有限,每增加一个接口就要多开一个孔、多一套密封、多一处故障点;把十几路信号收进一个17芯接口,面板更干净,线束管理也更清楚。这对机器人关节、多轴模组、集成式传感器模块来说,是实打实的装配工时节省。
同时要清楚它的边界:17芯的额定电流只有1A、额定电压24V,触点密集、单针截面小,定位是多路信号而非动力。需要同时传动力与信号时,动力线应单独走大功率连接器,17芯只负责信号侧,两者分开布线与分开接地,反而更利于抗干扰。
17芯高密度结构
触点排布与对位
17个触点在M12圆形插针座内分层排布,外围一圈、内圈若干,触点之间的绝缘壁厚被压到较小值,因此插针的对位精度要求高于低芯数产品。插合时先靠导向结构与编码定位找正,再让针进入孔内,歪插会直接顶弯插针。装配与维修时不要斜向用力,插头应沿轴线垂直推入后再旋紧。
编码与防错
标准为A编码。芯数越多,误插的代价越大:17芯插错位置,轻则信号错位,重则电源加到信号端烧毁采集卡。因此高密度接口的防错不能只靠编码,还要靠现场标识——线束端做编号、面板端做丝印、同型号多根线束用不同颜色护套区分,这三层比单一编码更可靠。
全金属屏蔽腔体
现场接线式采用全金属屏蔽壳体,提供360°电磁屏蔽。17芯线束芯线密集,彼此之间的串扰与外部干扰都更容易耦合,金属壳体把触点包在一个封闭腔体内,屏蔽层与壳体导通后形成连续屏蔽。预铸一体式的屏蔽由电缆屏蔽层与注塑结构共同实现,选屏蔽电缆时同样要注意屏蔽层的走向。
关键参数与规格表
基本参数
| 项目 | 规格 |
|---|---|
| 接口类型 | M12×1,17芯(针型/孔型) |
| 编码类型 | A编码(标准) |
| 屏蔽结构 | 全金属屏蔽(现场接线式) |
| 防护等级 | IP67 |
| 工作温度 | -25℃~+85℃ |
| 机械寿命 | ≥500次 |
电气性能
| 项目 | 17芯配置 |
|---|---|
| 额定电流 | 1A |
| 额定电压 | 24V |
| 冲击电压 | 800V |
| 接触电阻 | ≤8mΩ |
| 绝缘电阻 | ≥500MΩ |
预铸电缆选项
| 选项 | 规格 |
|---|---|
| 电缆材质 | PVC、PUR、屏蔽电缆 |
| 电缆颜色 | 黑色、黄色、灰色、蓝色等 |
| 芯线颜色 | 棕、黑、蓝、白、灰等 |
| 电缆长度 | 2米、5米(标准),其他长度可定制 |
两种供货方式与工艺
现场接线式的焊接
现场接线式的每个针脚尾部设焊杯,剥线后把线芯焊入对应焊杯。17芯因针脚间距小、排列紧密,只支持焊接式,不做螺丝压紧式——在如此紧凑的空间内,压紧端子的体积与操作空间都不成立。这也是17芯在现场维修时的主要门槛:需要烙铁、需要眼力、需要逐点确认。
预铸一体式的注塑
预铸一体式把电缆与插头在模内注塑成整体,内部连接在注塑前完成并做过检查。成型后壳体与护套无接缝,防护等级稳定达到IP67,用户拿到即插即用。批量项目中这种方式的一致性最好,也免去了现场焊接带来的质量波动。
出厂检测
17芯的接点数量多,检测必须逐针进行:通断、相邻针之间的绝缘、整体耐压。接触件表面镀金,接触电阻控制在≤8mΩ,绝缘电阻≥500MΩ。对预铸式,注塑后还要检查外观是否有气泡、缩孔与护套划伤,这些缺陷在外观检查阶段最容易发现。
焊接与装配要点
烙铁与温度控制
17芯高密度型号针脚排列密集,焊接建议使用尖头烙铁,烙铁温度控制在350℃以下,单点焊接时间不超过3秒。温度过高或加热时间过长,热量会沿插针传到绝缘支撑,造成塑料软化、针位偏移,这类损伤在装配时不易察觉,却会在插合时表现为插不进或接触不稳。
剥线与焊点质量
剥线长度参照产品说明,通常5-7mm。剥得太短,焊杯填不满,机械强度不足;剥得太长,裸露铜丝伸出焊杯,容易与相邻焊点连锡。焊点应饱满、表面光滑,相邻焊点不得连锡短路。焊后用万用表逐点测通断,并测相邻针之间的绝缘,确认无短路再装尾壳。
屏蔽与尾部夹紧
屏蔽电缆装配时,屏蔽层要与壳体搭接部位导通,不能只压住护套。尾部夹紧件要把电缆的轴向拉力转移到壳体上,避免拉力经芯线传到焊点——17芯焊点密集,一旦受力很容易出现虚焊。装配顺序上,先完成焊接与检测,再装尾壳与夹紧件,最后做一次整体外观与旋合检查。
防护与可靠性
IP67 密封
插合端面由O形圈受压密封,尾部由密封圈与夹紧件密封。17芯的插针座面积大,端面密封圈的周长也长,任何一处压不实都会形成渗水路径。安装前确认端面无金属屑与油污,旋紧到位,是维持IP67的基本动作。
耐温与机械寿命
工作温度-25℃~+85℃,机械寿命≥500次插拔。高密度触点在每次插拔中承受的摩擦比低芯数产品更集中,超过寿命后接触电阻会逐渐上升,表现为信号衰减或误码。频繁插拔的调试工位,建议定期检查接触电阻,而不是等到故障停机。
抗振动方面,17芯的薄弱环节同样是焊点与芯线根部。线束在设备上应有支撑,避免悬空段随设备振动反复甩动;机器人手臂、模组滑块一类的运动部件,线缆应固定在运动轨迹上并留出弯曲余量,让弯曲发生在护套上而不是焊点处。往复行程较大的场合,选用拖链结构电缆并核对允许弯曲半径,能显著降低断芯概率。
型号命名与选型
型号代码
| 代码段 | 含义 |
|---|---|
| KYF12 | 科迎法M12系列 |
| J | 针型(公头) |
| 17 | 17芯 |
| ZT | 直头 |
| NC | 带电缆密封圈(现场接线式) |
| PB | 全金属屏蔽 |
| L□M | 电缆长度(L2M=2米,预铸一体式) |
两种方式的取舍
线缆长度在设计阶段已定、批量稳定、希望减少现场工时的项目,选预铸一体式;设备维修、线长待定、采购量小的场合,选现场接线式。要注意17芯不能以螺丝压紧式替代焊接,若现场必须频繁改线,建议改用两个8芯连接器分组,而不是反复拆焊17芯。
典型应用场景
多轴伺服与编码器反馈
六轴机器人关节、多轴直线模组的编码器反馈需要A、B、Z相与电源、地线,加上限位、使能等辅助信号,一个关节的线数常超过十根。用一个17芯接口收拢,面板更整洁,故障点也更少。伺服驱动器侧的多路信号汇总,同样适合用单一高密度接口。
多传感器集成模块
同时采集温度、压力、位移、振动的集成模块,输出线汇总到采集卡。17芯作为对外接口,可一次性引出多路信号,减少中间转接与端子排数量。锂电设备、包装机械、检测工位这类信号点密集的设备,用高密度接口后电柜布线明显简化。
常见问题与排查
排查要点
问:17芯能不能用螺丝压紧式接线。答:不能。针脚间距小、排列密集,压紧结构放不下,仅提供焊接式与预铸一体式两种方式。
问:多路信号出现串扰。答:先确认屏蔽层是否与壳体导通、是否选用屏蔽电缆;再检查芯线是否在焊杯处外露过长,裸露铜丝会增大针间耦合。
问:焊接后插不进插座。答:多为焊接时热量过大导致绝缘支撑变形、针位偏移。可对照同型号插头观察针的排列是否整齐,变形件应更换而不是强行插入。
问:某一针信号时有时无。答:逐点测通断,重点看该针焊点是否虚焊、芯线是否在焊杯中断裂。17芯焊点密集,虚焊在装配时不易发现,使用中受振动后才暴露。
问:能否当作动力接口使用。答:不建议。17芯额定电流1A、额定电压24V,只适合信号传输;动力线应选更大芯径的专用连接器。
品质保障与定制服务
认证与质量体系
产品通过CE/LVD、CE/EMC、IP67认证,公司通过ISO9001:2015质量体系认证及IATF16949:2016汽车行业质量体系认证,所有材质符合ROHS环保指令要求。
定制范围
我们上海科迎法电气接受非标定制:特殊电缆材质、特殊电缆长度、特殊出线方向、屏蔽与非屏蔽选择等。项目确定线数与长度后,建议先做样品确认针位定义与走线,再批量下单。