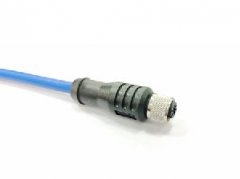
产品定位与小巧型屏蔽直头
M12小巧型全屏蔽直接头(孔型/焊接式)是科迎法针对高密度信号与紧凑安装设计的M12电缆连接器。直头出线、全金属屏蔽壳体、孔式(母头)接触件、现场焊接接线,对应型号族为KYF12K□ZT-NC.PB-X12。它要解决的是两组矛盾:一是柜内空间紧、连接器要并排布置;二是周边有变频器与伺服,信号不能被干扰。
壳体外形比标准款小一圈,多只并排安装时不互相占位;内部采用焊接式触点,芯数越多优势越明显——螺丝压紧式的触点周围需要留出工具操作空间,焊接式只需一个焊杯,同样壳体尺寸内可以布置更多触点,12芯这类高密度配置因此仍能保持小巧外形。

产品自2006年投入市场,经3000余家客户实际应用验证,电气性能稳定,可替代同类进口件。适用芯数2至12孔,编码标准为A编码,B、D、X、S型可定制。
结构组成与屏蔽原理
孔型接触件
孔式接触件内壁经弹性设计,插针进入后靠弹性变形维持接触压力,表层镀金,接触电阻≤8mΩ。孔型插头对接针型插座或针型设备接口,极性必须相反。焊接式的焊杯与插孔一一对应,焊杯位置固定,接线时按针位图逐芯确认,避免相邻焊杯连锡。
全金属屏蔽壳体
壳体为全金属材质,提供360°电磁屏蔽,抑制变频器、伺服电机等强干扰源对信号的影响。屏蔽是串联结构:电缆屏蔽层—壳体—配对插座外壳—设备地,四段连续才有效。剪短屏蔽编织层、尾盖未锁紧、插座不屏蔽,都会让屏蔽形同虚设。
直头出线与紧凑外形
直头的线缆沿接口轴向引出,走线方向单一、柜内布线整齐,适合插头正前方有净空的面板。紧凑外形把这部分净空压到最小,多只连接器成排安装时,相邻插头之间仍能留出拆卸手指的空间。若面板侧壁没有净空,则应改选弯头款。
关键参数与规格
芯数与型号
| 芯数 | 标准A键位型号 |
|---|---|
| 2孔 | KYF12K2ZT-NC.PB-X12 |
| 3孔 | KYF12K3ZT-NC.PB-X12 |
| 4孔 | KYF12K4ZT-NC.PB-X12 |
| 5孔 | KYF12K5ZT-NC.PB-X12 |
| 6孔 | KYF12K6ZT-NC.PB-X12 |
| 8孔 | KYF12K8ZT-NC.PB-X12 |
| 12孔 | KYF12K12ZT-NC.PB-X12 |
电气性能
| 项目 | 3-5芯 | 6-8芯 | 12芯 |
|---|---|---|---|
| 额定电流 | 4A | 2A | 1.5A |
| 额定电压 | 250V | 60V | 30V |
| 冲击电压 | 2500V | 1500V | 800V |
通用参数
| 项目 | 指标 |
|---|---|
| 接触电阻 | ≤8mΩ |
| 绝缘电阻 | ≥500MΩ |
| 防护等级 | IP67 |
| 工作温度 | -25℃~+85℃ |
| 机械寿命 | ≥500次 |
| 电缆外径 | Φ2~Φ8mm(适配4-6mm、6-8mm) |
| 多芯线截面积 | 0.2、0.25、0.34mm²等 |
| 执行标准 | IEC 61076-2-101 |
焊接式接线工艺
焊杯结构与操作要点
焊杯是嵌在插芯后部的杯状焊点,芯线插入杯内焊接,焊料在杯内形成完整包覆。建议使用恒温烙铁,温度控制在350℃左右,芯线先镀锡再焊接,焊接时间短、焊点光亮,避免冷焊与虚焊。温度过高或时间过长会烫伤插芯绝缘体,造成针位偏移甚至短路。
灌封与固定
焊完后建议做灌封处理,用环氧胶把焊点固定,既防振又防潮。焊接式一旦装好不建议反复拆装,因此定型与调试阶段应先确认接线方案;批量生产时焊接质量靠工艺标准控制,出厂前逐只做导通与绝缘测试,一致性能得到保证。
剥线长度按焊杯深度控制,一般以芯线露出焊杯口约一个线径为宜,太长会在焊杯外形成锡瘤、太短则焊不透。多芯线剥线后按色码排好顺序再逐一焊接,避免边焊边找线;焊杯间距很小时,可用耐高温胶带临时隔离相邻焊杯,减少连锡风险。焊接环境应保持通风,助焊剂残留要用专用清洗剂清除,残留物在潮湿环境中会缓慢腐蚀焊点。
防护与可靠性
IP67与耐温
插合面由O型密封圈压缩密封,尾部由电缆密封套压紧护套,插合锁紧后整机防护等级达到IP67,可防尘并承受短时浸水。工作温度-25℃~+85℃,覆盖多数车间与设备舱工况;超出该区间应提前确认绝缘材料与护套的耐温等级。密封成立的前提是螺纹旋合到位与线径匹配。
抗振与寿命
焊接连接没有可松动的螺丝,抗振性能优于压接式,配合灌封后焊点不承受相对位移,适合伺服机构、机器人关节与移动设备。机械寿命≥500次插拔,金属壳体的插拔力稳定,长期使用后接触电阻变化小;若现场振动持续且幅度大,应同时检查线缆固定与护套选型,而不是只依赖接头本身。
安装与接线指导
面板开孔与并排布置
直头连接器插在面板插座上,安装前量出插座端面到柜内障碍物的轴向距离、以及相邻插头的中心距。小巧型的意义在于并排时每只占用更小的圆周空间,但拆卸仍需手指空间,中心距不要压到极限;面板开孔与插座规格以配对插座的要求为准,不要按插头外形推算。
屏蔽接地与走线
屏蔽层在柜内一端与设备地就近连接,避免两端接地形成地环路;连接点要低阻,不能只搭一根排流线。直头出线方向单一,线缆应沿桥架或扎带固定,避免插头根部承受线缆自重与拖拽,这是延长使用寿命最直接的做法。
型号命名与选型对照
编码规则
| 代码 | 含义 |
|---|---|
| KYF12 | 科迎法M12系列 |
| K | 孔型(母头) |
| 芯数位 | 2、3、4、5、6、8、12 |
| ZT | 直头 |
| NC / PB | 带电缆密封圈 / 全金属屏蔽 |
| X12 | 现场焊接式 |
焊接式与压接式对照
冷压靠机械挤压,操作快、可重复拆装;焊接靠焊料冶金结合,信号传输稳定但不易反复拆。高密度芯数用焊接更现实,12芯以上基本推荐焊接。小巧型与标准款的触点规格和电气性能相同,防护等级同为IP67,差别只在外形与安装密度,不影响载流量与绝缘指标。
同一台设备上常见两种接法并存:调试频繁、线长待定的接口用压接式或预注电缆款,定型后的高密度接口用焊接式。这样做的好处是备件结构简单,坏一只换一只,不会因为一个接口的接法把整机线束方案锁死。
典型应用场景
高密度与抗干扰场合
用于工业自动化产线传感器信号连接、伺服电机编码器反馈、变频器周边抗干扰连接、机器人控制系统信号传输、包装机械与输送线传感器接口。12芯多用于数据总线与多路传感器汇流,金属壳体在高速信号传输时能压住串扰,适合半导体设备、医疗仪器等对体积与信号完整性都敏感的设备内部。
若设备面板侧壁没有轴向净空,应改选弯头款;若需要频繁现场改线、线长不确定,则应选现场自接线式或预注电缆款。焊接款适合定型后批量生产,调试阶段建议先用样件验证针位与线序,再批量焊接。
从设备厂的角度看,这款接头适合作为标准件纳入物料清单:一只接头覆盖2至12孔,配套不同线径的密封套,产线按BOM领料即可,不必为每种线长单独建料号。维修时更换整只接头,现场只需重新焊接一次,比更换整根成品线更容易控制停机时间。
常见问题与排查
焊接常见缺陷
主要是虚焊、连锡与温度过高烫坏绝缘体。建议恒温烙铁、先镀锡、焊后用放大镜逐点检查,再灌封。新手焊三五根即可上手,关键是控制温度与时间,不要用大功率烙铁直接怼焊杯。
焊后是否必须灌封
强烈建议灌封。焊点长期受振动容易疲劳,灌胶后既固定焊点又防潮,工业现场尤其必要。厂家可提供配套灌封方案,灌封后防护与可靠性明显提升;不灌封时应确保线缆固定良好、无持续振动。
小巧型影响性能吗
不影响。外形紧凑但触点规格与电气参数不变,防护等级同为IP67,载流量与绝缘指标与标准款一致。缩小的是外壳与安装占位,不是接触件与爬电距离。
12芯用于什么场合
多路信号加少量供电,或数据总线的分支汇流。芯数选择按实际信号路数核定,选多了浪费、选少了不够用;针位定义应在图纸上固定,避免不同批次线序不一致。
接受非标定制:特殊编码(B/D/X/S型)、特殊芯数、特殊电缆长度、特殊材质及特殊防护等级。产品通过CE/LVD、CE/EMC、IP67认证,公司通过ISO9001:2015与IATF16949:2016体系认证,材质符合ROHS要求;已多次出口欧美、东南亚与中东市场,可替代同类进口件。