
紧固件看似简单,检测却不好做:尺寸小、批量大、表面镀层反光,缺陷往往只有零点几毫米。人工抽检既看不全,也看不稳,批次间标准还会漂移。上海科迎法电气在AI视觉检测设备上有成熟方案,本文按“定项目、配成像、接产线、做验收”的顺序,讲清五金件外观全检怎么落地。
五金件检测的难点在哪
难点不在算法,而在把稳定的图像拿到手。图像不稳,再好的模型也判不准。
高反光与镀层影响
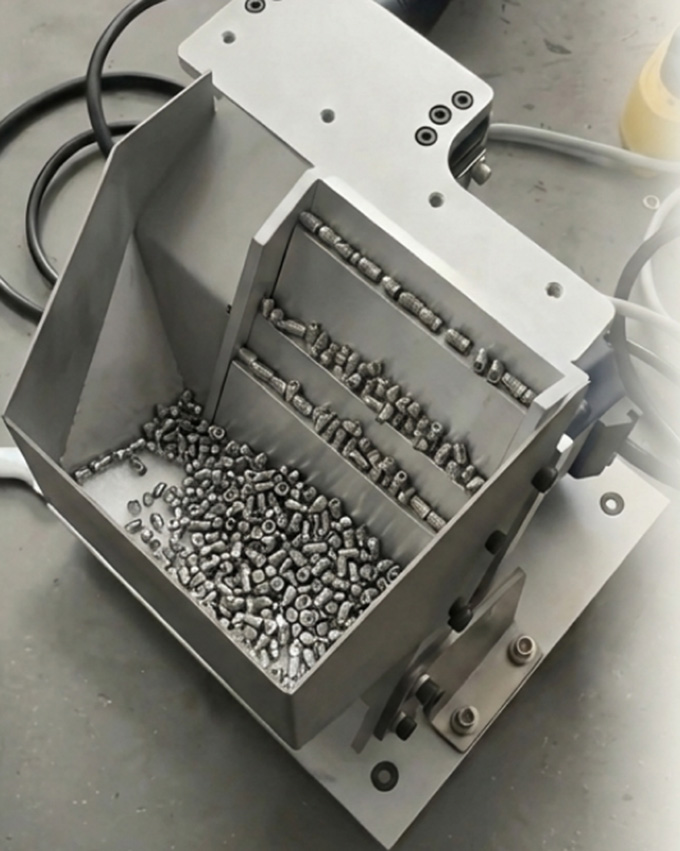
镀锌、镀镍、发黑的表面反射特性差异很大,同一套照明在一种工件上对比度很好,换一种就出现高光过曝或整体发暗。螺纹的螺旋面还会把光反射到不同方向,形成随角度变化的亮暗带,容易被误判为缺陷。成像方案必须针对表面工艺设计,不能一套参数通吃,必要时加偏振片压住镜面反射。
小尺寸与高节拍
螺钉、垫片、卡扣的尺寸常在几毫米量级,要在高节拍下完成多面检测,单工位往往来不及。节拍压力会逼着提高传送速度、缩短曝光时间,进而影响图像信噪比。方案设计时要把节拍与成像质量一起算,先确定单件可用时间,再定相机与光源。人工目检在高节拍下更难保持标准,替代路径可参考工业外观质检自动化的实施思路。
缺陷边界模糊
划伤、压痕、毛刺、镀层起泡的形态差异大,有的与正常纹理极为接近。仅靠阈值判断容易过杀,必须结合位置、方向、灰度分布等多维特征。对边界模糊的缺陷,更现实的做法是用样件训练模型,把“可接受”的工艺痕迹也纳入学习范围。
检测项目怎么定
先把要检的项目列清楚并分级,再谈设备能力,否则容易做成“什么都能检、什么都检不准”。
尺寸与形位
外径、长度、螺纹长度、头部厚度、同轴度等属于可量化的项目,适合用高分辨率成像配合标定测量。测量精度取决于像素当量与镜头畸变校正,视野越大精度越难保证,所以常把尺寸检测与外观检测分成不同工位,各自用最合适的视野与光源。
表面缺陷
裂纹、缺料、毛刺、锈蚀、镀层不良属于外观类项目,判定依赖纹理与灰度特征。此类项目应明确“最小可检缺陷尺寸”,并据此反推分辨率。没有这个基准,验收时双方对“能不能检出来”就没有共同语言。
混料与字符
不同规格混入是五金行业的高频客诉,靠外形尺寸区分有时不够,需要结合字符、颜色或标记识别。字符识别对成像稳定性要求更高,字体变形、油墨不均都会影响识别率,方案中要预留人工复核通道。
混料检测的关键是建立规格库。把常用规格的尺寸区间、颜色与标记特征录入系统,新规格上线时同步更新,才能避免“新型号不在库里被判成混料”或“相似型号识别不出来”的两头误判。
成像方案怎么配
成像决定了检测的上限。光源、镜头、相机三者的匹配,比单看某个器件的参数更重要。
多角度成像
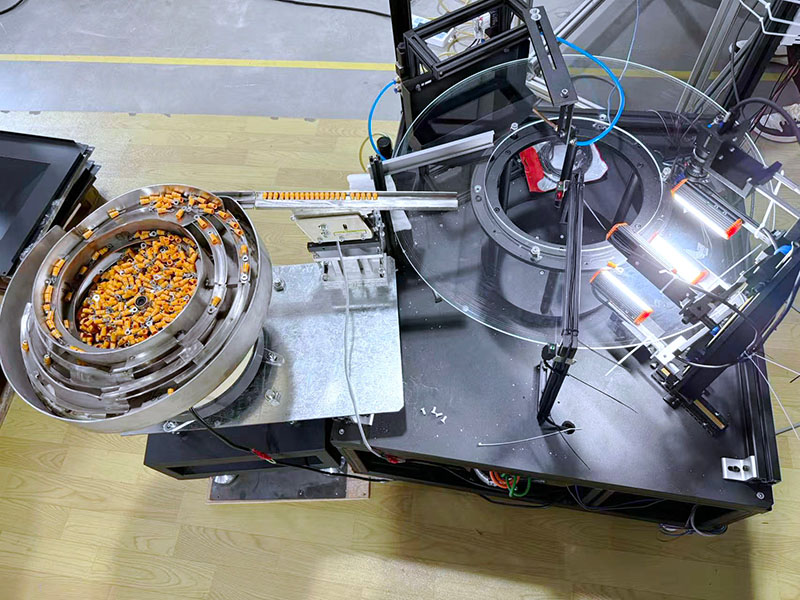
紧固件需要同时看头部端面、侧面与螺纹,单一视角无法覆盖。常见做法是用多相机或多面反射镜在一次传送中获取多个视角,再拼接判定。多视角方案的关键是各视角的触发同步与坐标统一,否则同一件工件的位置对不上。CCD视觉筛选机的多视角配置可参考CCD视觉筛选机的九类视觉功能。
光源与背景的搭配
检测外形轮廓宜用背光,能得到清晰剪影;检测表面缺陷宜用低角度光或同轴光,让微小起伏产生明暗对比。深色工件与亮面工件的光源选择相反,需按材质分别调试。背景颜色要与工件形成足够反差,避免边缘被背景吞掉,调试完成后锁定光源参数防止误调。
分辨率与视野的平衡
视野覆盖全部工件时,分辨率决定最小可检特征。若单个视野无法同时满足尺寸与缺陷检测,就分成两个工位:宽视野做尺寸与混料,小视野做表面细节。这样比强行用一套光学系统兼顾更可靠。
镜头选型还要看畸变与景深。畸变大时,视野边缘的尺寸测量会系统性偏差,即使中心很准;景深不足时,工件厚度变化会让部分表面失焦。紧固件多有高度差,景深往往比分辨率更容易成为瓶颈,选型时应优先确认景深能否覆盖工件起伏。
分选与产线集成
检测只是前半段,判完必须能准确地分离出去,否则全检没有意义。
剔除机构与响应时间
气吹、翻板、推杆是常见的剔除方式,选型要看工件重量、节拍与允许的误剔范围。从判定到执行之间存在传输延迟,必须按速度与距离计算触发时刻,否则会把合格品剔掉、把不良品放过去。响应时间要写入设备参数并实测确认。
剔除之后要有确认机制。可在剔除通道加装对射传感器或小相机,核对每次动作是否真的把目标件分离出去,避免气缸未动作或气压不足时悄无声息地漏剔。这类确认不增加多少成本,却能在早期发现执行机构的衰减。
收料与批次追溯
合格品与不良品要分开收料,不良品最好按缺陷类型分格,便于后续分析。检测数据与批次号绑定保存,能支撑客诉追溯与工艺改进。只统计总数而不分类,问题会反复出现却找不到原因。桌面式设备的收料结构可参考AI桌面皮带筛选机。
上料与节拍匹配
散乱小件上料是最容易被低估的环节,振动盘对异形件适应性有限,多品种切换时换型时间长。柔性上料配合视觉引导,可以在不换治具的情况下处理多种零件,适合多品种小批量。相关方案可参考柔性上料工作站的视觉引导机制。
验收与长期运行
设备验收不是看演示效果,而是看连续运行下的稳定性。
漏检率与过杀率
两个指标必须同时约定。只考核漏检率,供应商可以把阈值调得很严,过杀率飙升,产线无法承受;只考核过杀率,则可能放宽标准放过缺陷。合理做法是用同一套样件集同时测两项,并明确统计口径与样本量。样本量太小,指标波动会掩盖真实差异。
样件集管理
样件集应覆盖合格品、各类缺陷品与边界样品,且随工艺变化持续更新。样件不足会让模型只认识少量缺陷形态,投产后遇到新变种就漏检。样件要标注来源与判定结论,避免把误判样品混进训练集。
样件数量并非越多越好,关键在于覆盖度。同一类缺陷若全部来自同一批次、同一工位,模型学到的只是这一种表现,换批材料就可能失效。合理做法是按缺陷类型、严重程度、产生工序分层取样,并定期补充新批次样本,让样件集跟着工艺一起演进。
日常维护与复检
镜头脏污、光源衰减、传送带偏移都会让判定逐渐漂移。日常应清洁光学窗口、检查光源亮度、复核标定,并定期用样件集回归测试。发现指标下降要及时复调,不要等到批量客诉才处理。AI视觉检测设备的完整分类可查看AI视觉检测设备文章列表,按工件与缺陷类型对照方案。
建议把维护项做成点检表,按班次或按日执行,并在表上留下签字记录。设备稳定运行时最容易松懈,等指标明显下降再查,往往已经积累了大批可疑品。点检表的作用不是形式,而是让异常在变成客诉之前就被看见。
常见问题解答
问:视觉全检能完全替代人工吗?
答:多数外观与尺寸项目可以,但边界模糊或需触感判断的项目仍建议保留复核环节。
问:小工件一定要多相机吗?
答:不一定。可用单相机配合多工位或多面镜,关键是保证各视角同步与坐标统一。
问:镀层反光怎么处理?
答:调整光源角度与偏振,必要时分视角成像,避免高光直接进入镜头。
问:漏检率定多少合适?
答:按产品安全等级与客诉成本确定,同时约定过杀率上限,两项一起考核。
问:换规格要不要重新调试?
答:通常需要更新样件与参数,柔性上料方案可缩短换型时间,但仍需首件确认。
问:科迎法电气能提供哪些设备?
答:可提供CCD视觉筛选机、AI桌面皮带筛选机与柔性上料工作站等,支持按工件与检测项目配置。
结语
五金件全检的成败,取决于把检测项目、成像方案与分选执行连成一条稳定的链路,任何一段松动都会体现在漏检与过杀上。先定标准,再定设备,验收才谈得拢。科迎法电气的AI视觉检测设备可按工件与缺陷类型配置,产品中心可查看相关产品线,欢迎带样件与检测要求沟通方案。


