产品定位与核心优势
现场安装的价值
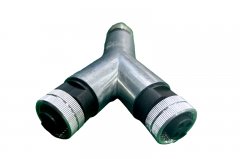
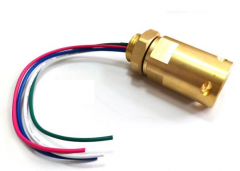
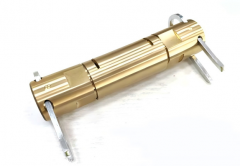
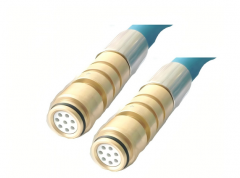
M8 现场安装连接器也称现场可接线式连接器,是上海科迎法电气面向小型化工业设备开发的圆形螺纹连接方案。它以 M8×1 标准螺纹为接口基准,把插座端固定在设备面板或壳体上,把插头端留给现场人员自行剥线、压接与装配。设备总装时线束长度往往要到最后一刻才能确定,这种结构把压接环节前移到工位,避免因尺寸误差导致整根线束返工。
插头端预留开口式接线腔,兼容不同线径与线材类型,一个系列即可覆盖多种配置,显著减少备件种类与库存压力。操作人员按标识剥线、压接、旋紧尾套,即可得到与预制线束同样稳定的连接。
与预制式线束的差异
预制式线束在工厂完成压接、注塑与全检,一致性好、到场即插,适合批量定型的项目;现场安装型的优势在于柔性,适合小批量、多配置、需要在现场调整长度的设备。两者在电气性能上并不对立,关键差异在于装配质量由谁来保证。
因此现场安装型产品在设计上更强调容错:接线腔留出观察窗口,尾套带明确的拧紧到位标识,密封圈采用可复位结构,尽量把不可见的工艺要求转化为可目视判断的节点。
适用设备形态
机身空间紧张、面板开孔数量多、单机线束长度差异大的设备最适合这类产品,例如小型传感器、光电开关、接近开关、编码器、阀岛与工业相机的供电与信号接口。对于需要在调试阶段反复改动接线的样机与小批量设备,现场安装型的可维护性尤为突出。
结构组成与工作原理
插针与触点结构
插头端为公针结构,针体经过车削与镀层处理,插入插座后由插座内的弹性接触件提供多点接触压力。接触件采用铜合金基体,兼顾导电率与弹性回复能力,在多次插拔后仍能维持稳定的接触电阻,避免因接触面退化引起信号漂移。
螺纹锁紧机构
M8×1 螺纹配合滚花外圈形成锁紧副,旋紧后靠端面与密封圈的轴向压缩同时实现机械固定与界面密封。螺纹牙型经过成型控制,避免现场多次拆装造成牙纹咬伤,也降低了误插与半插合的风险。
密封与尾套结构
密封由三处构成:插合界面的端面 O 形圈、插座与面板之间的法兰密封垫、以及插头尾部的夹紧式尾套。尾套内孔按线径分档,夹紧后使电缆外被与尾套形成径向密封,阻止水汽沿导线束毛细渗透到接线腔。
屏蔽与接地路径
屏蔽型产品在壳体内部设置金属屏蔽环,与电缆编织层压接后经壳体连通至设备地;非屏蔽型以绝缘壳体隔断外部干扰路径。两种结构外形尺寸保持一致,用户可按现场电磁环境选择,后期替换时无需改动面板开孔。
关键参数与规格
下表按结构维度列出该系列产品的配置方式。标注为典型的项目为行业内常见的通行水平,具体数值以对应型号的出厂参数页与铭牌为准,选型时应结合实际线径、芯数与安装空间确认。
| 参数项目 | 典型配置 | 选型说明 |
|---|---|---|
| 接口规格 | M8×1 螺纹 | 与国际通用 M8 圆形连接器接口兼容 |
| 芯数 | 3 / 4 / 5 / 6 / 8 芯 | 按信号与电源数量分配,屏蔽位另计 |
| 接线方式 | 螺钉压接、焊接可选 | 现场维护以压接为主,焊接适合固定线束 |
| 防护等级 | 典型 IP67(插合状态) | 未插合或密封未复位时防护能力下降 |
| 壳体材料 | 金属、工程塑料可选 | 金属型利于屏蔽与抗冲击,塑料型轻量绝缘 |
| 适用线径 | 按尾套孔径分档 | 需与电缆外被直径匹配,过粗无法夹紧密封 |
| 工作温度 | 常见 -25℃~+85℃ | 以具体型号的材质与密封件等级为准 |
芯数增加会压缩单针间距,压接与剥线精度要求随之提高。现场作业条件较差、空间受限的场合,优先选择芯数较少、尾套孔径较大的型号,可明显降低装配失效率,也便于后期检修时逐芯排查。
材料与制造工艺
壳体与绝缘件材料
金属壳体多采用锌合金压铸或黄铜车削后镀镍,兼顾强度、屏蔽与外观一致性;塑料壳体选用增强工程塑料,具备良好的尺寸稳定性与绝缘性能。绝缘芯件采用耐热工程塑料一次注塑成型,针位孔按芯数布局,插拔时提供导向与定位。
触点镀层处理
插针与接触件在镀层前经过除油、活化与打底处理。常见镀层为镀金或镀锡:镀金层降低接触电阻并提升抗氧化能力,适合微弱信号与低电平回路;镀锡层成本更优,适合以供电为主的回路。镀层重点控制孔内与针尖部位,按批次抽检厚度与外观。
现场装配工艺控制
现场装配的关键不在设备而在动作规范:剥线长度一致、芯线无损伤、压接后无单丝外露、尾套拧紧到位。产品在外观上给出剥线刻度参考与拧紧标识,让装配结果可以被目视判断,减少对操作者经验的依赖。
出厂检测项目
出厂前按批次进行外观、针位尺寸、通断与耐压抽检,密封件单独做压缩回弹确认。屏蔽型产品另做屏蔽连通性检查,确保屏蔽环与壳体之间无虚接。检测记录随批次留存,便于质量追溯与问题定位。
防护与可靠性
IP67 密封结构
在插合并且尾套拧紧的状态下,该结构的典型防护能力可达 IP67,即短时浸水不进入内部。防护依赖三处密封同时到位,任何一处缺失都会让整体等级下降,因此装配后的复检比选型本身更关键。
耐温与耐候
金属件与工程塑料件在常见工业温度区间内保持尺寸稳定,密封件按材质适配不同温区。长期户外或靠近热源的安装位置,应避免阳光直射与热辐射叠加,必要时加装护套或调整安装朝向,以延长密封件寿命。
耐油与耐化学介质
机床、液压站附近存在切削液与油雾,密封件材质需与介质相容。选型时应说明接触介质种类与浓度,由供方匹配对应胶料;不确定时优先选用耐受范围较宽的通用胶料,并适当缩短维护周期。
抗振动与抗冲击
螺纹锁紧方式在振动环境下不易松脱,配合端面密封件的预压缩,可抑制插合界面的微动磨损。对振动量级较高的设备,建议在插座法兰与面板之间增加防松垫圈,并把尾套紧固状态纳入日常点检项目。
安装与接线指导
面板开孔与固定
安装前按图纸确认开孔直径、孔距与面板厚度,去除毛刺并清洁密封面。法兰密封垫应完整贴合,固定螺钉按对角顺序分步拧紧,避免单侧先紧造成密封垫偏移,形成隐蔽的渗漏通道。
剥线与压接
按尾套内孔深度确定剥线长度,剥离外被时不得伤及编织层与芯线绝缘。多芯电缆按针位编号对应接线,压接后逐芯做拉拔确认。屏蔽型需先将编织层收拢,再与屏蔽环压合,避免散丝进入接触腔造成短路。
拧紧与密封复位
尾套旋紧到标识位置即停止,过度拧紧会挤压密封圈导致变形失效。装配完成后轻拉电缆确认夹紧,再做一次插合与分离,确认锁紧手感一致、无卡滞,最后按需要固定线束走向。
通电前检查针位是否正确、有无相邻芯线短接、屏蔽是否与信号针误连、密封圈是否在原位。带极性要求的回路应复核公母端定义,避免反接损坏设备。
型号与选型
该系列按芯数、出线方向、壳体材质与是否屏蔽组合成不同规格。下表按结构维度给出选型思路,具体订货型号以产品样本与合同确认为准。
| 结构维度 | 可选形式 | 适用说明 |
|---|---|---|
| 芯数 | 3 芯 / 4 芯 / 5 芯 / 6 芯 / 8 芯 | 芯数越多单针间距越小,装配精度要求更高 |
| 出线方向 | 直式 / 弯式 | 弯式适合贴面板走线,节省机内高度 |
| 壳体材质 | 金属 / 工程塑料 | 金属型适配屏蔽与抗冲击场合 |
| 屏蔽 | 屏蔽型 / 非屏蔽型 | 变频器、伺服附近优先选用屏蔽型 |
| 接线方式 | 螺钉压接 / 焊接 | 现场维护选压接,批量固定选焊接 |
选型顺序是先定芯数与电流分配,再定出线方向与屏蔽需求,最后核对尾套孔径与电缆外被直径。三个条件互相制约,缺一项都可能导致现场装配困难。
典型应用场景
在小型传感器与开关类设备上,该连接器承担供电与信号引出。设备面板开孔小、布线密集,现场确定长度后可一次成型,减少线缆余量堆积与缠绕,也使机内走线更规整。
在包装、灌装与食品机械上,清洗与换型频繁,连接点需要经常拆装。螺纹锁紧密封结构便于反复操作,维护人员无需专用工具即可完成更换,停机时间明显缩短。
在机床、锂电与光伏设备的辅助回路中,该连接器多用于接近开关、阀岛、编码器与工业相机的接口。小型化外形让它在有限空间内仍保持足够的爬电距离与操作手感,便于密集布置。
常见问题与排查
插合后无信号
先确认针位定义与图纸一致,再检查压接部位是否存在单丝外露或压空。用通断表逐芯测量,若插座端正常而插头端不通,多为压接深度不足或芯线绝缘未完全剥离。
密封处渗水
重点检查三处密封:端面 O 形圈是否变形、法兰密封垫是否偏移、尾套是否拧到位。密封圈重复拆装后易失去回弹,建议更换而非继续使用,同时检查电缆外被是否被过度挤压。
螺纹拧不到底
常见原因是异物进入牙槽、密封圈未入位或电缆外被过粗顶住尾套。清理牙纹、核对尾套孔径后重新装配;若牙纹已咬伤,应整体更换插头,避免带伤继续使用导致接触不良。
包装、储运与定制服务
产品以单体或成套形式包装,插头与插座分别装袋并附针位标识,密封件独立放置避免挤压变形。外箱标注型号、芯数、数量与批次,便于仓储存取与质量追溯。
储运环境应避免高温、暴晒与油污浸泡,长期存放需保持干燥通风。装配前检查密封件外观,出现硬化、裂纹或永久压痕的密封件不得继续使用。
可按客户要求提供不同芯数组合、线长预制、尾套孔径定制与屏蔽结构选择,也可配套提供压接工具与装配说明。涉及特殊介质、特殊温度或特殊安装空间的需求,建议在选型阶段一并提出,便于同步确认结构与材质。