产品定位与核心价值
带线插座的价值
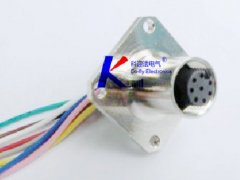
(2-6)M8 带线插座把 M8 螺纹接口与一段预注成型的电缆做成一体的产品:前端是标准 M8 插座,后端直接引出已经压接、注塑并做过检测的线缆。用户拿到手后只需固定插座、处理线头,无需在现场完成剥线与压接,接线质量从源头上被固化在工厂。
对批量设备而言,这种方式把接线工时从工位转移到供应链,整机装配节拍更稳定,也避免了因操作者手法差异造成的隐性故障。线缆与插座的连接处由注塑包胶覆盖,防水与抗拉拔能力不依赖现场工艺。
与现场安装型的区别
现场安装型连接器的优势是长度可现场确定,适合多配置、小批量的设备;带线插座的优势是一致性与省工时,适合型号定型、批量稳定、线长已经确定的项目。两者的接口部分相同,差异在于线缆是否已经固化。
需要现场频繁改线的调试阶段,带线插座的柔性不如现场安装型;但一旦设计冻结,它的装配效率与一致性优势非常明显,尤其适合无人化产线与节拍严格的装配线。
2~6 芯覆盖能力
该系列覆盖 2 至 6 芯,2 芯用于单纯供电,3 芯对应三线制传感器,4 芯可同时传输电源与两路信号,5 芯与 6 芯则用于多路反馈或带屏蔽位的组合。同一外形尺寸下通过芯数变化满足不同点位,减少整机接口规格种类。
芯数增加后,单芯可用线径相应减小,压降与温升的核算不能沿用低芯数规格的经验值。2 芯与 3 芯适合以供电和小信号为主的点位,4 芯以上更适合需要多路状态反馈的模组;在长线场合,宁可增加芯数分路,也不要把大电流集中到单芯上。
结构与工作原理
插座本体结构
前端为 M8×1 螺纹接口,内部按芯数布置孔式接触件,尾部与线缆连接。本体多采用金属车削件或增强工程塑料成型,螺纹段长度经过设计,保证插头旋紧时密封圈获得合适的压缩量。
预注线缆连接
线缆芯线与接触件在工厂完成压接或焊接,逐芯做通断与拉拔确认后再进入注塑工序。连接部位的焊点与压接点被胶料完全包覆,既隔绝水汽,也把拉力分散到胶体而非单根芯线上。
包胶与应力释放
尾部包胶体呈锥形过渡,从插座本体向线缆外被逐步收窄,形成应力释放段。线缆反复弯折时,弯曲点被推到胶体之外,避免在连接根部形成集中应力而导致断芯或护套开裂。
密封结构
密封由插合界面的端面 O 形圈、插座与面板之间的法兰密封垫以及尾部注塑体三部分构成。尾部的密封由包胶与线缆外被的粘合保证,因此线材选择必须与胶料相容,否则长期使用后会出现界面脱开。
关键参数与规格
下表列出该系列的主要配置维度。线长、线材与芯数均可按项目确定,标注为典型的项目属于通行水平,具体以合同与技术协议为准。
| 参数项目 | 典型配置 | 说明 |
|---|---|---|
| 接口规格 | M8×1 螺纹 | 与通用 M8 插头配接 |
| 芯数 | 2 / 3 / 4 / 5 / 6 芯 | 按信号与电源数量选择 |
| 线缆长度 | 按客户要求定制 | 建议在图纸中标注公差与计量方式 |
| 线材材质 | PVC、PUR 可选 | PUR 耐油耐磨,PVC 成本更优 |
| 导线截面 | 按载流与芯数匹配 | 芯数越多可用截面越小 |
| 防护等级 | 典型 IP67(插合状态) | 未插合时需加防尘帽 |
| 工作温度 | 常见 -25℃~+85℃ | 以线材与胶料等级为准 |
线长是带线插座最容易被忽视的参数。长度公差、测量基准与捆扎方式都会影响现场装配,建议在技术协议中明确:从插座端面起算还是含插头,是否包含弯折余量。
同一设备上同时使用多种线长时,建议在线身加贴长度标签,避免装配时拿错。线缆过长会在机内堆积并相互摩擦,过短则把拉力传递到插座包胶段,两者都会缩短使用寿命,留出适度余量比追求刚好更稳妥。
线材、线长与线序
线材材质选择
PVC 线材柔软、成本低,适合室内或普通工业环境;PUR 线材耐油、耐磨、耐低温弯折,适合机床、机器人周边与户外移动设备。选择时除考虑介质,还要考虑拖链与往复弯折的频次。
线长与截面匹配
线长增加会带来压降与信号衰减,长距离供电回路应适当放大截面。截面同时受 M8 小型接口的芯数限制,芯数越多,单芯可用线径越小,因此长线加多芯的组合需要提前核算。
线序与标识
多芯线缆在出厂时按针位编号对应,线身可印字或加色环标识。现场接线时应以标识为准而非凭颜色记忆,尤其同一设备上存在多种线序规格时,误接会直接损坏传感器。
制造工艺与检测
注塑包胶工艺
包胶采用与线材护套相容的胶料,在模具中一次成型。注塑温度与压力需兼顾胶料流动性与芯线耐受性,温度过高会损伤绝缘层,过低则形成缺料与气泡,二者都会在后期表现为渗水或开裂。
触点镀层
接触件常见镀金或镀锡。镀金层薄而致密,适合微弱信号;镀锡层适用于以供电为主的回路。无论何种镀层,压接前的端子清洁与压接后的外观确认都直接影响长期接触电阻。
出厂检测
逐条进行通断、线序、绝缘与外观检查,按批次做耐压与密封抽检。线序错接与虚接是带线产品最常见的投诉来源,因此线序检测通常采用全检而非抽检,检测结果与线身批次号对应。
防护与可靠性
插合防护
插合状态下典型可达 IP67,尾部因有注塑体包覆,不依赖现场密封工艺。未插合时接口敞开,应使用防尘帽;长期停机的设备,帽盖缺失会让潮气在腔体内凝结。
耐油与耐弯折
选用 PUR 线材时,护套对切削液与液压油具有较好耐受性,配合锥形包胶的应力释放段,可在拖链与往复运动场合保持较长的弯折寿命。弯折寿命与弯曲半径直接相关,安装时应避免死弯与小半径缠绕。
电气性能
接触电阻取决于镀层与压接质量,绝缘电阻取决于胶料与注塑密实度。信号类应用应关注屏蔽与线对绞合结构,动力类应用则关注截面与温升,两类需求在选型阶段就应区分。
安装与接线指导
面板固定方式
带线插座多为法兰固定,按图纸开孔后装入,密封垫贴合面板,螺钉对角分步拧紧。出线方向应提前规划,避免线缆在机内形成堆积或被迫大角度弯折。
接线端处理
线缆末端按设备端接形式处理:接入端子排时使用冷压端子,接入 PCB 时按焊盘尺寸剥线搪锡。剥线不得伤及芯线,屏蔽型需保留编织层并与设备地可靠连接,未使用的芯线应单独绝缘包扎。
型号与选型
该系列以芯数为主要区分,同时在线材、线长与屏蔽形式上组合。下表给出选型顺序参考,订货时以芯数、线长、线材与屏蔽四项确认。
| 选型维度 | 可选形式 | 对应场景 |
|---|---|---|
| 芯数 | 2 / 3 / 4 / 5 / 6 芯 | 2 芯供电,3 芯传感器,4~6 芯多路 |
| 线材 | PVC / PUR | 油污与拖链场合选 PUR |
| 线长 | 按项目定制 | 批量项目宜统一长度减少备件 |
| 屏蔽 | 屏蔽 / 非屏蔽 | 变频与伺服周边优先屏蔽 |
选型时先把线长与安装位置定下来,再定线材与屏蔽,最后核对芯数与载流。线长与线材一旦确定就不宜中途更改,否则包胶模具与检测工装都需重新确认。
典型应用场景
在批量装配的传感器产线与执行器模组上,带线插座省去了逐台剥线压接的工序,装配节拍稳定。线序由工厂固化,现场只需按标识插入,减少因人员流动带来的质量波动。
在机床与自动化产线上,PUR 线材配合包胶结构可承受拖链往复运动。油雾与切削液环境下,一体注塑的尾部比现场压接的插头更不容易出现渗液与断芯。
在包装、物流分拣与食品设备上,线缆需要频繁弯折与清洗。带线插座的尾部过渡段把弯曲点外移,配合不锈钢或塑料壳体,可在潮湿环境中保持较长维护周期。
常见问题与定制服务
线序接错
多芯产品的线序以针位编号为准,接线前应逐芯测量而非凭颜色判断。若设备端已按旧规格接线,更换批次时需重新核对,必要时要求供方提供线序对照表。
尾部护套开裂
多为安装时线缆被强行弯折或长期在过小半径下往复运动。检查包胶段是否被拉扯、固定卡箍是否压在过渡区;改善走线路径与增加支撑,可显著延长使用寿命。
若开裂出现在包胶与护套的交界处,还应检查线材与胶料的相容性,必要时改用同材质体系配套的线缆,从界面结合处解决渗水与脱开。
定制与配套
可按项目定制线长、线材、芯数组合与屏蔽形式,也可加印线身标识与批次号。批量供货可配套提供线序图、装配示意与备件建议,便于现场统一作业与后期维护。
包装按长度盘绕或分组捆扎,附针位标识与检测记录;储运避免重压与暴晒,长期存放应保持干燥通风,防止胶体老化与护套粘连。