
光伏组件EL检测搬上产线,和在实验室拍几张图完全是两件事。实验室可以曝光三秒、慢慢对焦,产线只给你二十几秒,还要完成上下料、扫码、通电、成像、判定和分流。上海科迎法电气在组件厂做产线配合时,最常见的问题是节拍、成像与判定阈值三件事各调各的,最后设备能出图,但数据不敢用。下面按产线实际顺序拆开讲。
一、产线需求:节拍、幅面与缺陷谱先算清
先算三个数:组件幅面、目标节拍、缺陷谱。常见组件二点三米乘一点一米,产线节拍二十五到三十秒一件;缺陷谱包括隐裂、断栅、虚焊、黑片、混片、碎片。幅面决定相机与镜头组合,节拍决定曝光与处理预算,缺陷谱决定分辨率与打光方式。三个数不写清楚,后面的选型全是猜。
缺陷谱要与客户验收标准对齐。同样一条隐裂,有的客户按长度判,有的按面积判,有的按是否跨越主栅判。设备阈值必须照客户标准写,不能照设备厂家的默认值。标准不一致,设备判良、客户判退,最后还是要改阈值。
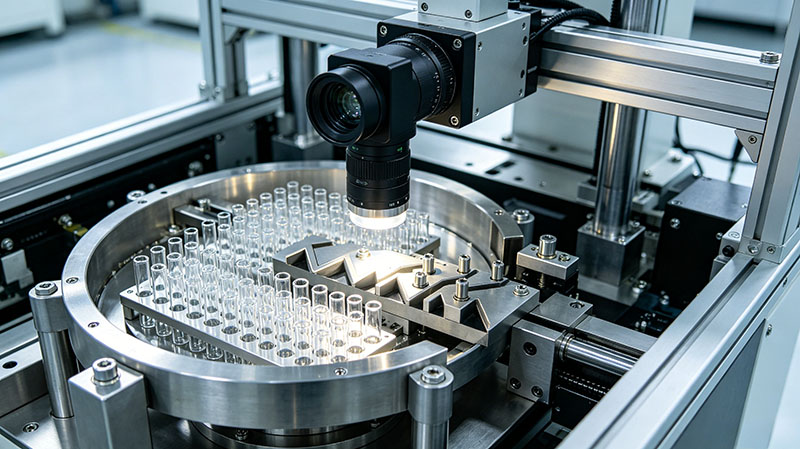
分辨率按最小缺陷反推。要看清零点三毫米的隐裂,裂纹在图像上至少占两个像素,单像素对应尺寸就不能大于零点一五毫米;二点三米宽幅面横向需要一万五千像素以上,单相机做不到,就用多相机拼接或线扫。分辨率提上去,曝光时间与数据量跟着涨,节拍就要重新算。很多项目先在实验室用高分辨率相机拍出漂亮图片,上产线才发现处理时间超了三倍。
还要算通电与接触时间。EL需要给组件正向偏置,电流通常几安到十几安,接触电阻不稳,图像亮度就忽明忽暗。产线上要把探针压接、通电稳定、曝光三段时间分开测,别把它们混进一个检测时间。组件级检测可参考光伏组件EL缺陷检测设备的工位布局,看它如何把通电与成像分开。
产能与节拍要留余量。标称三十秒一件的产线,实际常有百分之十的波动;EL工位按二十五秒设计,遇到返修片或人工干预才不至于堵线。余量不是浪费,是给异常留的缓冲。
二、EL成像链路:相机、曝光与滤波
EL是微弱发光,硅片在正向偏置下发出近红外光,峰值大致在九百到一千一百纳米。相机要选对波段敏感的传感器,镜头要选近红外透过率高的型号,镜头前加减光或带通滤光片,把可见光与环境杂光挡掉。车间照明不关,图像信噪比会明显下降,遮光罩是最便宜有效的办法,别指望后期算法把噪声抹平。
通电方式影响图像形态。探针压在汇流条上,压点附近电流密度高、图像偏亮;压在主栅上,亮区沿栅线分布。压接位置每次要一致,探针压力要可调,压痕不能伤及焊带。图像上的亮斑若是压点造成的,不要误判为缺陷。
曝光时间与电流要一起定。曝光不足,暗区裂纹被噪声淹没;曝光过长,亮区饱和,断栅细节丢失。经验做法是先固定电流,调曝光到亮区灰度落在满量程的七成到八成,再微调电流看暗区细节。每次换批次、换电池片供应商,都要重新确认这两项,不能沿用上一批的参数。
均匀性同样重要。镜头暗角、光源不均、探针压力不一致,都会让同一块组件不同区域的亮度差出百分之十以上,阈值就无从设定。装调后拍一块标准组件,划九宫格测灰度,边缘与中心差异控制在百分之五以内再往下走。这类均匀性验收方法,在AOI视觉检测机上同样适用,只是波段与光型不同。
镜头与相机的匹配常被忽略。大靶面相机配小像圈镜头,边缘会出现暗角与分辨率下降;近红外波段镜头的镀膜也不同,可见光镜头在九百纳米以上透过率可能只有一半。选型时把镜头透过率曲线要过来,与相机响应曲线一起看。
三、检测节拍与上下料:EL工位不是孤岛
产线节拍由最慢的工位决定。EL工位的时间通常花在上下料、扫码、通电稳定、曝光、图像处理、判定六段。曝光一到三秒不算长,图像处理与拼接往往更耗时。把处理放在工位内还是后台服务器,要看产线允许的缓存,很多项目卡在检测只要两秒、传输一张图却要五秒。
人工介入点要少。上下料、翻面、贴标这些动作,能自动就不要人工;人工一多,节拍波动与划伤风险都上来。必须人工的工位,动作要标准化,比如双手取放、轻拿轻放、戴手套,写进作业指导书。
上下料方式决定节拍上限。人工上料波动大,机器人上下料稳定但节拍固定,皮带过站则要解决定位重复性。组件尺寸大,定位偏差几毫米,图像边缘就会缺角,判定跟着出错。定位销与挡停要定期检查,别让磨损悄悄吃掉精度。像在线全检系统这类整线方案,会把上下料、检测与分流做成一个节拍链,单机改造则要自己补上接口。
缓冲要留。EL前面加一个缓存位,后面加一个复判位,产线短暂停顿时不至于全线停。缓存位不是越多越好,组件大、占地贵,通常一到两个工位就够。缓存多了还会掩盖节拍瓶颈,让人误以为产线已经跑顺。
扫码与追溯不能省。每块组件绑定唯一条码,EL图像、判定结果、设备参数一起入库;出现批量异常时,能按条码回溯到班次、电池片批次与工艺参数。没有追溯,复判只能一件一件看,找不到共性。
四、判定阈值与复判:把疑似分流
阈值不要只设一条线。按缺陷类型分别设:隐裂看长度与走向,断栅看连续断点数量,虚焊看暗斑面积与灰度差,黑片看整片灰度。每条线设报警与剔除两级,报警件进复判,剔除件直接分流。这样既不放过明显坏品,也不让边界件全部报废。
阈值还要跟客户投诉挂钩。某类缺陷在客户端反复被投诉,说明当前阈值偏松,要收紧;某类报警复判后几乎全是良品,说明偏严,要放宽。每月做一次误判归因,比凭经验拍脑袋可靠。
复判要有独立工位与更高成像条件。同一张图反复看,判断不会变;复判时提高电流或延长曝光,裂纹会更清楚。复判结果要回流到样本库,每周统计一次误判类型,看看阈值该往哪边挪。边界件的处理规则要写成文件,不能由当班人员临时决定。
阈值会随批次漂移。电池片效率提升、工艺调整、封装材料变化,都会改变图像灰度分布。建议每月用标准组件复核一次阈值,记录漂移量。桌面AI皮带筛选机这类小批量设备适合做阈值试验,但正式产线还是要用整线数据说话。
阈值文件要版本化。每次调整记录日期、调整人、调整前后数值与原因;换型或换批次时调用对应版本。现场常见的混乱是白班调一次、夜班再调一次,最后没人知道当前用的是哪套参数。
五、验收:六项可签字的指标
第一项分辨率,用标准缺陷板验证最小可识别尺寸;第二项均匀性,九宫格灰度差不超过百分之五;第三项重复性,同一块组件连续测十次,判定结果一致率不低于百分之九十九;第四项漏检,用封存坏品样本验证;第五项节拍,连续跑一小时取平均与最大值;第六项稳定性,连续运行八小时,图像灰度漂移不超过百分之三。
验收环境要接近量产环境。实验室温度二十五度、照度五百勒克斯,产线可能是三十度、照度一千勒克斯,图像信噪比完全不同。验收就在产线做,关掉不必要的照明,记录环境条件,别在办公室里签字。
验收样本要包含真实隐裂、断栅、虚焊与混片,数量按缺陷类型分配,别只拿几块碎片充数。测试时用产线真实节拍,不要降速跑好看的数据。所有原始图像与判定记录留档,后续争议时能回放。
验收报告要附带原始图像,不是截图。截图丢了位深与元数据,后续复算阈值时对不上。图像按条码命名,压缩包按日期归档,半年后还能复查。报告里写明设备型号、镜头、滤光片、曝光与电流参数,换人操作也能复现。
验收还要看人机界面。报警信息是否指明缺陷位置,图像能否放大到像素级,复判操作是否三步以内完成,这些细节决定产线愿不愿意用。功能齐全但操作绕的设备,最后往往被绕过。
最后提醒一句:EL只是组件质量的一道关,前道的串焊、层压缺陷会在EL上放大,后道的功率测试又会掩盖一部分。把EL阈值与前后道数据打通,才能判断问题出在哪。需要按幅面与节拍配套的项目,可以在AI视觉检测设备列表里对照各机型的视野、分辨率与处理能力。科迎法电气做产线配合的原则是,先让数据可信,再谈自动化程度。


