
连接器壳体看起来只是一个带螺纹和密封槽的外壳,真正做起来,难点集中在三处:薄壁易变形、密封槽公差紧、批量一致性难保持。上海科迎法电气在承接非标壳体与异形件时,习惯把问题前移——图纸评审阶段就把"做不出来"或"做出来不稳定"的地方挑出来,而不是等首件超差再改图。这篇按生产顺序,把公差与交期两条线并在一起说。
先给一个基本判断:非标件的交期长短,八成取决于图纸评审和首件确认是否一次做对。图纸来回改两轮,交期自然翻倍;首件尺寸链没理清,批量阶段就会反复补货。下面五段,每一段都对应一个可以量化的控制点。
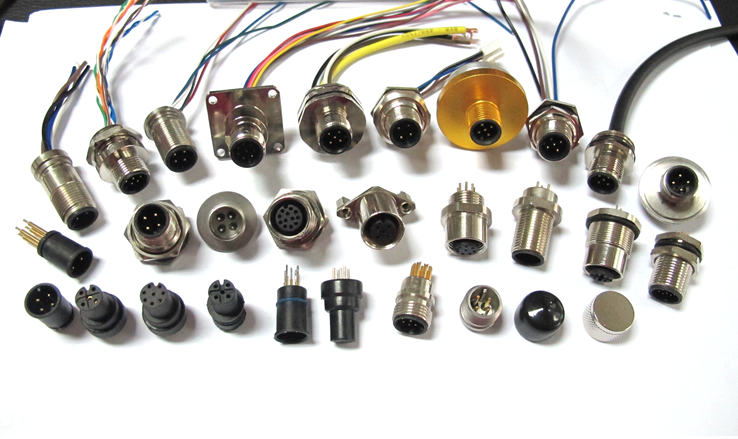
一、图纸评审:先找做不出来的地方
评审第一眼看材料与毛坯。304不锈钢、316L不锈钢、6061-T6铝合金、H62黄铜,切削性能差别很大;同一种材料,棒料、锻件、型材的内应力也不同。毛坯形式不写清,加工商只能按自己的习惯备料,薄壁件粗加工后变形,后面怎么修都救不回来。长期供货的壳体件通常会把关键尺寸趋势图与批次记录一并存档,像不锈钢精密零件加工17这类件,评审时可调阅上一批的尺寸趋势,判断工艺窗口够不够。
第二眼看尺寸链。基准在哪里,关键配合是H7还是h6,密封槽的槽宽与槽深公差是多少,形位公差有没有给全。连接器壳体最常见的争议是同轴度:螺纹与插针孔的同轴度不标,装配时插针偏摆,检测时才发现,责任却说不清。评审时把这些尺寸圈出来,逐条确认测量方法。
第三眼看结构工艺性。壁厚小于一毫米的薄壁、深径比大于四的深腔、直径小于一毫米的微孔、内腔清角,都是加工难点。不是不能做,而是要提前定工艺:薄壁用软爪或液压夹具,深腔用加长刀具并分段加工,清角处与设计确认能否加退刀槽。评审意见写成书面清单返回设计,比口头沟通可靠。
第四眼看表面与去毛刺。密封面不允许有轴向划痕,螺纹口要倒角,内腔交叉孔要去毛刺。去毛刺方式要写进工艺,手工去毛刺的一致性最差,批量件优先用磨粒流、电化学或专用刀具。
最后看图纸本身的信息完整度。版本号、材料牌号与状态、热处理要求、表面处理标准、未注公差等级、关键特性标识,缺一项就要澄清。非标件最常见的返工不是机床做不好,而是双方对同一张图的默认理解不同:设计以为未注公差按精密级,加工按一般级做,装到密封圈上才发现漏气。评审记录里把"未注公差按哪一级"写死,能省掉后面大量争议。
二、材料与刀具:不锈钢零件为什么难加工
不锈钢的难点是加工硬化与粘刀。304切削时表层会迅速硬化,刀具在硬化层里反复切削,磨损加快;316L含钼,韧性大、导热差,切屑容易粘在刀刃上,形成积屑瘤,表面粗糙度随之恶化。对策是降低切削速度、加大进给量,让刀具切过硬化层而不是在表层摩擦,同时用高压冷却把热量带走。
刀具选择要看工况。不锈钢专用槽型配PVD涂层硬质合金刀片,小径内孔用整体硬质合金立铣刀,刚性不足时改用四刃或变螺旋角刀具抑制振动。薄壁件加工时切削力稍大就会让工件让刀,实际切深小于设定值,尺寸偏大;解决办法是减小径向切深、提高转速、增加走刀次数,必要时用摆线铣削降低径向力。
装夹决定一半的精度。三爪卡盘夹薄壁圆筒,夹紧力一松,工件回弹成椭圆;改用软爪、增加接触面积,或采用轴向压紧代替径向夹紧,圆度能明显改善。复杂异形件尽量一次装夹完成多面加工,五轴或四轴转台减少二次装夹带来的基准转移误差。粗加工后安排去应力工序,再精加工,是控制变形最有效的一步。
切削参数要有依据,不能凭手感。以直径二十毫米的304圆棒车削为例,粗车线速度控制在每分钟一百二十到一百八十米,进给每转零点二到零点三毫米,精车线速度略降、进给减到零点零五到零点一毫米;参数偏高的直接后果是刀片月牙洼磨损,尺寸在几十件之内就漂移。冷却方式同样要匹配,内冷刀具把切削液送到刃口,比外浇冷却更有效;深孔与深腔加工还要考虑排屑,切屑排不出,刀具就会在孔内挤断。
三、公差控制与表面:连接器壳体最要命的三个位置
密封槽
O形圈密封靠压缩量,槽宽与槽深的公差直接决定压缩率。以线径一点五毫米的O形圈为例,槽深公差通常控制在正负零点零五毫米,槽宽正负零点一毫米,槽底与槽侧的表面粗糙度不高于Ra1.6,且不允许有周向划痕。槽口要倒圆,锐边会切伤O形圈。加工顺序上,密封槽放在精加工最后一道,避免后续工序磕碰。
螺纹与插针孔的同轴度
M12、M8这类小螺纹,与内部插针孔的同轴度一般要求不大于零点零五毫米。同轴度超差,装配后插针偏摆,插拔力变大、接触不可靠。控制方法是用一次装夹车出螺纹底孔与插针孔,或用同一定位基准;检测用三坐标或专用同轴度检具,不要用卡尺量外圆再推断。
表面处理与配合尺寸
镀镍层厚十微米,螺纹中径就变了,通规可能过不去;阳极氧化会改变铝件尺寸,膜厚几微米到几十微米不等。图纸上要注明"镀后尺寸"还是"镀前尺寸",螺纹件通常按镀前加工并预留镀层余量,或镀后回丝。表面粗糙度与膜厚要一起看,密封面镀层过厚、过脆,反而容易起皮。
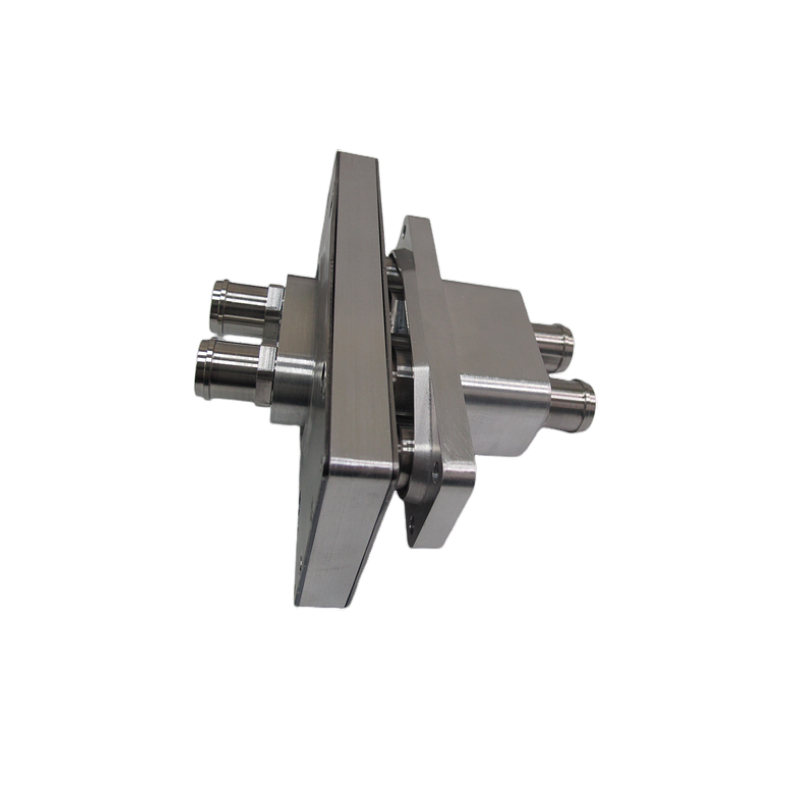
四、批量一致性:首件、抽检与过程能力
首件必须全尺寸检测,三坐标测量关键尺寸与形位公差,密封槽用轮廓仪扫一遍,螺纹用通止规。首件合格只是起点,批量一致性靠过程控制:刀具磨损会让孔径逐渐变小,每加工二十到三十件抽检一次,记录尺寸趋势,接近公差下限就换刀或补偿。
过程能力用Cpk衡量。关键尺寸的Cpk不低于一点三三,密封槽这类安全相关尺寸建议不低于一点六七。Cpk低说明工序本身不稳定,靠全检筛不合格品只会把成本推高。测量环节也要控制:铝件在二十三摄氏度下测量,车间温度三十度时,一百毫米长的铝件热膨胀约零点零二毫米,已经吃掉公差的一半。
测量系统本身也要验收。同一只壳体,两名检验员、两台仪器测出的结果如果差出公差的三分之一,数据就不可用。做法是做一个简单的重复性与再现性评估:取十件样品、两人各测两遍,算出测量系统的变差占比,超过百分之三十先修测量,别急着调机床。量具要定期校准,卡尺测密封槽深度这种操作本身就不合适,换深度千分尺或轮廓仪。
批次追溯要留三样:材料炉批号、加工与检验记录、表面处理批次。客户投诉时能定位到具体批次,才谈得上纠正。
五、非标件交期与验收:倒排出来的时间表
非标件的交期要倒排。以五百件不锈钢壳体为例:图纸评审与工艺确认两到三天,编程与备料两到三天(特殊牌号材料采购可能延长到七到十天),首件加工与检测三到五天,批量加工七到十天,表面处理外协三到五天,终检与包装两天。合计四到六周,任何一个环节压缩,都会把风险转移到质量上。
长周期项要提前识别:特殊材料、非标刀具、外协表面处理、需要开模的异形件。这些项目的采购周期往往比加工本身长,评审阶段就要锁定。不锈钢精密零件加工16与不锈钢精密零件加工15这类多品种小批量的订单,通常采用柔性排产,把同材料、同工序的零件合并加工,减少换刀与调机时间,交期能压缩两到三成。
加急要付代价。把四周压到两周,通常只能靠加班、外协插单和跳过部分中间检验,前两项推高成本,第三项推高质量风险。真要加急,建议只压缩非关键路径上的等待时间,不要压缩去应力、时效与表面处理这些影响内在质量的工序。
验收单要写清五件事:关键尺寸实测值、形位公差、表面粗糙度与膜厚、材料证明、批次与数量。外观按限度样品比对,密封面与螺纹口单独列项。不锈钢精密零件加工14的经验是,验收标准在订单确认时就附在图纸后面,双方签字,后面少扯皮。需要按图纸定制壳体与异形件的项目,可以在精密加工与非标零件产品列表里对照材料、精度与批量范围,再谈交期。科迎法电气的一句总结:公差是设计出来的,不是检出来的;交期是排出来的,不是催出来的。


