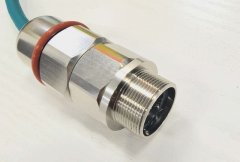
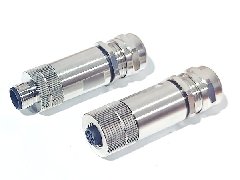
沿海一家化工厂的检修班里,有一台用了两年的防爆接头,六角头被扳手磨圆,喷灯烤过、管钳咬过,螺纹还是纹丝不动,最后只能割开更换。拆下来的接头,外螺纹布满白色腐蚀物,隔爆面有一圈麻点,O形圈硬得像塑料。上海科迎法电气看过不少这类样本,问题不是拧得太紧,而是锈蚀、咬合、密封与紧固四件事叠成了一条失效链。
一、现场现象:从扳手打滑开始
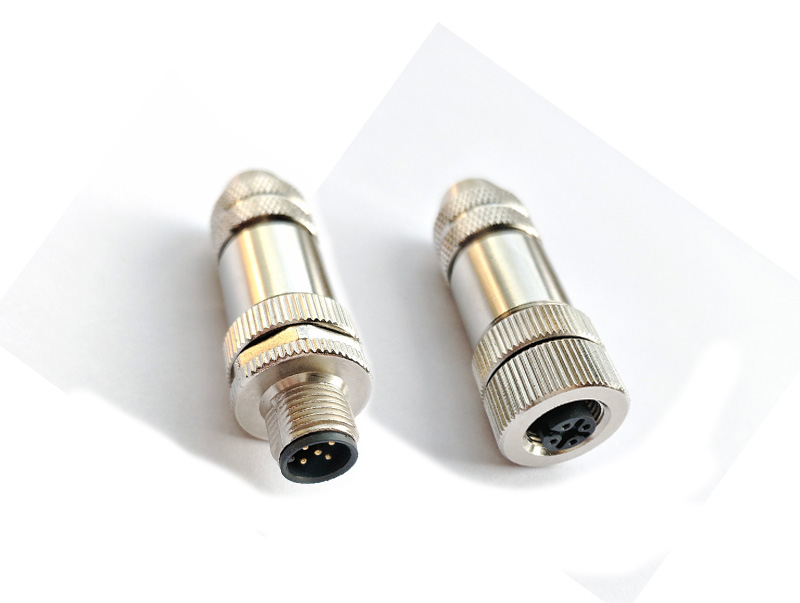
前兆通常被忽略。第一次检修时,接头还能拧动,只是手感发涩,操作工加了半圈力矩;第二次,扳手开始打滑,六角被磨圆;第三次,只能上管钳,管钳咬在隔爆面上,留下牙痕。等到拧不开时,损伤已经不可逆。现场判断可以看三个位置:六角头是否变形、螺纹根部有无白色或绿色腐蚀物、隔爆面有无麻点与划伤。像M12增安型防爆连接器这类小规格产品,壳体壁薄,咬合后强行加力最容易把螺纹拉毛。
环境决定锈蚀速度。氯离子、硫化氢、冷凝水、昼夜温差,都会加速电化学腐蚀;异种金属接触,比如不锈钢壳体配碳钢支架,会形成电位差,腐蚀集中在接触面。盐雾试验四十八小时出白锈的场合,现场往往半年就能看到明显锈层。同一批接头,装在室内配电柜里的五年无事,装在室外立柱上的两年就咬死,差别就在这里。
拆解记录也很重要。哪一年装的、上次检修是什么时候、用的什么润滑、扭矩多少,这些信息在设备档案里往往缺失。没有记录,失效原因只能靠猜;有了记录,才能判断是材料选错、装配不当,还是环境超限。
二、失效链四环:锈蚀、咬合、密封、紧固
四环不是依次发生,而是互相加速:锈蚀让螺纹间隙变小,拧动扭矩变大,咬合更容易发生;咬合后隔爆面受力不均,密封被挤偏,水汽进入后又加速锈蚀。等到拧不开,四环已经走完,单换一个密封圈救不回来。
第一环:防爆接头锈蚀从螺纹开始
螺纹是薄壁结构,牙底是应力集中点,腐蚀先从牙底起坑,再向牙侧扩展。铝壳体的白色腐蚀物体积膨胀,把本已很小的螺纹间隙填满;不锈钢在含氯环境里点蚀,坑深零点几毫米就足以让拧动扭矩成倍上升。锈层还吸潮,形成腐蚀、吸潮、再腐蚀的循环,越拖越紧。
腐蚀速率与安装位置强相关。立柱、地沟、洗消区附近的接头,失效速度是配电室内的数倍;同一型号在干燥室内能用八年,在沿海户外两年就咬死。选型时先看环境等级,再谈材质,别用室内件硬扛户外工况。
第二环:螺纹咬合,金属与金属长在一起
咬合不是简单的锈死,而是摩擦面在高压下发生冷焊,局部微凸体焊在一起,再被剪切撕裂。装配时扭矩过大、螺纹有毛刺、润滑缺失、反复拆装,都会诱发咬合,不锈钢与铝合金互配时最明显。现场用管钳加长力臂,等于把咬合点撕得更大,最后螺纹整圈拉毛。
判断是咬合还是单纯锈死,可以看螺纹表面:锈死多为均匀锈层,清理后牙型完整;咬合常见局部撕裂纹、金属转移与发亮磨痕,清理后仍能摸到凹坑。前者可以救,后者基本只能换。
第三环:隔爆面腐蚀与密封老化
隔爆面依靠平面配合间隙阻止火焰传播,粗糙度通常在Ra 6.3微米以内,一旦出现麻点、划伤或锈斑,间隙变大,隔爆性能就不合格。密封圈多为丁腈橡胶,长期受热、臭氧和油污作用后硬化、压缩永久变形,水汽顺着失效的密封进入壳体,从内部加速锈蚀。拆开时常看到密封圈已经压扁、失去弹性,就是密封老化的直接证据。
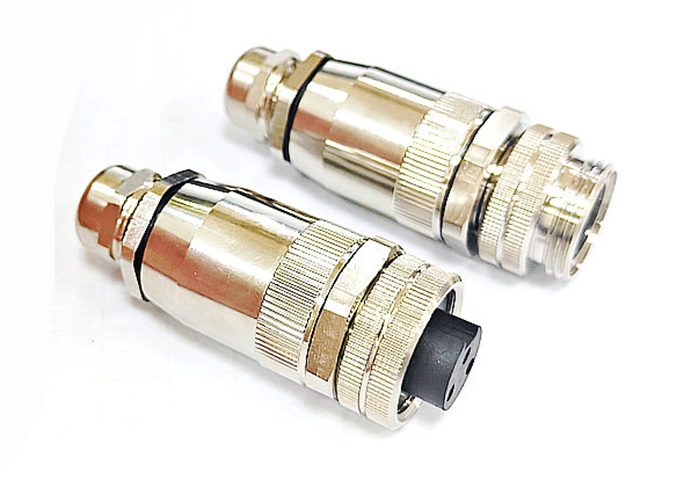
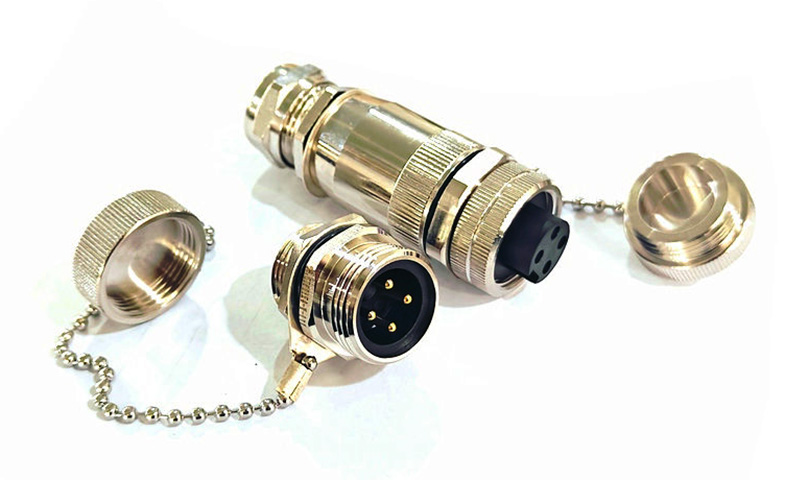
7/8防爆法兰插座的法兰面与密封槽同样是薄弱点。法兰面被工具磕伤、密封槽积尘结垢,都会让O形圈压不实;安装时螺栓要对角均匀紧固,单边拧死会让法兰翘曲。检查时用直尺靠一下法兰面,透光就说明变形。
密封圈选型要看介质与温度。丁腈橡胶耐油但不耐臭氧,氟橡胶耐温耐化学但价格高,硅橡胶低温好、耐油差。现场更换时按原厂材质配,别拿手头有的圈凑合;尺寸差零点几毫米,压缩率就不对,漏水只是时间问题。
第四环:紧固失效,预紧力悄悄丢失
振动环境下,螺纹副会微量滑移,预紧力逐月下降。预紧力不足,密封面压不实,水汽进入;预紧力过大,螺纹牙受力超限,咬合风险上升。现场很少复紧,也很少记录力矩,失效就这样积累两年。到了一拧就断的地步,往往不是某一次操作的问题,而是两年里每一次将就的总和。
力矩记录是预防松动最便宜的手段。装配时用扭矩扳手,按对角线分两次拧到规定值,用记号笔在螺母与壳体上划一条对齐线,点检时看一眼就知道有没有松动。这条线不增加成本,却能提前发现大部分预紧力丢失。
三、拆解顺序与工具:先渗透,再加热,最后才用力
第一步是渗透。沿螺纹根部滴渗透油,静置二十四小时,中途补两次;轻敲壳体侧面,让油渗入微缝。不要一上来就上大扳手,越急越坏事。
工具准备要成套:六角套筒、扭矩扳手、热风枪、渗透油、铜棒、防爆刮刀、丝锥、清洗剂、新密封圈。铜棒用于轻敲,不能用铁锤直接砸壳体;丝锥只在螺纹轻微损伤时修整,修完要过通止规。工具不全就硬上,十有八九把可修的件做成报废件。
第二步是加热。用热风枪把螺纹区域均匀加热到八十至一百摄氏度,利用壳体与螺纹的热膨胀差松动配合,温度不要超过一百二十摄氏度,否则密封圈先坏。严禁明火直接烤,防爆场合更不允许。
第三步才是用力。用六角套筒配扭矩扳手,先反向小幅往复,逐步加大;壳体固定住,避免扭断支架。管钳只能咬非隔爆面,绝不允许咬隔爆面或螺纹。实在不动,就换一只M12防爆弯头同规格件替代,把旧件割开做失效分析,比继续加力划算。拆下后检查螺纹:缺损超过一圈的三分之一、隔爆面划伤深度超过零点一毫米,就不要再装回危险场所。
拆解过程要防爆。危险场所内不得带电作业,拆卸前确认回路断电、挂牌上锁;使用工具要防爆型,避免敲击产生火花。拆下的接头与堵头要立刻封口,防止粉尘与湿气进入壳体。安全规程比拆解技巧更重要,别为了赶工期省步骤。
四、修还是换:三条判定线
第一条看隔爆面。麻点、划伤、锈蚀只要影响平面度与间隙,就不能修,必须换。第二条看螺纹。牙型完整、无拉毛、能用手拧入五扣以上,可以清理后继续用;出现滑牙、缺损、明显锥度,换。第三条看壳体与密封槽。裂纹、变形、密封槽磕伤,换;只是表面锈迹,可以除锈、钝化、换密封圈。
修过的接头要做一次气密与绝缘复测,记录扭矩与日期。7/8规格的现场,法兰插座与移动插头磨损位置不同,通常插座先坏,备件要按对配套,别只备一头。
气密按零点二兆帕保压一分钟,绝缘电阻用五百伏兆欧表测,数值低于二十兆欧要拆开查。复测记录随件走,下次检修能查到上一次的处理方式,也能判断这只接头是否已经多次返修。
移动侧则要看锁紧套与电缆入口,锁紧套滑丝、格兰头松动都会让防护失效,可对照7/8防爆移动插头的结构逐项检查。成对使用的产品,更换时建议整对评估,避免新旧混配带来间隙不一致。
五、预防:装配与维护各做两件事
装配时,螺纹涂少量防咬合剂或导电膏,隔爆面只清洁、不涂油;按厂家力矩紧固,M12规格常见在二点五到三点五牛米,具体以说明书为准;密封圈每次拆装都换新,装配前涂一层硅脂。
维护时,把接头列入季度点检:看六角有无变形、螺纹根部有无腐蚀物、隔爆面有无麻点;每年抽检一批做力矩复紧与密封检查。户外与沿海场合加装防护罩,减少雨水直淋,效果比事后除锈好得多。
备件存放同样影响寿命。密封圈有保质期,橡胶件存放超过三年会自然老化,备件库要按批次先进先出;接头存放在干燥柜里,别与酸碱性物料混放。装上一只库存八年的密封圈,等于把失效链提前埋好。
拆下来的旧件不要随手丢。留一只做剖面,能看到腐蚀深度与螺纹损伤形态;下次选型或改材质时,这只旧件比任何报告都直观。
备件策略也要改。易腐蚀位置直接选用合适材质与防护等级的产品,比事后拆解便宜。需要按规格与安装方式配套的项目,可以在防爆连接器产品列表里对照螺纹规格、防护等级与出线方式。科迎法电气的经验是,失效链的每一环都能在装配那天被掐断,问题是有没有人愿意多花那十分钟。