
在设备集成现场,大量信号与电源连接并不需要剥线压接,而是直接用一根两端都做好接头的预制线缆插上即用。上海科迎法电气在配套M12、M8双头电缆连接器时看到,选型失误往往不在接头本身,而在两端接口是否匹配、针位是否对应、长度与屏蔽是否满足现场。双头电缆连接器把两端连接器、电缆与注塑成型做成一体的组件,减少现场端接环节,也把质量责任集中到工厂。本文围绕结构形式、针位定义、线缆长度与成型工艺、安装标识和检验方法逐项展开。
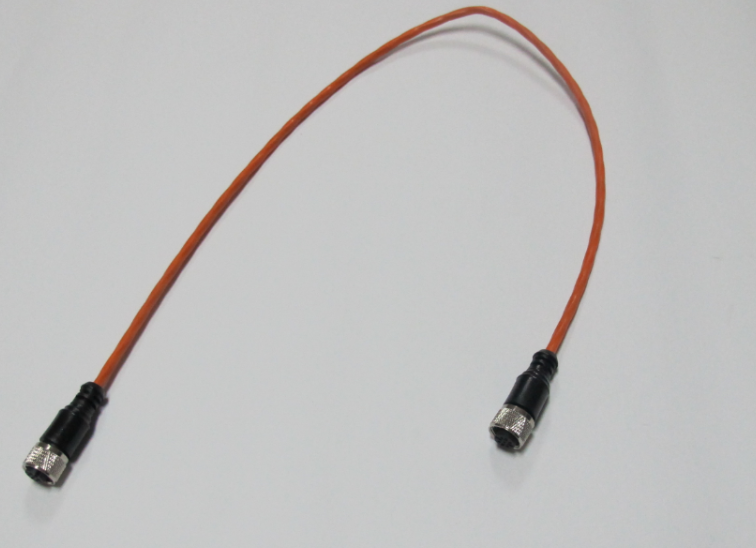
一、双头电缆连接器的用途与结构
什么场合适合用双端预制
传感器到分线盒、执行器到I/O模块、控制器到远程站之间的距离通常在一米到十米之间,这类短距离连接最适合用预制双端线缆。现场只需插合,不需要剥线、压接和焊接,施工质量稳定,更换也快。设备批量复制时,预制件还能保证每台机器的接线完全一致。像M12、M8双头电缆连接器这类规格,一端M12、一端M8,正好对应传感器与集线器的常见搭配,选型时要连同两端接口形式一起确认。
与单端加现场端接的对比
现场端接灵活,可以按实际长度裁剪,但压接与焊接质量依赖施工人员,防水和屏蔽也难保持一致;预制双端线缆长度固定,交期略长,但一致性好、可追溯。批量设备与标准化产线优先选预制件,非标改造和紧急维修才用现场端接。预制件交期要提前纳入项目计划,临时补料往往赶不上调试节点。两种方式不宜在同一台设备上随意混用,否则备件种类翻倍,维护人员也容易拿错。
组件的三部分结构
组件由两端连接器、电缆和成型结构组成。连接器决定接口形式与针位,电缆决定传输能力与柔性,成型结构决定抗振、防水与应力释放。三者任一处降级,整条组件的可靠性都会下降。采购时应把这三部分参数分别写进图纸,而不是只写“M12转M8、两米”这样的简略描述,否则供应商之间的理解差异会直接变成现场返工。图纸最好附一张接线示意,标出公母头方向与线色。
二、两端接口与针位定义
同型对接与异型对接
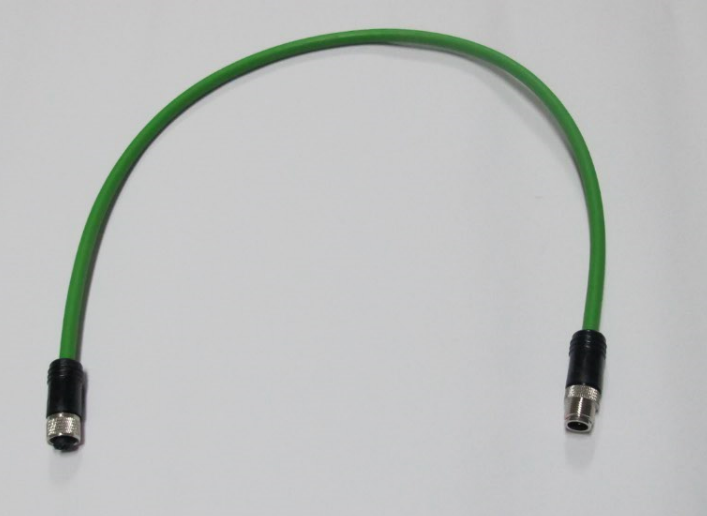
两端同型如M12转M12,适合延长同一接口标准的线缆;异型如M12转M8、M12转RJ45,用于不同接口标准之间的过渡。异型组件的关键是两端针位映射,必须逐针画出对应关系,并注明哪一端为公头、哪一端为母头。像M12双头电缆连接器(预注一体带线式),其注塑一体化结构把针位固化,选型阶段就要确认映射,后期无法再改针。
针位一一对应与交叉
多数场合采用一一对应,即一号针到一号针;需要交叉的场合常见于串口与部分总线,发送对接收。交叉必须在工厂完成,现场改线容易破坏屏蔽与密封。针位图应标注信号方向与线色,避免同一批组件出现两种接法。对带电源的组件,还要把电源针与信号针分开标注,防止误插造成模块损坏。
防错插与编码
M12通过A、B、D、X等编码区分应用,不同编码的插头无法互插,这是防错的第一道保障;同一编码下还可以通过针位数量和排列进一步区分。像M12、M8双头电缆连接器,若两端编码不同,就必须在型号与标签上同时体现,仓库发料时按编码核对,不能只凭长度和颜色判断。
三、线缆长度、屏蔽与成型工艺
长度公差与电气长度
预制线缆的长度要按安装位置实测,通常给出正负误差范围,过长会堆积在柜内影响散热,过短则拉拽接头。高频信号还要关注电气长度,两端针位的线长差会影响差分信号质量。长度标注应从接头端面量起,而不是从壳体尾部,避免现场按不同基准复测时产生争议。长度公差一般按比例给出,短组件按固定值控制更合理。多根组件同批交付时,应逐根核对标签上的长度。
屏蔽结构与双绞
模拟量、编码器和以太网组件需要屏蔽,屏蔽形式有编织、铝箔和复合三种。双绞结构要在整条长度上保持,接头处的过渡段最容易破坏绞距。屏蔽层应在组件内部连通到接头屏蔽壳,不能只在电缆上包一层。像M12、M8双头电缆连接器,若用于伺服或编码器回路,屏蔽与双绞的完整性比单纯加大线径更值得关注。
注塑成型与应力释放
注塑成型的温度、压力和材料要与电缆护套匹配,温度过高会烫伤绝缘,过低则结合不牢。成型后接头尾部应形成渐变过渡,避免刚性接头与柔性电缆之间出现应力集中。弯折试验中,断点若集中在接头尾部,说明应力释放结构不足,需要调整模具或增加过渡套。注塑件的外观缺陷如气泡、缩痕,也会成为进水通道,出厂前应逐件目检。
四、安装、标识与现场替换
布线固定
组件在设备内应固定接头附近的电缆,不能把重量和振动都交给插合面承担。固定点与接头之间留出一小段自由长度,既避免应力传到端子,也便于插拔操作。固定件应夹住护套而不是压住接头本体,防止注塑件被压变形。走线要避开运动部件与高温区,弯曲半径按电缆规格执行。多根组件并排时留出间隙,防止运行时相互摩擦磨穿护套。
标识与追溯
每根组件应有耐油标签,注明型号、两端接口、长度、针位版本与生产批次。标签位置要避开弯曲段和插拔受力区,否则用不了多久就会脱落。批次信息用于追溯压接与注塑参数,出现批量问题时可以快速锁定生产日期与机台。标签打印要耐油耐擦,普通纸质标签在油污环境中很快看不清。现场改造后应同步更新标签,不能让标签与实际接法长期不一致。
备件与替换
备件应按型号整根储备,不建议现场重新端接后继续使用,因为注塑结构一旦破坏就无法恢复防护等级。替换时应核对编码、针位和长度三项,仅外形相同不足以判断可以互换。旧件应保留用于分析,特别是进水或断芯的失效件,拆解后能看出问题出在装配工序还是选型本身。
五、检验与常见问题
导通、耐压与屏蔽检查
下线检验包括逐针导通、相邻针短路、错插检查与绝缘耐压。屏蔽组件还要测量屏蔽层与接头壳体的连通电阻,阻值过大说明端接不良。带双绞的组件可抽样做插入损耗与串扰测试,批量产品则以结构检查配合抽样电测为主。检验记录应与批次绑定,便于后续追溯。
密封与插拔检查
防护等级依靠密封圈与注塑结构,检验可做气密性试验,或在浸水后测绝缘电阻。插拔力应在规定范围内,过紧说明针孔配合尺寸偏差,过松则保持力不足。带锁扣的组件要做多次插拔后的锁扣疲劳检查,避免使用一段时间后自行脱开。密封圈材质还要与现场介质相容,普通丁腈在酮类溶剂中会快速老化。
常见失效与原因
常见问题有针位接反、屏蔽断开、接头进水、尾部断芯和长度不符。针位接反多出在异型组件的映射环节,屏蔽断开常发生在注塑前的端接工序,进水则与密封圈档位或注塑缺陷有关。把每类失效对应到具体工序控制点,比事后全检更有效。建议每批留一根样品做弯折与浸水抽检,长期数据比单次检验更有说服力。
常见问题解答
问:双头线缆可以一端现场改接吗?
答:不建议。注塑结构一旦破坏,防水与抗振性能很难恢复,应整根更换而不是局部改接。
问:两端针位必须一一对应吗?
答:多数场合是一一对应,串口等特殊回路需要交叉,交叉应在工厂完成并在标签上注明。
问:长度怎么量才准确?
答:从两端接头端面量起,按实际安装位置留出插拔余量,不要按壳体尾部估算。
问:屏蔽组件怎么判断端接好坏?
答:测量屏蔽层到接头壳体的连通电阻,阻值明显偏大说明端接不良或屏蔽已经断开。
问:预制件和现场端接怎么取舍?
答:批量标准化设备选预制件,非标改造和紧急维修可用现场端接,但要加强检验与记录。
问:备件只备连接器行不行?
答:不行。现场重新端接难以达到注塑组件的防护与抗振水平,应按整根组件储备。
结语
双头电缆连接器的价值在于把端接质量从现场搬回工厂,但前提是接口、针位、长度和屏蔽在选型阶段就定义清楚。科迎法电气建议采购方按“两端接口—针位映射—长度与屏蔽—检验方式”的顺序逐项确认,并把标签与批次纳入管理。只比价格不比结构,最后往往在停机上付出更高代价。需要按编码、长度与屏蔽组合配套的用户,可在双头电缆连接器产品列表中逐项对照。


