
上海科迎法电气在航空插头生产和服务过程中,收到不少用户关于焊接接线的咨询。航空插头的接触件有焊杯式、压接式和螺钉式三种接线方式,其中焊杯式最常见,但如果焊接工艺不当,会导致接触不良、绝缘下降甚至短路。本文系统讲解焊杯式航空插头的焊接方法和注意事项。
航空插头焊杯式接触件焊接接线方法与工艺要点
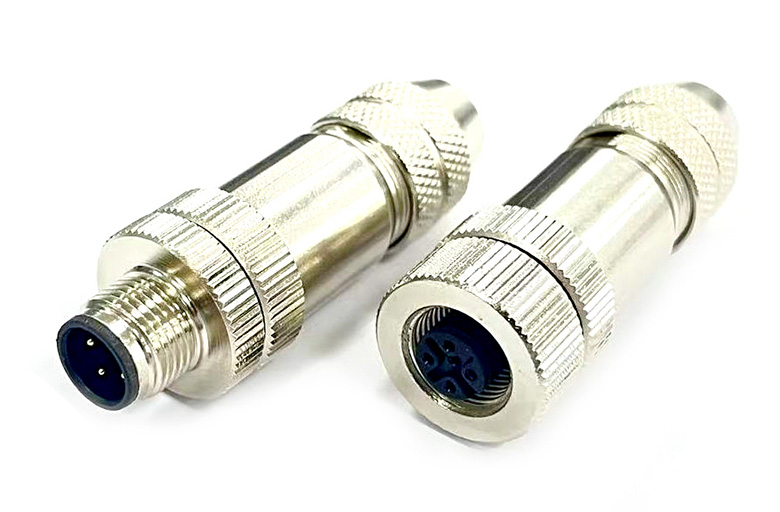
一、焊杯式接触件结构与规格
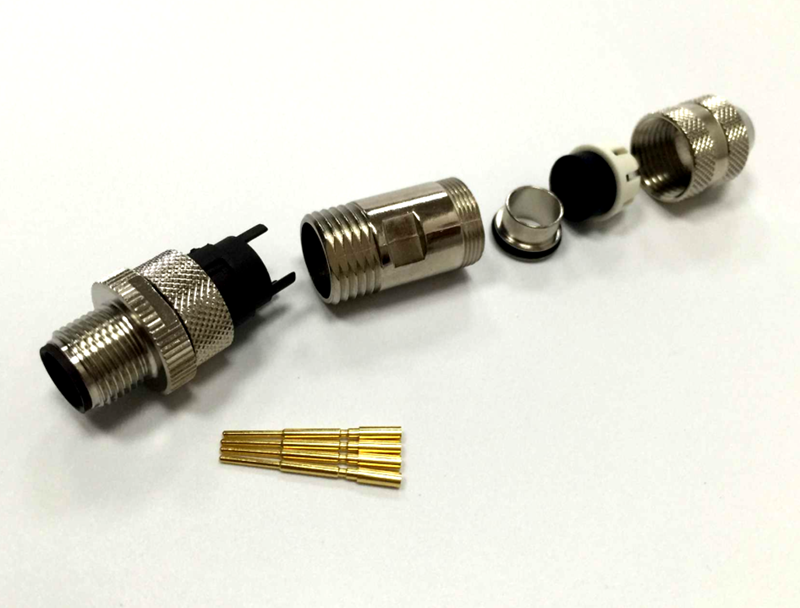
航空插头焊杯式接触件是在接触件尾部加工一个杯状凹槽,导线插入杯中后用焊锡固定。常见焊杯规格与对应导线关系:
| 焊杯规格 | 焊杯内径 | 适用线径 (AWG) | 适用截面积 |
|---|---|---|---|
| 16 号焊杯 | 1.6mm | 18-20AWG | 0.5-0.8mm² |
| 20 号焊杯 | 1.2mm | 20-22AWG | 0.3-0.5mm² |
| 12 号焊杯 | 2.4mm | 14-16AWG | 1.0-2.0mm² |
| 8 号焊杯 | 3.2mm | 10-12AWG | 2.5-4.0mm² |
选择焊杯规格时,导线截面积要匹配焊杯内径。线径太细,焊锡量不够,拉力不足;线径太粗,导线无法完全插入焊杯,导致虚焊。
二、焊接前准备工作
第一步,导线处理。剥线长度等于焊杯深度加1-2mm余量。16号焊杯剥线约6mm,20号焊杯约4mm。剥线后检查铜丝有无损伤,多股线需捻紧后镀锡。
第二步,焊杯清洁。用无水乙醇清洁焊杯内部,去除氧化层和油污。新接触件可直接焊接,库存较久的接触件需先清洁。
第三步,工具准备。使用40-60W恒温烙铁,烙铁头选择马蹄形或刀形,温度设定350-380度。准备松香芯焊锡丝(直径0.8-1.0mm)和助焊剂。
三、焊接工艺步骤
正确的焊接步骤如下:
第一步,预热焊杯。烙铁头接触焊杯外壁约2秒,使焊杯升温。不要直接加热杯内部,以免损坏接触件绝缘体。
第二步,送锡。将焊锡丝送入焊杯内壁与导线之间,让焊锡在焊杯内自然流动填满。焊锡量以略低于焊杯口沿为宜,不要堆锡。
第三步,插入导线。在焊锡未凝固前将镀锡导线插入焊杯底部,保持3-5秒直到焊锡凝固。导线插入后不可晃动。
第四步,检查焊点。焊点应呈光亮圆锥形,完全覆盖焊杯口,无气孔、无拉尖、无桥连。
第五步,绝缘安装。焊接完成后,将绝缘体套入接触件,确保绝缘体完全覆盖焊杯部分。插头型号不同,绝缘体安装方式不同,有的先套绝缘体再焊接,有的先焊接再推入绝缘体。
四、常见焊接故障与预防
| 故障类型 | 外观特征 | 原因 | 预防方法 |
|---|---|---|---|
| 虚焊 | 焊点发暗、有裂纹 | 温度不够或时间太短 | 预热焊杯至 350 度以上 |
| 冷焊 | 焊点表面粗糙颗粒状 | 导线插入时晃动 | 保持不动 3 秒以上 |
| 桥连 | 相邻焊杯间有锡连 | 焊锡量过多 | 控制送锡量 |
| 绝缘损伤 | 绝缘体变形发黑 | 烙铁接触绝缘体 | 只加热焊杯外壁 |
| 芯线断丝 | 铜丝断裂 | 剥线或捻线过度 | 使用专用剥线工具 |
五、焊接质量检测
焊接完成后需要进行三项检测:
外观检查:用放大镜检查每个焊点,确认无虚焊、冷焊、桥连、拉尖。
拉力测试:用拉力计测试导线与焊杯的结合力,16号焊杯应承受50N以上拉力,20号焊杯应承受30N以上。
绝缘测试:在相邻接触件之间施加500V直流电压,绝缘电阻应大于1000M欧姆。
六、焊接与压接的选择
除了焊接外,航空插头还有压接式接触件。两种方式对比:
| 对比项 | 焊杯焊接 | 压接 |
|---|---|---|
| 工具成本 | 低(烙铁) | 高(专用压接钳) |
| 操作速度 | 慢(每点 15-20 秒) | 快(每点 3-5 秒) |
| 质量一致性 | 依赖操作者技术 | 工具保证一致性 |
| 维修便利性 | 可重新焊接 | 需更换接触件 |
| 批量生产 | 不适合 | 适合 |
少量维修和样品制作建议用焊接,批量生产建议用压接。如果采购的航空插头是焊杯式,建议安排经过培训的人员操作,确保焊接质量。
上海科迎法电气提供焊杯式和压接式航空插头,并可代为加工线缆组件,焊接工艺符合GJB标准要求。


