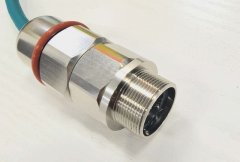
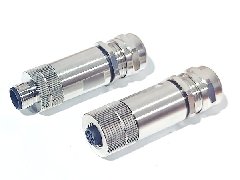
焊接机器人工作站里,连接器往往不是被电流烧坏的,而是被飞溅、强磁场和拖拽一起折腾坏的。焊枪附近的电缆随机械臂反复弯折,飞溅颗粒落在接头外壳上,焊接电流产生的强磁场又会在信号线里感应出干扰。上海科迎法电气在配套防磁防焊航空插头时发现,普通航空插头在这个位置常常几个月就出现接触不良,拆开看却是针脚氧化和密封圈老化。本文从焊接现场的工况讲起,把防磁防焊结构、选型参数、配线安装和维护判断逐项说明,帮助设备工程师少走弯路。
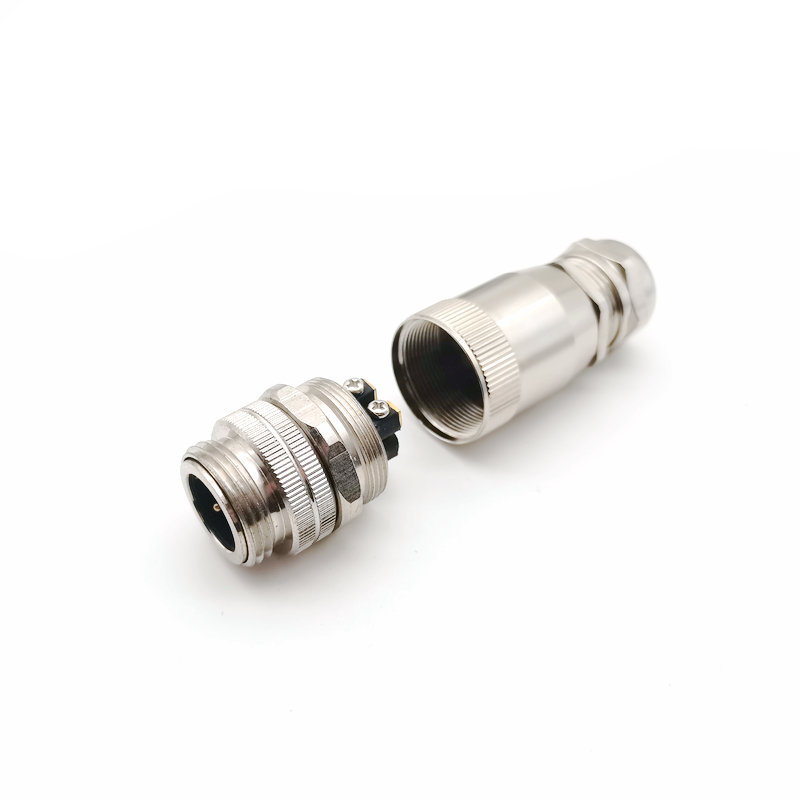
一、焊接现场的连接器为什么容易坏
强磁场与电弧干扰
焊接电流可达几百安培,焊枪周围的磁场随电流快速变化,普通连接器如果没有屏蔽,信号线就会感应出尖峰电压。伺服编码器和力传感器对这种干扰最敏感,表现为位置漂移、计数跳变或者直接报警停机。把焊接回路的地线与信号线分开走,能减少一部分耦合,但接头本身的屏蔽结构仍然是关键。屏蔽层断开或接触不良时,干扰会绕过外壳直接进入针脚,现场换线往往解决不了问题。
飞溅与辐射热
飞溅颗粒温度很高,落在塑料壳体上会烧出凹坑,落进螺纹里会让螺母拧不动。辐射热还会让密封圈变硬,防护等级随之下降,水汽和粉尘就有了入口。防磁防焊结构的壳体多为金属,端面有防护台阶,飞溅不容易直接落到插合面。安装位置尽量避开焊枪正下方,必要时加一块挡板,也能明显延长接头寿命。清理飞溅要在停机后做,热态下清理容易连带损伤镀层。
振动与线缆拖拽
机械臂运动时,线缆反复弯折并承受拉力,接头尾部如果没有夹紧结构,拉力会直接传到针脚,时间一长就出现退针或者断芯。长期振动还会让螺纹回松,插合处出现微小间隙,防护和屏蔽同时失效。选型时要看尾部夹紧方式和线缆固定点,不能只看接口能不能插上。线缆固定点应做在接头后方十厘米左右,让拉力由支架承担。拖链内的线缆要留出活动余量,绷直安装等于把弯折应力全部交给接头承受。
二、防磁防焊结构的实现
屏蔽与导磁外壳
防磁防焊航空插头一般采用金属壳体,把内部针脚包在导电外壳里,外部干扰先被壳体分流。外壳与电缆屏蔽层要可靠连接,否则屏蔽效果大打折扣,干扰仍会从缝隙进入。有的结构还会增加导磁件,进一步削弱低频磁场的影响,但重量和成本也会上升。选型时要问清屏蔽方式,是单点接地还是两端接地,避免现场把接地方式接反。壳体镀层也要能承受飞溅和清洗剂,普通装饰镀层很快会失去保护作用。
端面防护与密封
插合端面要能挡住飞溅和粉尘,常见做法是加防护台阶和密封圈,插合后形成相对封闭的腔体。密封圈材质要耐温,普通橡胶在高温下很快老化,失去弹性后就不再密封。未插合时要用防尘帽保护,帽内不能积存金属屑,否则插合时会把碎屑带进针脚。防尘帽的材质也要耐温,普通塑料帽靠近焊枪会烤化变形。防护结构做得再好,也抵不过长期不盖帽,现场应把盖帽写进点检项。
针脚与绝缘材料
针脚多采用铜合金镀金或镀银,接触电阻低,抗氧化能力也更好。绝缘体要耐温、阻燃,避免飞溅引燃,同时要有足够的爬电距离。焊接电压较高时,针脚与壳体之间的绝缘尤其重要,受潮后容易击穿。像防磁防焊航空插头这类产品,会把针脚深埋在壳体内,减少飞溅直接击中的可能。清洁时可以用软毛刷配合清洁剂,不能把针脚掰动。
三、选型参数怎么定
芯数与电流
芯数按信号和电源数量确定,焊接设备上常见几芯到十几芯。电源针要按实际电流选,不能只看额定值,还要考虑多针同时载流时的温升。信号针与电源针最好分开布置,减少相互干扰。预留一到两芯,便于后期增加传感器或者改线。芯数选少了,后期只能换整条线束,停机代价远高于当初多买几芯。
电压与耐温等级
焊接电源电压不高,但引弧瞬间会有尖峰,绝缘要留余量。靠近焊枪的接头要按辐射热选耐温等级,线缆护套也要匹配,不能只换接头不换线。温度余量不足时,密封圈先失效,然后是绝缘体变形,最后才表现为针脚接触不良。选型时把环境温度和辐射热一起考虑,比只看参数表更接近实际。高温工位可以把接头布置在背向焊枪的一侧。
接口形式与锁紧
螺纹锁紧抗振性好,卡口式插拔快但抗振稍弱。焊接机器人工作站以振动为主,建议选螺纹锁紧并加防松结构。插合后要能听到或者感觉到到位,未到位时防护和屏蔽都不成立。像M8航空插头这类小规格产品,锁紧力矩更要控制,过度加力会压裂绝缘体。接口形式确定后,再核对面板开孔和安装空间,避免装好线才发现扳手伸不进去。
四、配线与安装
电缆选择与拖链
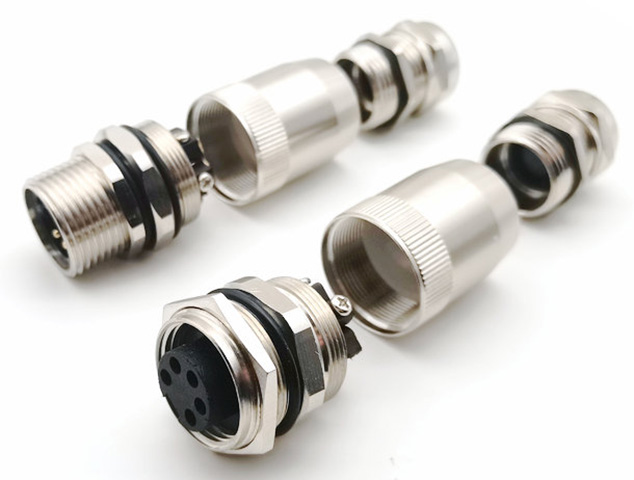
拖链场合要选高柔性电缆,导体多股细丝,护套耐磨。普通电缆在反复弯折后铜丝断裂,表现为间歇断线,测量时却一切正常。电缆外径要与接头尾部夹紧范围匹配,过细夹不紧,过粗装不进。线缆在拖链两端要留出活动余量,固定点不能直接压在接头尾部。更换电缆时要连长度一起核对,短了会拉紧,长了会在拖链里堆叠。
接地与屏蔽
屏蔽层应在接头壳体处三百六十度接触,不能只靠一根排流线。设备地与焊接回路地要分开,避免焊接电流流经信号地。接地不良时,干扰会从接头进入整个控制系统,表现为通信丢包或者模拟量波动。接地电阻要实测,不能只看线鼻子有没有压上。屏蔽层与针脚之间不能有搭丝,装配后应测绝缘。
焊接与压接
现场配线可用焊接或者压接,焊接要控制加热时间,避免热量传到绝缘体;压接要选对模具并做拉脱力检查。焊后清理助焊剂,残留物在潮湿环境里会腐蚀针脚。多芯线要按针位图逐根确认,接错一根就可能损坏传感器。关于手工焊接的做法,可参考航空插头手工焊接要点中的说明。装配完成后先做通断和绝缘测试,再接入设备。
五、维护与更换
飞溅清理
停机检修时清理壳体表面的飞溅,不能用尖锐工具刮,划伤镀层后更容易粘附。螺纹里的飞溅要先用刷子清理,再涂少量耐温润滑脂,油脂不能过多,否则会吸附粉尘。清理后检查密封圈有无变硬和裂纹,发现老化及时更换。把这些做成点检表,比出了问题再拆检更省时间。点检表上要有清理人和日期,便于追溯。清理时还要检查防尘帽是否还在,丢失的应补齐。
端子氧化
针脚发黑或者发绿说明已经氧化,轻则接触电阻上升,重则信号丢失。可用专用清洁剂处理,腐蚀严重的整只更换,不能打磨后继续用。氧化往往伴随密封失效,处理时要一并检查密封圈和尾部夹紧。同一工位反复氧化,应怀疑防护结构或者安装朝向,而不是针脚质量。换下来的旧件保留一只,便于分析是进水还是过热。
备件与批次
按芯数和接口形式储备备件,焊接工位的接头属于易损件,建议常备。记录投运日期和更换原因,能看出是飞溅、拖拽还是过热导致,便于改进防护。像M16大电流圆形航空插头这类大电流型号,更换时还要核对针脚载流能力。批次不同的插件不要混装,接触件磨损程度不一致,插拔力也会不同。需要按芯数、电流与接口形式配套的用户,可在航空插头产品列表中对照规格。
常见问题解答
问:普通航空插头能用在焊接工位吗?
答:不建议。普通结构没有针对飞溅和强磁场设计,通常几个月就会出现接触不良。
问:防磁防焊靠什么实现?
答:主要靠金属屏蔽壳体、可靠的屏蔽层连接和端面防护结构,必要时增加导磁件。
问:屏蔽层只接一端可以吗?
答:要按设备接地方式确定,两端接地时注意避免形成地环流,接错反而干扰更大。
问:飞溅粘在螺纹上怎么处理?
答:停机后用刷子清理,不要用尖锐工具刮,划伤镀层后更容易粘附飞溅。
问:接头多久需要检查一次?
答:建议随设备点检同步进行,焊接工位至少每月检查密封圈和针脚状态。
问:针脚氧化后能打磨吗?
答:不能。打磨会破坏镀层和尺寸,腐蚀严重时应整只更换。
结语
焊接工位的连接器问题,表面看是接触不良,根子多半在屏蔽、密封和拖拽这三处。科迎法电气建议按现场温度和干扰强度选结构,按电流与芯数定规格,配线时做好屏蔽接地和尾部夹紧,投运后按月检查飞溅和密封圈。把防磁防焊航空插头当成易损件管理,焊接机器人才能少停线。