
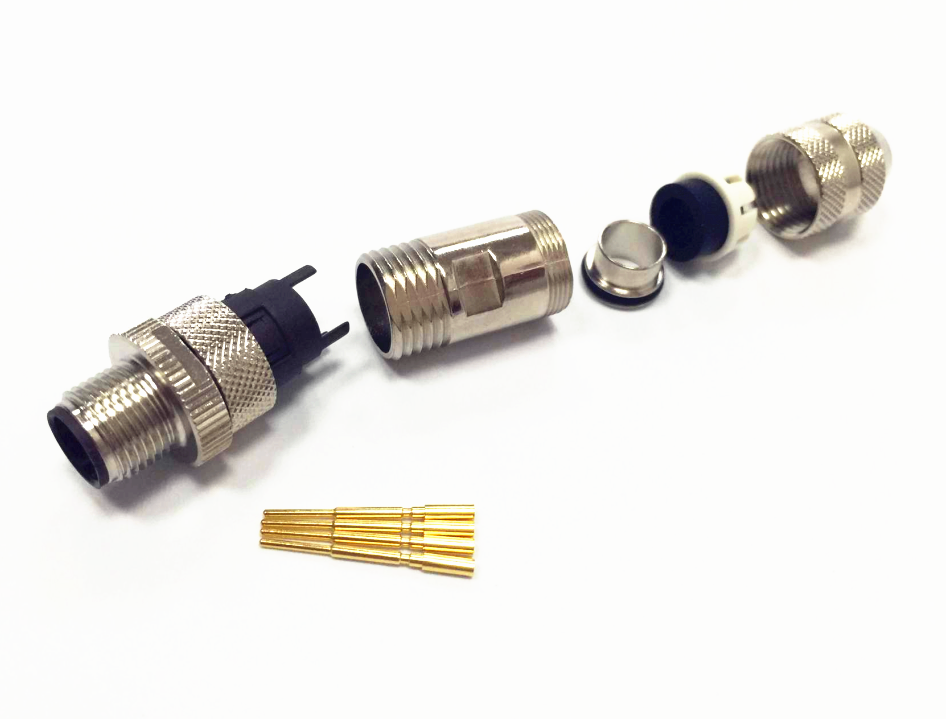
连接器出问题,最后拆开看往往不是壳体开裂,而是某一只插针发黑、插孔失去弹性。接触件是电流和信号真正通过的部位,它的材料、镀层和弹性决定整只连接器的寿命。上海科迎法电气在加工插针插孔与冠簧孔时发现,客户提出的问题多数集中在插拔力变大、接触电阻升高和温升超标三项,根因却分布在结构、镀层和压接工艺上。本文从接触件的作用讲起,把结构形式、镀层选择、加工检验和失效判断逐项说明。
一、接触件决定连接器的实际寿命
接触电阻与温升
接触电阻由材料电阻、收缩电阻和表面膜电阻三部分组成,看似只有几毫欧,通过十几安培电流后就会转化成可观的发热。温升过高会让镀层加速氧化,氧化又推高接触电阻,形成恶性循环。大电流连接器设计时,接触件的截面积和接触点数要留足余量,不能只按额定电流查表选型。现场发现插头发热,应先测接触电阻再判断是否需要更换。测温升要在满载运行一小时后进行,红外测温枪读到的壳体温度只是参考,插针实际温度通常更高。接触电阻要用四线法测量,普通万用表会把引线电阻一起算进去。
插拔力与磨损
插拔力来自插孔弹片对插针的正压力,正压力不足会接触不良,过大则插拔困难并加速镀层磨损。多次插拔后,镀层在摩擦区变薄甚至露出基材,铜基材氧化后接触电阻明显上升。需要频繁插拔的工位应选镀层较厚、弹性更好的结构,并控制插拔次数。把插拔力当成手感问题忽略,最终会以信号间歇的方式暴露出来。镀层磨损后先测插拔力,再判断是否整组更换。
振动与微动腐蚀
设备振动会让插针与插孔产生微米级相对滑动,摩擦掉镀层后暴露的金属在空气中氧化,形成微动腐蚀。这种失效在静态测试中完全正常,只有运行一段时间后才出现接触不良。汽车、轨道交通和工程机械的连接器要特别关注这一点,选型时可要求提供振动后的接触电阻数据,而不是只看初始值。
二、插针与插孔的结构形式
车削针与冲压针
车削针由整根铜棒加工而成,尺寸精度高、表面光洁,适合大电流和高可靠场合;冲压针由带材冲压卷圆,成本低、适合大批量和小电流信号。车削针的壁厚均匀,插拔寿命通常更长;冲压针的合缝处若处理不好,容易在反复插拔后张开。选型时要按电流、插拔次数和成本三者权衡,不能只看单价。车削与冲压没有绝对优劣,关键是同一批次的尺寸一致性,混批使用最容易出问题。图纸上应标清表面粗糙度和倒角要求,否则不同批次的插拔手感差别明显。
冠簧孔结构
冠簧孔内部由多条弹性丝组成笼状结构,插针插入后多点接触,接触电阻低、抗振动能力好,插拔力也比较柔和。像黄铜冠簧孔这类结构,常用于大电流和需要长寿命的连接器。冠簧的丝径、圈数和热处理决定弹性,劣质冠簧在几次插拔后就会塌陷,表现为插拔力骤降和接触电阻上升。冠簧圈数越多,插拔力越柔和,但成本也上升;插入深度不足时,接触点会集中在孔口,磨损更快。
线簧与弹片结构
线簧孔用多股弹性线在孔内形成收缩结构,接触点更多,适合高可靠和小电流信号;弹片孔结构简单、成本低,常见于消费类和一般工业连接器。线簧对装配工艺要求高,线头外露会划伤插针;弹片则容易因材料疲劳失去正压力。不同结构不能只看外观,采购时应要求提供插拔力与接触电阻的批次数据。
三、镀层与基材怎么选
镀金厚度
镀金导电性好、不易氧化,是信号接触件的常见选择。镀层太薄会因孔隙率高而失去保护作用,摩擦区很快露出基材;镀层过厚则成本上升且内应力增大。一般信号针按插拔次数选择厚度,频繁插拔的工位要相应加厚。金层下面通常先镀镍作为阻挡层,镍层质量差会让金层起泡脱落,这一点常被忽略。金层厚度通常以微米标注,采购时应要求提供镀层检测报告,而不是只看颜色。镍层偏薄时,盐雾试验中很快会出现锈点。
镀银与硫化
镀银接触电阻最低,适合大电流,但银在含硫环境中会发黑生成硫化银,接触电阻上升。配电柜、化工车间和橡胶厂等含硫场合要谨慎使用,或选择带防硫化处理的镀层。镀银件在装配和存储时不能用手直接触摸,汗液会加速变色。发现银层发黑不一定要报废,可先测接触电阻再判断。
基材与弹性
插针常用黄铜、磷青铜和铍铜,黄铜加工性好、成本低,磷青铜弹性好,铍铜弹性与导电性兼顾但价格高。插孔弹片要有足够的弹性极限,插拔多次后仍能保持正压力。材料选择要与镀层匹配,弹性差的基材即使镀层再好,也会因正压力不足而接触不良。来料检验时应核对材质证明,不能只凭外观判断。
四、加工与检验要点
车削与电镀工艺
车削加工要控制外径、倒角和同轴度,毛刺会在电镀后形成瘤状突起,插入时刮伤插孔。电镀前要彻底除油除锈,镀液温度和电流密度决定镀层结晶,控制不好会出现发暗、起皮。滚镀适合小零件批量生产,但要注意零件在滚筒内的翻滚是否均匀,避免局部镀层偏薄。加工与电镀是两道工序,任何一道放松都会在装配时暴露。
尺寸与同心度检验
插针外径用千分尺抽检,插孔内径用塞规或气动量仪检测,同心度超差会导致插针偏心刮壁。批量生产时应按批次留样,记录尺寸分布趋势,而不是只看单件是否合格。冠簧孔还要检查笼丝是否齐整、有无塌陷。检验数据与批次绑定后,出现整批接触不良时才能快速追溯到具体工序。
压接与拉脱力
插针尾部与导线的连接多采用压接,压接模具的压接高度和宽度决定连接质量。压接不足会接触不良,过度压接会压断线芯或损伤镀层。压接后应做拉脱力抽检,并切开剖面检查线芯是否充实、有无空隙。关于压接工艺的详细做法,可参考连接器压接工艺要点中的端子与模具说明。
五、失效判断与更换
退针与缩针
退针是插针在壳体内后退,导致插合不到位;缩针是插针被压短或弯曲,无法与插孔接触。两者多与装配时受力方向不对有关,也可能来自壳体定位爪失效。发现某一路信号时通时断,应拆开检查插针是否齐平。退针不能靠反复插拔“顶回去”,必须更换壳体或重新压接。退针检查要在插合前完成,插合后再拆容易掩盖原始状态;发现针脚后退时,应同时检查壳体定位爪是否断裂。
镀层磨损与烧蚀
插拔次数多的接触件,镀层在摩擦区磨穿后会露出基材,接触电阻上升并发热,严重时出现烧蚀坑。烧蚀后的接触件不能打磨继续使用,因为打磨会破坏尺寸和镀层。像大电流冠簧孔加工这类产品,会在结构上增加接触点数量来分摊电流,降低单点烧蚀风险。
备件与批次管理
接触件属于易损件,应按型号和镀层分开储备,避免混用。更换时整组更换比单只更换更可靠,因为新旧接触件的插拔力和磨损程度不同。把批次号、镀层类型和投运日期记入台账,出现批量发热时才能判断是设计问题还是来料问题。需要了解接触件结构的用户,可先看插针插孔接触件的说明,再按电流与插拔次数在插针插孔产品列表中对照规格。
常见问题解答
问:镀金插针一定比镀银好吗?
答:不一定。镀金适合小信号和频繁插拔,镀银接触电阻更低但怕硫化,要按环境和电流选择。
问:插拔力变大是什么原因?
答:可能是插孔弹片变形、镀层增厚或插针外径超差,应先测量再判断,不能强行插拔。
问:冠簧孔能修复吗?
答:不能。冠簧塌陷后弹性无法恢复,应整只更换,打磨或撑开都会带来新的接触问题。
问:接触电阻多少算正常?
答:小信号接触件一般在几毫欧到十几毫欧,具体以产品规格为准,明显高于初始值就要排查。
问:压接后还需要焊接吗?
答:不需要。合格压接已经形成可靠连接,再补焊反而会让线芯变脆、绝缘回缩。
问:插针发黑还能用吗?
答:先测接触电阻和温升,轻微变色可清洁观察,出现烧蚀坑或电阻明显上升应更换。
结语
插针插孔是连接器里最不起眼、却最先失效的零件。科迎法电气建议按电流和插拔次数定结构,按环境定镀层,按批次做尺寸与拉脱力检验,投运后记录温升和接触电阻变化。把接触件当耗材管理,比事后整机返修便宜得多。需要按结构、镀层与电流配套的用户,可对照样本逐项确认型号与批次要求。


