
线束故障里,压接不良占了很大比例。外观看着没问题,装到设备上却出现接触电阻偏大、温升异常、振动后断线。上海科迎法电气在工业连接器与线缆组件上长期配套,本文从工艺原理讲到检验方法,帮助生产和品质人员把压接这件事做成可测量的过程。
为什么产线多用压接
压接不是焊接的替代品,而是针对批量线束的一种更可控的连接方式。
一致性与节拍
压接由模具与设备决定成形,人为差异小,节拍稳定。焊接依赖操作者手法,热输入、送锡量与润湿状态都难以完全一致,批量生产时更易波动。对需要重复几十万次的线束,压接的过程能力更容易统计与管控。
无热损伤
压接不产生高温,不会让绝缘层回缩、导体退火,也不会因助焊剂残留引起腐蚀。对细线径、薄绝缘的传感器线缆,这一点尤其重要。热损伤往往在出厂时看不出来,装到现场后才表现为绝缘老化或断芯。
无热损伤也意味着压接对绝缘层的要求更低,但这并不代表可以随意选线。绝缘材质仍需匹配使用温度与耐油性,压接部位的密封也要靠护套与结构保证。把“无热损伤”理解成“任何线都能压”,同样是常见误区。
可返修与可检查
压接质量可以通过剖面、拉力与电阻测量来量化,形成可追溯的检验记录。返修时剪掉重压即可,不涉及清除焊点与清洗助焊剂。这种可检查性,是压接能在汽车、工业控制等领域被广泛采用的原因之一。
压接的三要素
端子、线规与模具三者匹配,才谈得上稳定成形。
端子与线规匹配
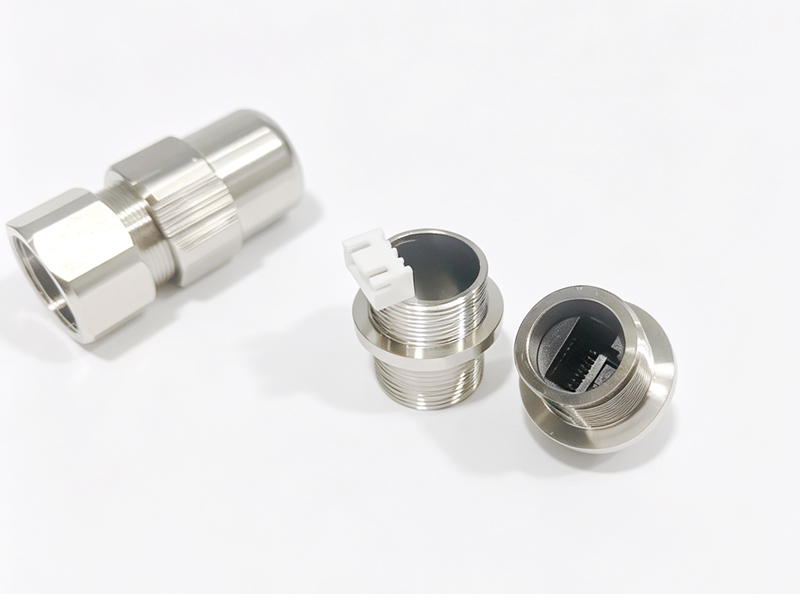
端子的压接区按线规设计,线径过大压不实,过小则芯线填充不足。多股线与单股线的成形差异明显,混用同一套模具容易出问题。选型时应按端子规格书核对适用线规范围,而不是凭经验试压。冷压式结构的端子可参考M12金属组合式直接头(冷压式)的接线方式。
压接高度与宽度
压接高度决定压缩量,是最核心的参数。过高会接触不良,过低会压伤芯线甚至切断。压接宽度影响包覆与保持力,宽度不足会让端子在拉力下张开。两个参数都要在首件确认时测量并记录,不能只看外观。
测量位置必须按端子规格书指定,不同位置读出的高度可能差出几个丝。用错测量点,记录再整齐也没有意义。建议在作业指导书上配一张示意图,标出测量线与基准面,新员工也能按图操作。
工具与模具状态
模具磨损会缓慢改变成形尺寸,这种变化肉眼几乎看不出,却会让压接高度逐批漂移。应建立模具寿命与点检制度,定期测量首件与末件。手动工具与半自动设备的受力方式不同,同一端子换设备后需重新确认参数。
模具的日常点检不能只看看有没有裂纹。压接区的成形面若有轻微磨损,压出的端子外观正常,剖面却已出现空隙。建议按批次抽检首末件并测量压接高度,把尺寸漂移在造成批量不良之前发现。
质量怎么检验
压接质量不能靠目视,必须用可量化的手段确认内部成形。
剖面分析
把压接部位切开、镶嵌、研磨并观察剖面,可以判断芯线是否紧密、空隙是否过大、端子壁厚是否被压穿。剖面是最直接的判定方法,适合首件确认与失效分析。抽样频率按批量与风险设定,不必每件都做,但参数变更后必须重做,样品应取自当批生产,避免用留样代替。
拉力测试
拉力测试验证端子与线缆的保持力,按线规对应标准取样。拉伸时应缓慢加载,记录最大力值,并观察断裂位置:断在芯线属正常,断在压接区则说明压接不足。拉力合格但剖面有空隙的情况也存在,两项检验应结合使用。
接触电阻与温升
接触电阻反映实际导电能力,四线法测量可排除引线影响。温升试验则在大电流下观察压接点温度,能暴露接触电阻偏大的隐患。端子在整机中的安装方式会影响散热,测试条件应尽量接近实际工况。板端安装的配合方式可参考M12插座板端与面板安装选型指南,PCB集成固定方式可参考PCB板安装M12插座。
常见缺陷与成因
缺陷大多有迹可循,关键是知道往哪里看。
欠压与过压
欠压表现为压接高度偏大、芯线松散、拉力偏低,多由模具间隙过大或设备压力不足造成;过压则压接高度偏小,芯线被压伤甚至切断,剖面可见裂纹。两种缺陷在外观上都可能不明显,必须靠测量与剖面识别。
芯线外露与断芯
芯线外露通常是剥线长度过长,未完全进入压接区;断芯则多见于过压或线缆在压接前已受损。多股线断几根时拉力下降不明显,但载流能力已受影响。剥线长度与压接位置应在作业指导书中固定。
剥线是压接的前道工序,也是最容易被忽视的环节。刀片过深会伤及芯线,过浅则剥不干净,残留绝缘会阻碍压接。剥线长度应按下端子规格书设定,并定期检查刀片状态。很多压接不良追根溯源,问题其实出在剥线机上。
端子变形与错位
端子送料不顺、定位不准会造成压接偏心,剖面显示一侧空隙大、另一侧压穿。这类问题多与模具对中或设备送料机构有关。批量出现时应停机检查定位,而不是靠加大压力“压过去”。
错位还会带来隐蔽的机械损伤。压偏的端子可能已经出现微裂纹,出厂时导通正常,装车后经振动才断开。此类失效排查困难,因此一旦发现偏心,应把当批产品隔离复检,而不是只调整设备继续生产。
产线怎么管
压接是过程能力问题,靠制度维持,而不是靠某一次调试。
首件与巡检
每批开机、换线、换端子、换模具后都应做首件确认,测量压接高度与拉力并留样。巡检按固定频次抽测,发现漂移立即停机调整。记录应包含设备编号、模具编号与操作者,便于追溯。
首件留样应按批次保存一段时间,出现客诉时可用于复检与对比,避免无据可查。
巡检频次应按生产节拍与历史不良率设定。新模具、新端子或新员工上线阶段应加密抽检,稳定后可适当放宽,但不能取消。巡检数据定期汇总,若某台设备的不良集中出现,应优先检查模具与压力系统,而不是反复培训操作者。
模具寿命管理
模具属易损工装,应建立使用次数与研磨记录。达到寿命或尺寸超差即更换,不能等到出现批量不良。模具存放要防锈防尘,磕碰造成的微小变形同样会影响成形。
模具的存放与领用也应有记录。不同线规对应不同模具,混放会导致取错,压出的端子外观相似却尺寸不符。建议按端子型号分区存放,并在模具上做永久标识。换模后首件必须测量,不能因为“还是那套模具”就跳过确认。
返修与报废
压接不良的线束应剪断重压,不允许在原件上补压。补压会叠加变形,剖面状态无法判断。返修后按首件标准重新检验,并记录返修原因。整条线束多次返修的建议报废,避免隐患流入整机。更多连接器与线缆组件规格可查看M12连接器产品系列。
返修记录也不能省。记录返修原因、操作者与复检结果,才能判断某类不良是否集中在特定设备或特定线规。若返修率持续偏高,应回头检查模具与工艺参数,而不是把它当成正常损耗。
常见问题解答
问:压接和焊接哪个更可靠?
答:批量线束压接更稳定、可量化;空间受限或需电气连通的特殊结构仍会用焊接,关键在工艺控制。
问:压接高度用什么工具测?
答:用专用压接高度千分尺或投影仪,按端子规格书指定的测量位置读取。
问:拉力合格就等于压接合格吗?
答:不等于。拉力合格仍可能存在空隙或压穿,需要结合剖面判断。
问:多股线断几根有影响吗?
答:有。载流能力与抗振性都会下降,应按标准判定是否报废。
问:模具多久需要更换?
答:按使用次数与实测尺寸双重判定,达到厂家寿命或尺寸超差即更换。
问:科迎法电气能提供压接式连接器吗?
答:可提供冷压式与组合式结构的多款连接器,并配套线缆组件,具体按线规与端子形式确认。
结语
压接的可靠性,来自“参数可测、过程可控、记录可查”这三件事。把端子、线规、模具与检验串成闭环,线束一致性才有保障。科迎法电气可提供多种压接结构的工业连接器与线缆组件,产品中心汇总了各系列,欢迎按线规与安装方式咨询。


