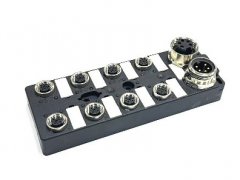
M8板端插座看起来只是个带螺纹的小座子,装到板上、拧到面板上,问题却集中在这两步:焊盘开小了,引脚插不进;焊盘开大了,回流时元件偏位;面板开孔按M8螺纹做了,却忘了扳手空间,螺母拧不紧;扭矩凭手感,密封圈压不到位或者把塑料法兰压裂。上海科迎法电气在配套M8插座时,把这些问题整理成一套可执行的参数与检查项,下面按结构分类、焊接、开孔、检验、返工的顺序说明。
一、M8板端插座先分板前、板后与弯针
M8插座按安装位置分前面板安装与后面板安装。板前安装从面板前方穿入,螺母在面板外侧锁紧,不需要接触面板内侧,适合面板后方已封装、空间受限的设备;板后安装从后方穿入,螺母在内侧,适合后方有操作空间的机柜。选错方向,装配时要么手伸不进去,要么螺母挡住内部器件。
按接线方式分焊线型与焊板型。焊线型尾部是焊杯,用于现场接线与电缆转接;焊板型尾部是直插引脚,直接插进PCB过孔焊接。型号尾码Q表示焊线,T表示焊板,选型时先看这一位,再看芯数与螺纹。
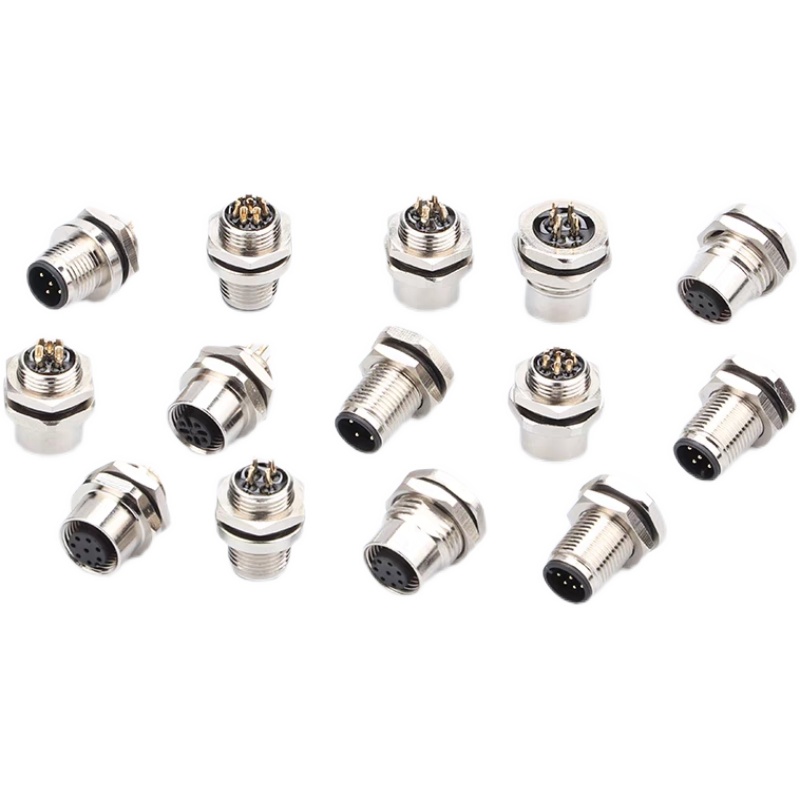
像M8插座(板前M8)这类板前型号,法兰六方对边10mm,面板开孔按M8×1加工,安装时从外侧拧紧,维护时不用拆机箱。板前型的另一个好处是密封面朝外,更换插座不必打开设备内部。
弯针件是另一种结构:引脚在座体内部折弯九十度,PCB与面板平行。它解决的是板子贴着面板装、后面没有高度的场景,但弯针焊点承受的弯矩比直针大,必须有支撑。像M8弯针PCB板插座,适合紧凑机壳内的板端接口,布局时要给弯针留出足够的爬电距离与散热空间。
选型的顺序可以简化成三句话:面板后面有空间、需要从内侧锁紧,选板后;面板后面封死、只能从外面装,选板前;板子必须贴着面板、后面没有高度,选弯针。三句话定完结构,再定焊线还是焊板。板后型拆卸时要打开机柜,维护成本更高,这一点在样机阶段就该算进去。
二、M8 PCB插座焊盘与焊接参数
焊盘尺寸与孔径
焊板型引脚是圆柱直插,孔径按引脚直径加0.15mm到0.25mm留间隙,焊盘环宽每边不小于0.15mm。孔径过小,引脚插不进或插伤镀层;过大,焊锡从孔壁流走,形成虚焊。四芯、五芯的针距小,焊盘之间要留足阻焊桥,避免连锡。
焊盘布局还要考虑拧紧时的应力。插座法兰受压时,力会通过壳体传到焊点,建议在座体下方加定位柱或支撑台,让面板压力由壳体承担,而不是由焊点承担。板厚1.6mm时,直插引脚露出板面的长度控制在0.8mm到1.2mm,太少焊不牢,太多容易搭锡。
焊锡与孔径的补偿要考虑镀层。引脚镀金厚度在0.2到0.8微米,孔径按名义直径算即可;如果引脚是锡铅镀层,孔径可再放大0.05mm,避免镀层熔化后胀紧。孔径一旦定错,整批PCB都要报废重做,打样阶段就该用实物引脚试插。
焊接温度与时间
回流焊按无铅工艺,峰值温度245℃左右,217℃以上时间控制在六十到九十秒;手工烙铁焊接,烙铁头温度340℃到360℃,单点接触不超过三秒,避免绝缘体软化导致针位偏移。焊杯型接线时先套热缩管,焊点饱满无连锡,焊后热缩管包覆,防止线缆拉力直接作用在焊点。
助焊剂残留要清洗。免清洗焊锡在潮湿环境里仍可能留下离子残留,长期加电后绝缘电阻下降,表现为耐压测试偶发不合格。批量生产时把清洗工序写进工艺卡,比事后挑选便宜。
批量生产方式也要匹配。直插件可以走波峰焊或选择性焊,焊杯件只能手工焊;弯针件过波峰时容易挂锡,需要做遮蔽或改用选择性焊。工艺方式不同,焊盘设计与助焊剂选择都要跟着改。
弯针件的额外注意
弯针件在回流时受热不均,容易一端翘起。焊盘设计上可做不对称补偿,或在座体下方点红胶固定。装配后不要用连接器本体去掰线,弯针根部的应力集中是隐性失效点,外观检查很难发现。
三、板前安装插座的面板开孔与扭矩
开孔尺寸按螺纹规格来:M8×1对应约8mm开孔,M11×1对应约11mm开孔,两者不能互换。孔口必须去毛刺、清切屑,毛刺会割伤O形圈,这是进水最常见的原因。面板喷漆时要把开孔周围遮住,漆膜堆积会让密封面不平。
板厚要与螺纹长度匹配。面板过薄,锁紧后插头晃动,密封圈压缩量不足;过厚,螺纹旋合圈数不够,强度与密封都打折。薄板应加背紧螺母或加厚垫板,把有效啮合长度补足。
扭矩按密封圈压缩到位、壳体不变形控制。M8六方法兰的工程经验值在0.4N·m到0.6N·m之间,塑料法兰取小值,金属法兰可到上限,最终以厂家说明与实测为准。用可调扭矩扳手,不要用活动扳手凭手感;扳手开口要贴合六方,打滑会把棱角啃伤。面板材质也会影响力值,铝板比钢板软,扭矩取下限。
孔距与位置公差同样重要。板前与板后的开孔中心必须与PCB焊盘中心对齐,偏差超过0.2mm,装配时引脚会被迫弯曲,焊点长期受剪。批量面板建议用同一套钻孔工装,不要按图纸逐个划线。
扭矩过大,塑料法兰会开裂、密封圈被压扁失去回弹;扭矩过小,振动后回松、沿端面渗水。装完做一次目视检查:密封圈周向压缩均匀、法兰与面板贴合无缝隙、螺纹露出两到三扣。
四、装配检验清单与焊盘设计复核
检验频次按批量定。首件必检,批量生产每两小时抽检一次,换料、换班、换模具后重新做首件。防护测试成本高,可按批次抽检,但密封圈装配这一项必须每件目视。
第1项,开孔与螺纹。用螺纹样板或配对插头试旋,旋合顺畅无卡涩,旋到底不歪斜。
第2项,密封圈状态。无扭曲、无割伤、无缺失,压缩后周向均匀。
第3项,扭矩记录。按工位抽检,记录实际扭矩值与所用扳手编号。
第4项,针位与导通。逐芯测通断,确认与图纸针位一致,相邻针不短路。
第5项,绝缘与耐压。绝缘电阻不小于500兆欧,耐压按协议执行。
第6项,焊点外观。无虚焊、连锡、气孔,弯针根部无裂纹。
第7项,插拔与锁紧。配对插头旋合顺畅,锁紧后无轴向窜动。
第8项,防护抽检。按批次做浸水或气密抽检,IP67要求浸水三十分钟不进水。关于IP67与IP69K的差别与适用场景,可参考IP67与IP69K防护等级说明,避免把短时浸水结构用在高压冲洗工位。
记录要能追溯。每批留三件样品、一张首件记录、一份扭矩抽检表,客户投诉时能快速判断是设计、来料还是装配问题。没有留样的批次,只能靠猜。
五、返工案例与处置
案例一:某设备厂把M8插座装到1.2mm薄板上,扭矩按金属件的经验值拧,结果面板凹陷、密封圈单侧压缩,整机做淋雨试验时从开孔渗水。返工方案是加0.8mm背紧垫板,扭矩降到0.45N·m,复测通过。加垫板后还要确认垫板本身的平面度,翘曲的垫板等于没加。
案例二:弯针插座在回流后个别针脚虚焊,产线以为是来料问题。拆解发现焊盘孔径比引脚大0.4mm,焊锡从孔壁流失。改小孔径、加支撑台后问题消失,同期把焊盘环宽从0.1mm加到0.2mm,连锡也随之减少。
改造项目还有一类常见返工:旧面板开孔偏大,密封圈压不实。像M8现场可接线连接器用于这类改造时,正确做法是换适配法兰或加过渡板,不要用密封胶填缝。密封胶在振动与温度循环下会开裂,短期不漏、半年后必漏。
案例三:某批插座在客户端出现锁紧后插头轻微晃动。排查发现面板开孔用了M11的钻头去加工M8螺纹孔,孔径大了三毫米,靠密封圈勉强压住。返工是换面板,而不是换插座。开孔工序用错钻头,在试产阶段很难发现,首件检验必须量孔径。
返工的共同点,是把装配当成小事。焊接参数、开孔尺寸、扭矩这三项只要有一样没写进工艺文件,就会依赖某个老师傅的手感;人一换,问题就复现。把参数固化成表格,比反复培训更省成本。
焊接与安装的功夫都在细节里。科迎法电气建议把开孔图、扭矩值、检验项写进作业指导书,新员工按图操作,比口头传授可靠。需要按板前、板后、弯针与芯数配套的用户,可以在M8插座产品列表中对照法兰形状、安装螺纹与尾码。