
窑炉现场的问题,很少按产品目录的顺序出现。有人问三百度与六百度到底差在哪,有人拿着氧化的端子问能不能磨一磨继续用,也有人换接头时只想换坏的那一头。上海科迎法电气把这些提问按现场顺序排成八个,从选材、窑炉布线问到高温接头更换,每个问题给出判断依据与具体做法,方便设备主管直接对照。这些问题没有标准答案,但有判断顺序。
一、300℃和600℃选材差在哪
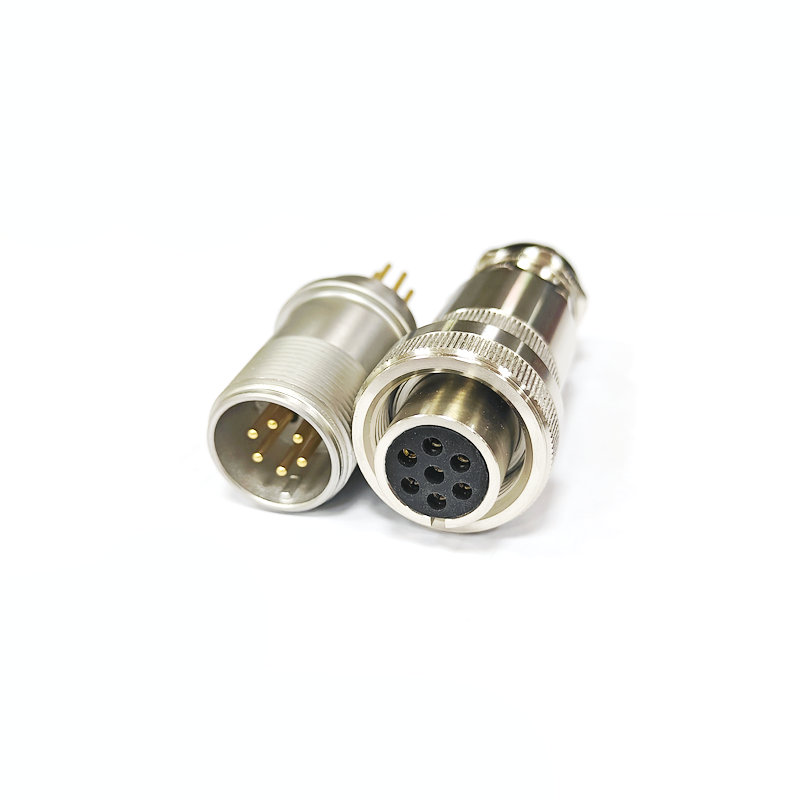
三百度与六百度不是同一个材料体系。三百度以内,不锈钢壳体配玻璃烧结或陶瓷绝缘、氟橡胶密封还能用,端子镀镍或镀银;六百度的长期工况,有机密封件基本退出,要靠金属对金属或石墨垫片密封,壳体常用310S或镍基合金,绝缘件用高纯氧化铝陶瓷,端子镀镍为主。
差别还在热膨胀。六百度下,不锈钢、陶瓷、玻璃三者的膨胀系数不匹配,封接处会产生应力,温度冲击几次就可能开裂。选材时要看厂家给出的封接结构与膨胀系数匹配说明,不要只问耐温上限。另一个容易被忽略的是氧化:六百度长期运行,普通铜端子会明显氧化,必须用镍或镍合金。
还要区分连续温度与峰值温度。炉门开启、升温阶段的短时峰值可能比正常工况高一百到两百度,选型按峰值加余量,而不是按工艺设定值。把温度曲线写进询价单,厂家才能给出合适的结构。还有一个细节:密封材料决定维护间隔。氟橡胶在三百度长期使用也会硬化,两到三年要换;六百度结构没有有机密封,维护重点是金属垫片的压紧与氧化。
二、玻璃烧结和陶瓷怎么取舍
玻璃烧结的优点是工艺成熟、气密性好、成本可控,端子与壳体一次封接成型,适合三到四百度的长期工况与有气密要求的场合。缺点是玻璃的软化温度与抗热冲击能力有限,温度骤变或强烈振动时容易产生微裂纹,裂纹初期看不出来,气密性先下降。像玻璃烧结高温接线端子这类产品,适合温度稳定、振动不大的窑炉测温与加热回路。
陶瓷绝缘的耐温更高,氧化铝陶瓷可长期工作在五百度以上,绝缘电阻与抗热冲击都更好,缺点是脆、加工难、成本高,封接工艺要求也高。温度超过五百度、或存在频繁升降温的场合,优先选陶瓷。判断方法很实际:把工况的温度曲线与启停频次写出来,连续恒温选玻璃,频繁冷热交替选陶瓷。气密要求高、温度不高的场合,玻璃烧结的性价比仍然最好。
两者都要看封接质量。玻璃封接要看是否有气泡、流挂;陶瓷封接要看金属化层是否均匀。到货抽检可以做气密与绝缘,别等装到炉上才发现。
三、陶瓷绝缘端子氧化怎么处理
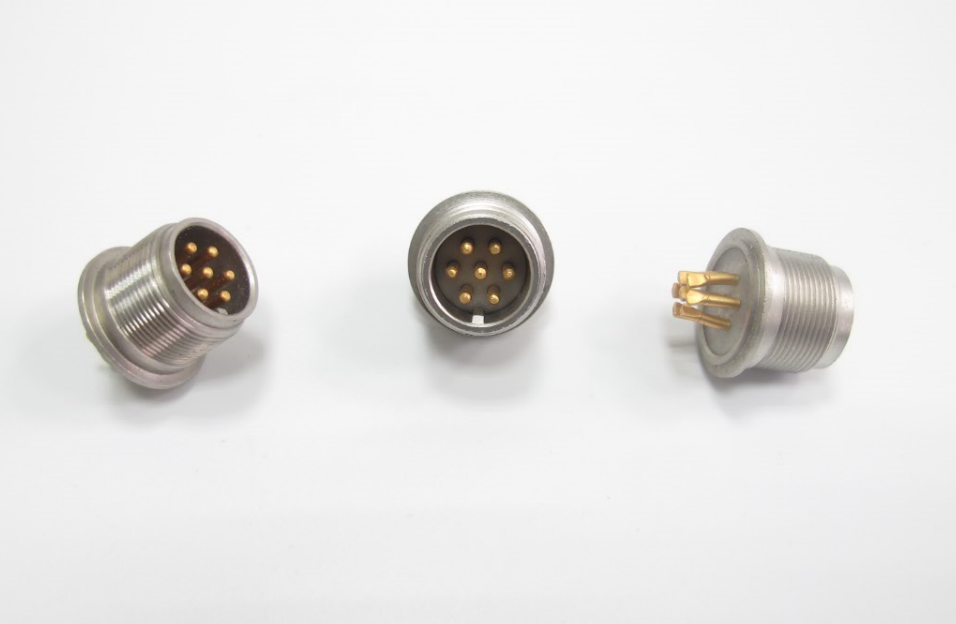
先分清是哪种氧化。银镀层发黄、发黑是硫化或氧化,镍镀层变色多半是高温氧化,铜芯发绿则是进水。轻微的镀层变色,用无水乙醇加无绒布擦拭即可;已经起皮、粉化的,擦不掉也不该擦,直接换端子。用砂纸打磨是现场最常见的错法,磨掉镀层,接触电阻反而更大,氧化更快。
氧化往往是结果,不是原因。密封失效进水、局部温度超过额定值、接头长期过流,都会让端子先变色。处理完表面,要回头查原因:密封圈是否老化、接头处是否有热源辐射、电流是否超过降额后的值。只处理表面,过一个季度还会再来一次。
高温场合不建议涂普通导电膏。多数导电膏的载体在高温下干结、碳化,反而增加接触电阻。需要防氧化时,按厂家指定使用高温型触点脂,薄涂,不能糊满。更换端子时,压接比焊接更适合现场;焊接在高温下焊料会蠕变,焊点变脆,压接则要看工具与模具是否匹配,压完做拉拔抽检。
四、高温下螺纹为什么会咬死
咬死多数发生在不锈钢螺纹上。高温氧化后,螺纹表面的氧化膜让金属原子互相扩散,加上安装时扭矩过大、螺纹有毛刺,冷却后就粘在一起。同种材料配对、干螺纹装配、长期不拆卸,是最容易咬死的四种条件,窑炉现场往往全占。
预防比拆卸省事。装配前清理螺纹毛刺,涂一层高温防卡剂,二硫化钼或陶瓷基都可以,薄而均匀;扭矩按说明书,不要用加长杆硬拧;不同材质配对能降低粘着,比如不锈钢螺栓配镍基螺母。每次停炉检修时把接头松开半圈再拧回,打断氧化粘结。防卡剂不是越多越好,涂太多会挤进触点与绝缘件,高温碳化后造成爬电。
已经咬死时,不要直接用管钳加力,容易把壳体拧变形。先做渗透润滑,等待足够时间;无效再用局部加热,注意加热会加速密封件老化,拆下后密封件要换。实在拆不开,宁可切掉接头换新,也别把炉体接口拧坏。
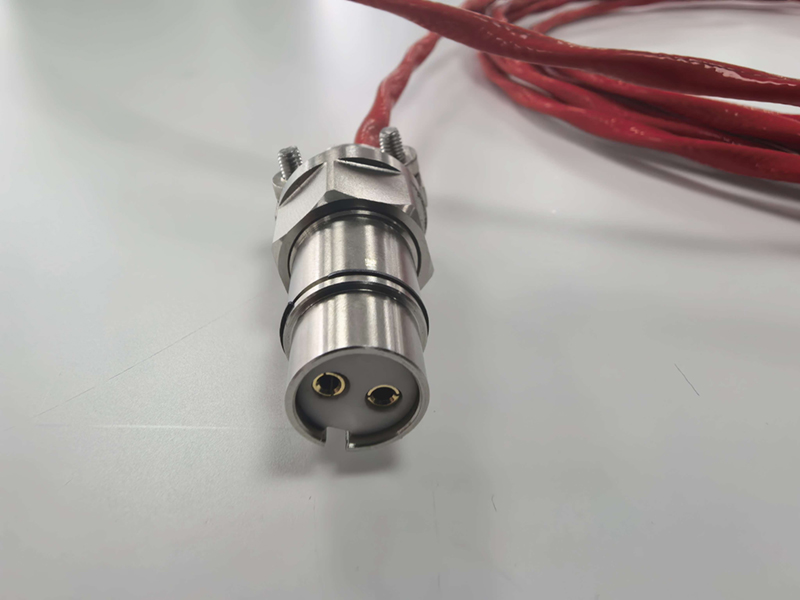
耐高温500度的连接器产品展示_上海科迎法电气
五、芯数与电流怎么配
芯数按回路数定,但每芯的载流要按降额算。多芯同时通电时,热量互相叠加,单芯载流量要打折扣;环境温度六百度时,降额幅度更大,具体系数看厂家曲线。把每芯的实际电流与降额后的允许值对比,留两成余量,别按室温下的额定值直接套。多芯连接器还要看总发热,把每芯的电流平方乘电阻加总,与厂家给出的总功耗限值比,超过就分路或换大规格。
导线也要匹配。高温环境用镍线、陶瓷纤维或云母绝缘线,普通PVC、硅橡胶在高温下会硬化、开裂。线径按电流与允许温升选,压接端子与导线材质要相容,铜铝混接在高温下会电化腐蚀。六芯回路常用的6芯圆形高温连接器,选型时把每芯电流、线径与绝缘材料一起报给厂家。
还要确认芯位排列与配对插头一致。不同厂家的芯位编号可能从相反方向数,接错一次,排查很费时间。订货时附针脚图,到货后逐芯核对。
六、振动环境下怎么防松
窑炉附近常有风机、振打器与输送机构,振动会让螺纹缓慢退扣。防松有三层:结构防松、摩擦防松与定期复紧。结构上选带键位或卡口的产品,像MIL五键槽高温连接器,键槽保证插合方向唯一,也提高抗振能力;摩擦防松靠防松垫圈、螺纹胶或防卡剂;定期复紧写进检修计划。
还要看安装刚性。接头悬空、电缆无支撑,振动会全部传到螺纹上;加固定支架,把电缆重量与振动引到支架,接头只承受轴向力。软管、波纹管连接处留出伸缩余量,别拉得太紧。
复紧周期按振动强度定,一般与大修同步;振打器附近的接头,建议每季度检查一次,看有没有退扣痕迹、端子有没有松动。发现退扣,不要只拧紧了事,要查防松件是否失效。
七、更换时能不能只换一头
原则上不建议。高温连接器的插头与插座在高温下一起老化,触点磨损、镀层退化、绝缘件变色都是成对发生的;只换一头,新旧配合的接触压力与间隙不一致,接触电阻会偏高,发热又加速老化。键位与螺纹也可能因磨损出现间隙。
应急时可以只换一头,但要满足三个条件:同厂家、同型号、同批次;更换后测接触电阻与绝缘,运行一小时后红外测温复测;把这处列入重点巡检,下次大修成对更换。混用不同厂家的另一半,在任何情况下都不建议。
更换记录要写清批次与安装日期。同一炉子上多组接头,批次混在一起,后期排查故障时说不清是哪一批的问题。备件按对采购、按对存放,别在仓库里拆散。如果旧件已经停产,成对更换意味着要改接口,这时更要提前备件,不要等到坏了才动改型。
八、非标定制要提供哪些参数
至少六项:温度曲线(连续温度、峰值、升降温速率)、回路数与每芯电流、安装接口(螺纹规格、法兰尺寸、安装空间)、介质与压力(是否含腐蚀气体、是否要气密)、防护与电缆要求、数量与交期。少一项,厂家只能按常规结构猜,样品来回改,时间都耗在沟通上。
最好再提供一张现场照片与接线图。照片能看出安装空间与电缆走向,接线图能确认芯位与极性。有旧件的话寄一只过去,比文字描述准确。定制流程中,打样、试装、批量三个节点要写进合同,试装不合格的整改责任也要约定。关于从打样到交付的节点划分,可以参考非标高温连接器定制流程中的阶段说明。报价时把检测要求一起说清楚:气密、绝缘、耐压、温循各做几项,是否要第三方报告,检测项不同,价格与交期差很多。
八个问题问完,选材、安装、维护、更换基本都有了答案。高温连接器的可靠性,一半在材料,一半在装配与检修习惯。需要按温度、芯数与接口形式查看现有型号,可以在高温密封连接器产品目录里逐项对照。科迎法电气建议,把温度曲线与检修周期一起归档,下一次选型不必从零开始。


