
上海科迎法电气技术部在高温连接器的研发和生产过程中发现,传感器制造商是高温连接器最重要的用户群体——压力传感器、温度传感器、加速度传感器、MEMS传感器等都需要在封装时使用高温连接器实现芯片级密封。但很多传感器制造商对高温连接器的使用工艺不够了解,导致封装后的传感器密封不合格、信号传输不稳定、温度循环后失效等问题。高温连接器在传感器封装中的使用涉及贴片焊接工艺、基座材料匹配、温度梯度设计、密封验收等多个技术环节。本文从传感器封装用户的实际操作角度出发,讲解高温连接器在传感器封装中的应用方法和关键工艺控制要点。
高温连接器在传感器封装中的应用与贴片焊接工艺方法
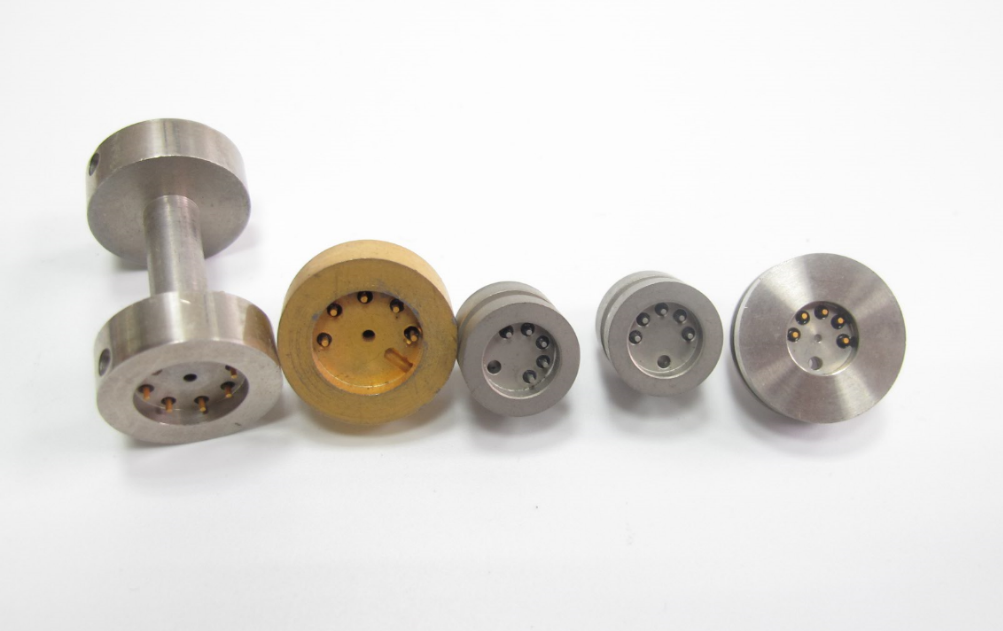
一、高温连接器在传感器封装中的角色
传感器封装的基本结构是:传感芯片安装在金属基座内部的密封腔体中,芯片引线通过高温连接器引出到基座外部,连接器在芯片侧(密封腔体内部)和外部侧(设备环境)之间提供密封隔离。
高温连接器在传感器封装中承担三个功能:
功能一 电气连接。将传感芯片的信号引线通过连接器内部的接触件(金属插针)从密封腔体内部引出到外部。接触件镀金确保信号传输稳定。
功能二 密封隔离。连接器的玻璃烧结结构将每根接触件与金属壳体之间密封,确保密封腔体内部与外部完全隔离——内部可以是真空、充氮、充油等保护环境,外部可以是高温、高压、腐蚀等恶劣环境。
功能三 机械支撑。连接器作为基座的一部分,承受外部线缆的拉力和振动载荷。玻璃烧结一体化结构的机械强度远高于注塑或胶封结构,抗振动冲击能力强。
普通连接器无法同时满足这三个功能——不耐高温(塑料绝缘子在200℃以上失效)、密封不可靠(橡胶密封圈在高温下老化)、机械强度低。只有玻璃烧结高温连接器才能满足传感器封装的要求。
二、贴片焊接安装工艺
高温连接器在传感器基座上的安装方式主要是贴片焊接——连接器的法兰面贴装在基座的安装面上,沿法兰外圆周焊接密封。
工艺一 焊接方法选择
贴片焊接常用两种方法:
激光焊。激光焊接精度高、热影响区小(焊缝周围温度升高范围小于2mm)、焊缝质量好、自动化程度高。适合大批量生产和精密传感器。缺点是设备投资大(激光焊机几十万到上百万),对基座表面光洁度要求高。
氩弧焊(TIG焊)。氩弧焊设备成本低、操作灵活、适合小批量多品种生产。缺点是热影响区大(焊缝周围5到10mm范围内温度升高),需要控制焊接电流和时间防止过热。手工氩弧焊的焊缝质量依赖焊工技术水平。
选型建议:大批量生产选激光焊(质量稳定效率高),小批量或定制选氩弧焊(成本低灵活)。
工艺二 焊接前准备
准备一 基座安装面加工。基座安装面(连接器法兰贴合面)需要平整光洁——平面度不超过0.05mm,表面粗糙度Ra不超过1.6μm。平面度不够会导致法兰贴合不均匀,焊接后局部密封不良。
准备二 连接器法兰面清洁。用酒精或丙酮擦拭连接器法兰面和基座安装面,去除油污和氧化层。焊接面有油污会导致焊缝气孔。
准备三 预装配检查。将连接器放入基座安装孔中,检查配合状态——法兰面与基座面应完全贴合,无明显间隙。如果有间隙,检查基座孔径和法兰外径是否匹配,必要时修整基座孔。
工艺三 焊接参数控制
激光焊参数:激光功率200到400W(根据壳体材料厚度调整),焊接速度5到20mm/s,保护气体氩气(流量5到15L/min),焊缝深度0.5到1.5mm。
氩弧焊参数:焊接电流40到80A(根据壳体材料厚度),焊接速度手动控制(约2到5mm/s),保护气体氩气(流量8到15L/min),钨极直径2.0到2.5mm。
关键控制点:第一,焊接电流/功率不能太大——过热会导致玻璃绝缘子受热软化变形(玻璃软化点约500到700℃,但长时间高温会影响密封性能)。第二,焊接速度要均匀——速度快了焊不透,慢了热影响区大。第三,保护气体要充分——氩气保护不足会导致焊缝氧化变色,影响密封和耐腐蚀性。第四,焊接后自然冷却,不要用水冷或压缩空气吹冷——快速冷却产生热应力可能导致玻璃开裂。
工艺四 焊后检测
焊缝外观检查。用10倍放大镜检查焊缝——焊缝应连续无断点,无气孔、裂纹、咬边、未焊透等缺陷。焊缝颜色应为银白色或淡金色(氩气保护良好的表现),如果发黑或发蓝说明保护不足。
气密性检测。用氦质谱检漏仪检测——在密封腔体内部充氦气(压力0.1到0.5MPa),外部用质谱仪探头扫描焊缝和连接器整体,检测氦气泄漏率。合格标准:泄漏率≤1×10⁻⁸ Pa·m³/s(高真空级密封要求)。如果泄漏率超标,逐段扫描焊缝找出漏点,补焊后重测。
绝缘电阻测试。用兆欧表(250V或500V档)测每根接触件与壳体之间的绝缘电阻。合格标准:≥500MΩ。如果绝缘电阻低,可能是焊接过程中玻璃绝缘子受热导致绝缘下降,需要排查焊接参数是否过热。
耐电压试验。在每根接触件与壳体之间施加1000V AC持续1分钟,无击穿或飞弧。这项测试验证绝缘子在焊接后的电气强度。
三、基座材料匹配
高温连接器壳体材料与传感器基座材料的热膨胀系数匹配是确保长期密封可靠性的关键。如果两种材料热膨胀系数差异过大,温度循环时焊缝处产生热应力,反复循环后可能导致焊缝开裂。
常用材料组合:
组合一 不锈钢壳体+不锈钢基座。最常用的组合——304或316L不锈钢的热膨胀系数约16到17×10⁻⁶/℃,两者匹配,温度循环无应力。耐腐蚀性好,适用于大多数工业传感器。
组合二 可伐合金壳体+可伐合金基座。可伐合金的热膨胀系数约5×10⁻⁶/℃,与玻璃的热膨胀系数最匹配,适合高真空传感器(如MEMS真空封装)。可伐合金成本高,加工难度大。
组合三 不锈钢壳体+碳钢基座。碳钢的热膨胀系数约11到13×10⁻⁶/℃,与不锈钢(16到17×10⁻⁶/℃)有差异,但在常温到200℃范围内差异可以接受。超过200℃的长期使用不建议这种组合。
组合四 不锈钢壳体+铜合金基座。铜合金的热膨胀系数约17到18×10⁻⁶/℃,与不锈钢接近,匹配良好。但铜合金在高温下容易氧化,适合中低温传感器。
注意事项:如果基座材料和连接器壳体材料不同(如不锈钢壳体+碳钢基座),焊接时要注意异种金属焊接的工艺——异种金属焊接需要选择合适的焊丝(通常用309L不锈钢焊丝焊接不锈钢与碳钢),焊接参数也需要调整。
四、温度梯度设计
传感器工作时连接器两端存在温度梯度——密封腔体内部(芯片侧)温度可能很高(如高温压力传感器内部150到300℃),外部(线缆侧)温度可能只有60到80℃。温度沿连接器长度方向逐渐变化。
梯度设计要点:
要点一 确认最高温度点。连接器壳体法兰面(贴合基座面)通常是温度最高点——基座传导的热量加上环境温度。选型时确保连接器的耐温等级(350℃)高于最高温度点,留30%余量。如最高温度250℃,选350℃耐温等级。
要点二 线缆端温度确认。连接器插针尾部(连接线缆端)的温度通常比法兰面低很多——因为有线缆散热和外部空气冷却。线缆端的温度决定了线缆选型——线缆端80℃以下可选普通高温线缆(200℃耐温),不需要选350℃线缆,降低成本。
要点三 中间过渡段。连接器法兰面到插针尾部之间有一段过渡段,温度从高到低过渡。如果连接器总高度很短(如4mm),温度梯度很大,热应力集中。如果总高度长(如12mm以上),温度梯度平缓,热应力小。需要承受大温度梯度的应用选长端子,不需要的选短端子。
要点四 避免温度冲击。传感器在温度骤变时(如从300℃快速降到室温),连接器各部分热胀冷缩速度不同,可能产生热应力导致玻璃开裂。实际使用中避免温度骤变——升温降温缓慢进行(速率<5℃/min)。如果应用中确实有温度冲击,选可伐合金壳体(热膨胀系数与玻璃最匹配,抗温度冲击能力强)。
五、密封验收标准
传感器封装完成后,需要进行密封验收测试,确认高温连接器的密封性能满足设计要求。
测试一 氦质谱检漏。这是最准确的密封测试方法。在传感器密封腔体内充入氦气(检测氦气泄漏率),合格标准根据应用确定:
- 工业级传感器:≤1×10⁻⁶ Pa·m³/s
- 高精度传感器:≤1×10⁻⁷ Pa·m³/s
- 真空封装传感器:≤1×10⁻⁸ Pa·m³/s
测试二 压力衰减测试。将密封腔体充压到设定压力(如1MPa),保压一定时间(如24小时),观察压力下降幅度。如果压力下降超过设定值(如5%),说明密封不良。这种方法不如氦质谱检漏灵敏,但设备简单,适合大批量生产线快速筛选。
测试三 温度循环后复测。将传感器经过温度循环(如-40℃到+150℃,10次循环),然后复测气密性。如果温度循环后气密性仍合格,说明连接器与基座的密封在温度应力下可靠。这是验证长期密封可靠性的重要测试。
测试四 长期高温老化后复测。将传感器在最高工作温度下放置500到1000小时,然后复测气密性和绝缘电阻。如果高温老化后仍合格,说明连接器在长期高温使用中密封可靠。这项测试模拟传感器的长期使用工况,是验证全寿命密封可靠性的关键。
参考标准:企业标准(玻璃烧结连接器)、MIL-STD-1344电连接器测试方法、MIL-STD-883微电子器件试验方法(密封测试参考)、GB/T 15463工业电离辐射防护(高温环境参考)、ISO 9001:2015质量管理体系
常见问题
问:高温连接器贴片焊接和灌封密封有什么区别?传感器封装选哪种?
答:贴片焊接是将连接器法兰面直接焊接在基座上,密封由金属焊缝实现。灌封密封是用环氧树脂或硅胶将连接器与基座之间的间隙填充密封。区别:第一,密封等级——贴片焊接(金属熔合)的气密性可达10⁻⁸ Pa·m³/s,灌封密封通常只有10⁻⁵到10⁻⁶ Pa·m³/s(环氧树脂有微孔)。第二,耐温——贴片焊接的密封在350℃下不变,灌封的环氧树脂在200℃以上会软化分解。第三,可靠性——贴片焊接的密封不存在老化,灌封的环氧树脂在温度循环和潮湿环境下会老化开裂。第四,成本——贴片焊接需要激光焊或氩弧焊设备,灌封只需要点胶和固化。建议:高精度传感器、高温传感器、真空封装传感器选贴片焊接,普通工业传感器可选灌封密封(成本低)。
问:玻璃烧结高温连接器焊接时玻璃会不会裂?
答:如果焊接参数控制得当不会裂,但参数不当确实会导致玻璃开裂。玻璃开裂的原因是温度梯度过大——焊接点温度可能超过1000℃,而玻璃绝缘子距离焊缝只有几毫米,如果热传导到玻璃上的温度超过玻璃软化点(约500到700℃)且升温太快,玻璃会产生热应力开裂。防止方法:第一,控制焊接热量输入——激光焊的热影响区小(小于2mm),比氩弧焊(5到10mm)更安全;第二,控制焊接速度——不要在一个位置停留太久,均匀走焊;第三,必要时加散热措施——在连接器非焊接部位加铜散热片吸收热量;第四,选用与玻璃热膨胀系数匹配的壳体材料(可伐合金最佳)。如果焊接后玻璃裂了,连接器直接报废不可修复,必须更换后重新焊接。
问:传感器基座材料和连接器壳体材料不同可以焊接吗?
答:可以焊接,但需要注意异种金属焊接的问题。常见的不锈钢壳体+碳钢基座组合可以用309L不锈钢焊丝焊接,焊缝质量可靠。关键注意:第一,热膨胀系数差异——如果差异大(如不锈钢16×10⁻⁶/℃ vs 碳钢11×10⁻⁶/℃),温度循环时焊缝产生热应力,长期可能开裂。建议温差不超过200℃的应用用此组合,高温应用选同种材料。第二,电偶腐蚀——异种金属接触在潮湿环境中会产生电偶腐蚀,焊缝处电位低的材料被腐蚀。防止方法是在焊缝表面涂防腐蚀涂层。第三,焊接工艺——异种金属焊接需要选合适的焊丝和焊接参数,建议先做工艺评定试验确认焊缝质量。
问:传感器封装后气密性测试不合格怎么办?
答:分三步排查。第一步——确认泄漏位置:用氦质谱检漏仪的探头逐段扫描连接器法兰焊缝、连接器壳体本体、基座其他焊缝,找出泄漏点。如果泄漏点在法兰焊缝——补焊后重测;如果泄漏点在连接器壳体本体——连接器本身有缺陷,更换连接器重新焊接。第二步——分析泄漏原因:如果是焊缝气孔或未焊透——改进焊接工艺参数;如果是玻璃绝缘子有微裂纹——检查焊接时是否过热,降低热输入;如果是基座安装面不平整——修整基座安装面平面度。第三步——修复后复测:补焊或更换后重新进行氦质谱检漏,合格后再进行温度循环后复测,确认修复后的密封在温度应力下可靠。如果反复修复仍不合格,需要从工艺系统上排查——焊接工艺、基座加工、连接器质量都需要检查。


