
新能源电池的外观检测,是典型“要求高、批量大、人工难稳定”的环节。电芯壳体、极柱、盖板、模组结构件表面上的一处划伤、凹坑、异物或焊点异常,都可能在后续装配或使用中放大成安全问题。人工目检在高反光、曲面与高节拍条件下很难保持一致判定,抽检又无法覆盖全部产品。上海科迎法电气的AI视觉检测设备以深度学习算法替代人眼,为电池及零部件外观检测提供了一条可落地的自动化路径,本文结合该类场景说明实施要点。
电池外观检测的难点
电池件的检测难点与普通五金件不同,主要来自表面特性与安全等级,不能照搬通用方案。
高反光与曲面带来的成像难题
电芯外壳多为铝壳或镀镍钢壳,表面反光强,普通照明容易在图像上形成高光斑,把划痕“淹没”。曲面与圆角还会让同一缺陷在不同角度下呈现不同形态。若成像不稳定,算法再强也无法给出可靠判定,因此光源与拍摄角度设计是这类项目的第一道门槛。
缺陷细微且边界模糊
划伤、压痕、氧化、脏污等缺陷往往只有几十微米到几百微米,且与正常纹理的边界并不锐利。人工判定依赖经验,同一件产品换个人就可能得出不同结论。视觉检测需要把判定标准量化,并通过样件把这些边界“教”给算法,才能保持批次间一致。
全检节拍与安全责任
电池件的检测通常要求全检而非抽检,节拍以秒甚至更短计。人工全检需要大量人力,且长时间作业后注意力下降。更关键的是,漏检一旦流入下游,追溯与责任界定都很困难。自动化全检不仅提升速度,更重要的是留下可查询的判定记录。
AI视觉检测的技术路径
与依赖人工编写规则的视觉方案不同,AI方案把“定标准”的工作交给样件,把“执行标准”交给算法。
依样件建立检测任务
用户投入合格样品与典型不良样品,设备学习特征分布并建立检测任务,现场工程师无需编写算法。换型或新增缺陷类型时重新示教即可,适合电池行业多型号、小批量并存的生产形态。样件的代表性直接决定效果,导入阶段应尽量覆盖真实工况。
多角度成像与光源设计
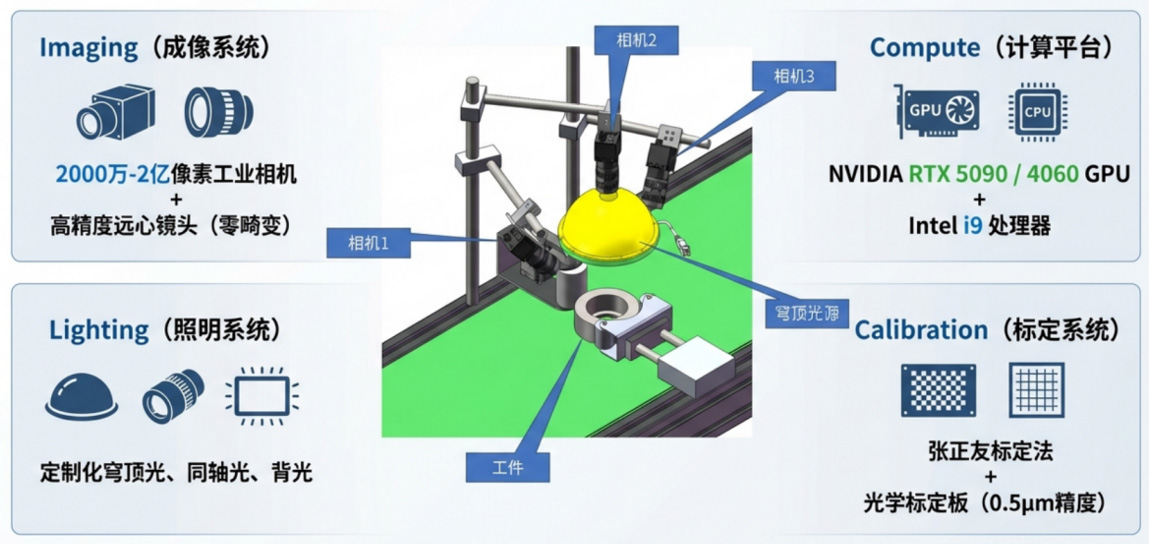
针对高反光表面,常用低角度照明、同轴照明或偏振方案来抑制高光、突出缺陷。多工位相机可分别拍摄顶面、侧面与关键区域,再综合判定。光源方案需按缺陷类型定制,同一套打光很难兼顾划伤、色差与字符识别,这一点在方案评审时就应明确。
判定、分选与数据记录
算法在节拍内完成判定,执行机构把合格品与不良品分流,判定结果同步记录。数据可用于统计合格率、分析不良分布,也可按批次追溯。对电池行业而言,这些记录既是质量证据,也是工艺改进的依据,价值往往超过设备本身的速度优势。
三条产品线的适配
科迎法的视觉检测与自动化产品线可按工序环节组合,电池外观检测通常需要其中一条或两条配合。
AI桌面皮带筛选机
面向桌面工位的外观、字符、颜色与有无检测,采用AI智能相机与深度学习算法,配合皮带输送与分流,参考检测速度200-300件/分钟,免安装、可独立成工位。适合电芯外观、结构件字符与混料筛查等节拍较高的工序,具体可参考AI桌面皮带筛选机选型指南。
CCD视觉筛选机
面向精密小件的尺寸与外观综合检测,可按工件配置供料、成像、运动控制与分选机构,支持二维码、OCR字符、颜色、缺陷、尺寸等多类视觉功能组合,适合极柱、盖板、连接片等需要尺寸与外观同时判定的零件,功能说明见CCD视觉筛选机。
柔性上料工作站
电池结构件形状不规则、易磕碰,传统振动盘容易损伤表面。柔性上料工作站用柔性振动盘把零件振散摊开,视觉识别位姿后由并联机器人拾取放置,为下游检测或装配提供定向供料,与检测工位形成联动,详见<a href="https://www.kyfbest.com/sjjczx/6641.html">柔性上料工作站</a>。
落地与投入产出
电池行业的自动化项目金额高、验证周期长,落地方式比设备参数更影响最终效果。
从单点工序试点
建议先选问题最集中、人工最吃力的单点工序试点,用真实样件验证检出与节拍,跑通后再复制到其他工序。试点阶段还能积累判定标准与验收方法,为后续推广减少争议。一次性全线改造的风险与协调成本都明显更高。
数据闭环与持续优化
投产后应持续收集判定数据,把新出现的典型不良补入检测任务,让算法随生产迭代。合格率与不良分布数据应反馈给工艺部门,形成“检测—分析—改进”的闭环。只把设备当筛子用,不利用数据,投入产出会比预期低。
成本与收益的测算
收益主要来自替代的人工工位、减少的返工与客诉损失,以及更稳定的判定标准。测算时应按实际节拍、班次与人力成本核算,而不是只看设备价格。对安全相关部件,漏检风险的降低往往比人工成本节约更重要。
选型与验收
把样件、节拍与验收标准写进方案,是电池行业视觉项目少走弯路的关键。
样件准备与代表性
应准备覆盖各类缺陷的合格与不良样件,数量与类型尽量贴近量产状态。样件不足时,可先用小批试产件补充。只靠少量理想样件调试,投产后误判率往往明显上升。
节拍与检出率验证
验收应在目标节拍下连续运行,分别统计漏检率与误判率,并观察卡料、混料与停机情况。单次演示的效果没有参考价值,连续运行的稳定性才是产线真正关心的指标。
维护与换型
日常应清洁镜头与光源、检查供料机构磨损,并定期复核判定标准。多型号生产时,换型速度直接影响设备利用率,选型阶段就应确认程序与工装的切换方式。更多案例可查看视觉检测资讯与产品中心。
常见问题解答
问:高反光电池壳能稳定检测吗?
答:可以,但需要专门的照明与角度设计。低角度、同轴或偏振照明可抑制高光,方案应先用真实样件验证成像效果。
问:AI检测需要大量图片样本吗?
答:不一定。采用依样件建立任务的方式,投入合格与不良样件即可开始,后续可随生产持续补充优化。
问:能同时检测尺寸和外观吗?
答:可以。CCD视觉筛选机支持多项目组合,可在同一节拍内完成尺寸、外观与字符类判定。
问:三条产品线怎么选?
答:按工序选。外观字符与混料筛查选AI桌面皮带筛选机,尺寸外观综合检测选CCD视觉筛选机,需要定向供料时配柔性上料工作站。
问:检测数据能追溯吗?
答:可以。设备可输出并记录判定结果,支持按批次统计合格率与不良分布,作为质量追溯依据。
问:改造需要停线吗?
答:视工序而定。桌面式设备可独立成工位,也可通过信号接口衔接现有工序,具体按现场条件评估。
结语:电池外观检测的难点在成像与标准,而不在算法本身。科迎法电气位于上海松江,提供AI视觉检测设备与配套自动化方案,支持样件评估与定制,欢迎提交样件咨询。

