
在工业自动化现场,伺服电机、编码器、工业相机这些设备的数据传输和供电,很多都靠M23连接器来完成。一台设备能不能稳定运行,有时候不取决于设备本身,而取决于连接器的安装质量。接触不良导致的信号中断、密封不好引起的进水短路、屏蔽没做好带来的干扰问题,这些故障在现场很常见,但排查起来却很费时间。上海科迎法电气在处理客户售后问题时发现,超过六成的M23连接器故障都和安装不当有关,而不是产品本身的质量问题。
为什么M23连接器安装质量这么重要
M23连接器因为芯数多、电流大,对安装的要求比M12更高。比如6芯M23单芯电流能到25A,如果接线时接触电阻偏大,接头处就会发热,时间长了可能烧坏绝缘甚至引发火灾。再比如19芯的编码器用M23连接器,只要有一芯接触不好,编码器信号就会出错,导致电机失控。所以掌握正确的M23安装方法,对保证设备稳定运行非常重要。
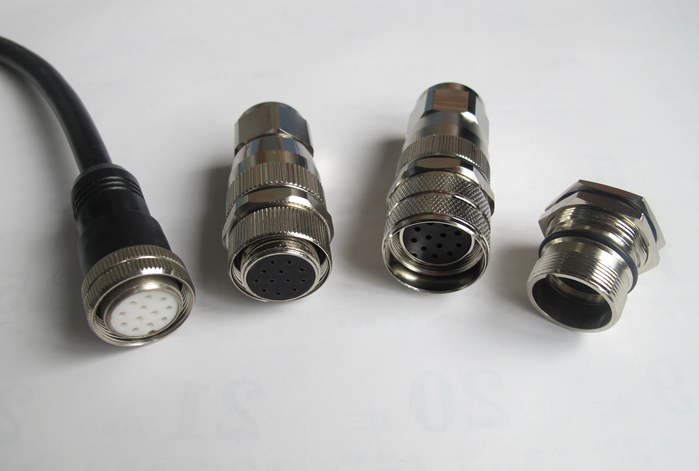
本文从实际现场应用出发,讲一讲M23连接器安装过程中容易出问题的环节,以及怎么避免这些问题。内容涵盖接线方式选择、电缆密封处理、屏蔽层端接、现场安装步骤、常见故障排查,不管你是第一次接触M23还是有一定经验,都能从中找到有用的信息。
三种接线方式的适用场景和操作要点
M23连接器的接线方式主要有三种:压接、焊接、螺丝接线。每种方式各有优缺点,适用的场景也不一样。
压接是大批量生产中最常用的方式。压接的原理是用专用压接工具,把接触件和导线通过机械变形紧密连接在一起。压接的优点是一致性好、效率高,适合批量生产。但压接需要专用的压接工具和对应的压接模,不同芯数、不同线径的接触件压接模都不一样,投入成本比较高。压接时要注意几个问题:一是导线剥线长度要准确,剥短了导线插不到位,剥长了裸露的导体可能造成短路;二是压接模要选对,用错模会导致压接力不够或者压坏接触件;三是压接后要做拉力测试,确保压接强度达标。科迎法电气的M23连接器配套提供专用压接工具和压接模,也可以提供预铸电缆服务,省去现场压接的麻烦。
焊接是现场维修和小批量应用最常用的方式。焊接的优点是通用性强,只要有电烙铁就能干,不需要特殊工具。但焊接质量因人而异,新手容易出现虚焊、假焊、焊锡过多导致相邻针短路等问题。焊接M23连接器时,要注意以下几点:一是烙铁温度要合适,一般300到350度比较合适,温度太高容易烧坏接触件的镀层和绝缘基座;二是焊锡量要控制好,不要太多也不要太少,焊锡能完全包裹导线和接触件的连接部位就行;三是焊接速度要快,每根针的焊接时间控制在3秒以内,避免热量传到接触件的尾部密封部位;四是焊完要检查,用放大镜看看有没有虚焊、有没有相邻针之间搭焊。
螺丝接线在现场安装中也比较常见,特别是芯数不多的动力型M23。螺丝接线的优点是方便、不需要特殊工具,而且可以反复拆卸。缺点是体积大、芯数多的话操作空间不够,而且螺丝的松紧程度全凭手感,容易出问题。螺丝接线要注意:一是导线要搪锡或者用冷压端子,不能直接把多股铜线拧在螺丝下面,时间长了铜线会冷流,导致接触电阻变大;二是螺丝要拧紧,但也不能用力过猛把螺纹拧滑牙;三是接完线要轻轻拉一下每根线,确认都接牢了。
电缆密封和防水处理的关键细节
M23连接器的防水性能,很大程度上取决于尾部电缆密封做得好不好。很多用户反映M23用了一段时间就进水了,拆开看发现大多是尾部密封的问题,而不是插头插座对接面的问题。
M23连接器的尾部电缆密封,常见的结构有三种:压紧螺母加密封圈、灌胶密封、一体注塑。
压紧螺母加密封圈是最常见的结构,也是现场安装时最容易出问题的地方。这种结构的原理是:拧紧尾部的压紧螺母,螺母推动密封圈压缩,密封圈抱紧电缆外皮实现密封。这里有几个关键:第一,电缆外径要和密封圈内径匹配,一般要求电缆外径比密封圈内径小0.5到1毫米左右,差太多就封不住——电缆太粗塞不进去,太细密封圈抱不紧。第二,密封圈要套在电缆的外护套上,不能套在屏蔽层或者内线上,因为屏蔽层和内线之间是有空隙的,水可以顺着这些空隙渗进去。第三,压紧螺母要拧到位,但也不能拧太紧把螺纹拧坏了。现场安装时,经常有人随便拧两下就完事,密封圈根本没被压缩,当然不防水。
灌胶密封的防水效果比压紧螺母更好,而且能起到抗拉的作用。但灌胶是一次性的,灌完就拆不开了,不适合需要现场维修的场合。灌胶时要注意:一是胶要灌饱满,不能有气泡;二是电缆要保持直立,等胶完全固化了再动;三是要选对胶的类型,一般用聚氨酯或者环氧树脂,不同的胶固化时间、耐温性、硬度都不一样。
一体注塑的防水效果最好,抗拉也最强,但需要专用的注塑设备和模具,只能在工厂里做,现场没法弄。科迎法电气提供M23预铸电缆服务,可以根据客户要求定制电缆长度和芯数,出厂就是一体注塑成型的,防水和抗拉都有保障。
还有一个容易忽略的细节:电缆进入连接器之前,最好做一个"滴水弯",就是让电缆在连接器下方自然下垂一段,这样水顺着电缆流下来的时候,会从最低点滴下去,而不是顺着电缆流进连接器里。这个简单的做法,能显著降低连接器进水的概率。
屏蔽层端接的正确做法
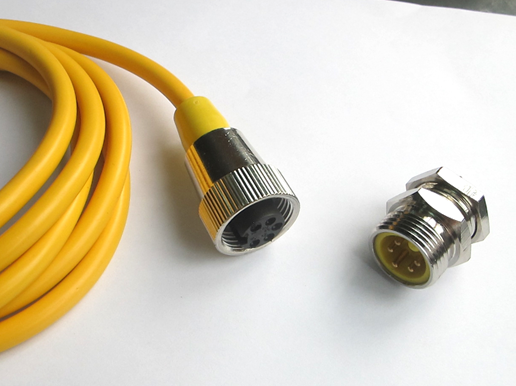
屏蔽型M23连接器的屏蔽效果好不好,关键看屏蔽层怎么接。很多人以为把屏蔽线拧在一起焊上就行,其实不是那么简单。
正确的屏蔽端接应该满足两个条件:一是360度全接触,就是屏蔽层和连接器的金属外壳要有一圈完整的接触,而不是只有一个点接触;二是低阻抗,接触电阻要小,这样高频干扰才能有效地被导走。
现场安装中常见的错误做法有几种:第一种是只接了一根屏蔽线,就是把屏蔽层拧成一根线接在连接器的某个针上,这种做法只有一个点接触,高频下屏蔽效果很差。第二种是屏蔽层没有和连接器外壳连接,而是和信号地接在一起,这样干扰信号会直接串到信号回路里。第三种是屏蔽层剥开太长,暴露的部分相当于一个接收干扰的天线,屏蔽效果大打折扣。
正确的做法是:用专用的屏蔽环或者屏蔽爪,把屏蔽层360度压接在连接器的金属外壳上。屏蔽层剥开的长度尽量短,能满足端接需要就行,一般不超过10毫米。屏蔽层一定要和连接器的金属外壳连接,不要和内部的信号地混在一起。
如果是在现场维修,没有专用的屏蔽环怎么办?可以把屏蔽层均匀地散开,翻过来包在电缆的外护套外面,然后用金属卡箍或者铜丝扎紧在连接器尾部的金属部位。这样虽然不如专用屏蔽环效果好,但比只接一根屏蔽线强多了。
现场安装的步骤和检查要点
M23连接器的现场安装,可以按以下步骤来:
第一步,准备工作。确认连接器的型号、芯数、针芯定义和你需要的一致。准备好对应的工具:剥线钳、压接工具或电烙铁、万用表、力矩扳手(如果是螺丝接线)等。检查电缆的规格,确认外径和连接器的密封要求匹配。
第二步,电缆预处理。根据需要剥除电缆外护套,注意不要伤到里面的线芯和屏蔽层。剥除长度要合适,一般比连接器尾部的深度多5到10毫米。如果是屏蔽电缆,按前面说的方法处理屏蔽层。给每根线套上号码管,方便以后检修。
第三步,端接接触件。根据选定的接线方式(压接、焊接、螺丝),把每根线接到对应的接触件上。接完一根就对照针芯定义图检查一根,避免接错。这里要特别注意,M23的针芯定义没有统一标准,不同厂家、不同应用可能都不一样,一定要按你手里的图纸来接,不要凭经验。
第四步,组装连接器。把接好线的接触件装入连接器的绝缘基座里,注意定位键的位置,不要装反。确认每根接触件都插到位了,可以轻轻拉一下每根线,不会退出来就是到位了。然后装上尾部的密封结构和压紧螺母。
第五步,检查测试。接完线不要急着上电,先用万用表检查一遍:一是通断测试,每根线是不是通的,有没有接错;二是绝缘测试,相邻针之间、针和外壳之间的绝缘电阻是不是够大;三是屏蔽测试,确认屏蔽层和外壳之间是导通的。确认没问题了再插合通电。
常见故障排查和处理方法
M23连接器在使用中常见的故障有以下几种,分别说一下怎么排查和处理。
第一种是接触不良。现象是信号时断时续,或者设备偶尔报错,动一下电缆又好了。这种情况大多是接触件和导线的连接部位出了问题,可能是压接没压牢、焊接虚焊、或者螺丝松了。排查方法:用万用表量两端的通断,同时轻轻晃动电缆和连接器,看电阻有没有变化。找到故障点后重新端接就行。如果是接触件本身的弹性失效了,就要更换接触件或者整个连接器。
第二种是进水。进水的故障在户外或者潮湿环境很常见。进水的部位可能在对接面,也可能在尾部。对接面进水的原因可能是没插到位、锁紧螺母没拧紧、或者密封圈老化损坏。尾部进水的原因前面说过,主要是电缆密封没做好。排查进水可以从外观入手,看看连接器尾部有没有水痕、电缆入口处有没有水渍。处理方法:拆开连接器,把里面的水吹干或者晾干,检查密封圈有没有损坏,坏了就换。重新组装时确保密封到位。如果进水时间长了,接触件已经氧化腐蚀,就要更换连接器。
第三种是干扰问题。现象是信号不稳定、数据出错、有杂音等,特别是电机运转或者变频器工作时更严重。这种情况首先要检查屏蔽有没有接好,是不是360度端接的,屏蔽层有没有断。然后检查布线,信号线是不是和动力线走在一起了,有没有分开布线。如果屏蔽和布线都没问题,还要确认连接器本身的屏蔽结构是不是合格,有些便宜的屏蔽连接器只是样子货,实际屏蔽效果很差。科迎法电气的屏蔽型M23连接器采用弹簧爪式屏蔽结构,360度全接触,屏蔽效果好,抗干扰能力强。
第四种是机械损坏。比如连接器被撞了、电缆被拉扯导致尾部密封破坏、螺纹撞坏了插不上等等。机械损坏大多是安装和使用过程中不注意造成的。预防措施:安装时留好电缆余量,不要拉太紧;在容易被碰到的地方加保护罩;移动设备时注意保护连接器。已经损坏的连接器要及时更换,不要勉强使用。
科迎法电气的M23连接器系列涵盖6芯到24芯多种规格,有压接、焊接、螺丝等多种接线方式,防护等级从IP67到IP68可选,屏蔽型和非屏蔽型都有。产品兼容主流进口品牌的安装尺寸和针芯定义,性价比高,交期快。公司还提供专业的技术支持和现场服务,如果你在M23连接器的选型和安装中有什么问题,欢迎随时联系我们。


